


接着剤・シール材の塗布不良が流出する3つの理由
塗布そのものは自動化できても、発生した不良を工程内で止められないケースが多く残っています。
不良モードごとに見るべき指標が違う
途切れは連続性、幅ばらつきは幅と断面積、垂れは高さ、気泡は局所的な凹み、位置ずれは基準からの距離、塗り忘れは有無と塗布量。ひとつの検査条件ですべてを判定しようとすると、どれかで取りこぼしが生じやすくなります。指標を決めずに「塗れているか」だけを見ていると、後工程の圧着や組付けで漏れ・接着強度不足として顕在化し、手直しや市場での不具合につながります。
平面の検査では高さ方向の異常が分からない
平面(2D)の検査では高さ・深さが分からず、幅や面積でしか判断できないため、凹みを正確に検出することが難しくなります。ワーク表面に文字や模様がある場合は色・模様が誤検出の原因になり、明暗のはっきりしない緩やかな凹凸は濃淡の変化が少なく検出が不安定です。垂れや気泡のように高さが変わる不良を平面情報だけで止めるには限界があります。
抜き取り検査では突発不良が流出する
ノズル詰まりやエア噛みによる途切れ・かすれは、突発的に数個だけ発生します。抜き取り検査ではこの数個をすり抜けさせ、そのまま後工程へ流出させてしまいます。さらに検査記録が残らないため、不具合が判明しても発生範囲を特定できず、ロット単位の手直しや広範囲の再検査が必要になります。突発不良を止めるには、全数を測って記録する仕組みが要ります。
塗布検査を全数化するインライン実装の4ステップ
測定トリガ・位置補正・NG品の排出・記録まで、工程内で不良を止める仕組みとして組み立てます。
測定トリガ
自動ワーク検知機能で、対象物が測定範囲に入ったことを検知して測定を開始します。搬送に同期させる場合は専用エンコーダでパルス数を任意に設定できます。
3D測定と位置補正
断面形状を3200 point/profileで取得します。全方向位置補正機能で位置決めを不要にし、プロファイルアライメント機能で搬送振動やうねりの影響を取り除きます。
判定とNG品の排出
プロファイル計測ツールで不良モードごとに判定します。判定出力によるNG品の排出と、上流工程へのリアルタイムフィードバックが可能です。
記録とトレース
NG品の画像保存や測定値データ保存に対応します。FTPサーバ機能で外部サーバへ転送して長期保存でき、PLCリンクで生産管理と結び付けられます。
不良モード別に見る塗布検査の方式比較
同じ塗布検査でも、不良モードによって止められる方式と止められない方式が分かれます。
| 不良モード/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
目視・抜き取り検査 | 接触式ゲージ・型板 |
|---|---|---|---|---|
| ①途切れ・かすれ | ◎ 断面の連続性・断面積で判定 | △ 平面の面積でしか判断できない | △ 見逃しが起きやすい | × 未硬化には接触できない |
| ②幅ばらつき | ◎ 幅・断面積を数値で管理 | △ 色・模様の影響を受ける | × 定量化できない | × 未硬化には接触できない |
| ③垂れ・つぶれ | ◎ 高さの低下を断面形状で検出 | × 高さが分からない | × 判断が人に依存する | × 接触で形状が変わる |
| ④気泡・巻き込み | ◎ 局所的な凹みを高さ画像で抽出 | × 濃淡変化が小さく不安定 | × 微小な凹みは見えない | × 測定できない |
| ⑤位置ずれ | ◎ 基準エッジからの距離で判定 | △ ワークの位置決めが前提 | △ 大きなずれのみ | × 未硬化には接触できない |
| ⑥塗り忘れ | ◎ 有無に加えて体積で塗布量を確認 | ○ 有無の判定は可能 | △ 全数では負荷が大きい | × 未硬化には接触できない |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | △ 位置決め・照明条件が必要 | × 全数は現実的でない | × オフラインが前提 |
| 検査記録・トレーサビリティ | ◎ NG画像・測定値を保存し出力 | ○ 画像の保存は可能 | × 記録が残りにくい | △ 手記録に依存 |
不良モード起点でLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは断面形状をそのまま数値化するため、高さ・幅・断面積・体積・連続性という指標で不良モードを切り分けられます。高さ画像は色や模様の影響を受けにくく、半透明のシール材や光沢のあるワークにも対応。位置決め不要でインライン全数検査を実装でき、NG品の排出と記録まで一連で構築できます。
接着剤・シール材ビードの不良モード別検査に対応する商品
断面形状をありのままに取得し、高さ・幅・断面積・体積でビードを数値化するインラインプロファイル測定器です。
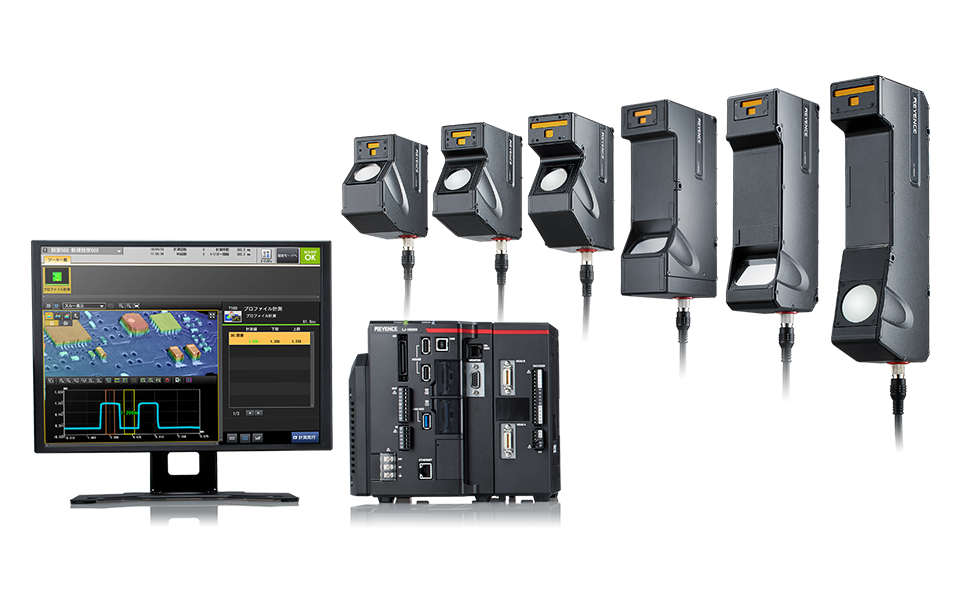
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで正確に表現し、高さ・幅・断面積・体積といった指標でビードを数値化します。高さデータから生成する高さ画像は表面の印字や模様の影響を受けにくく、同色内のわずかな凹凸も安定して検査できます。内部までレーザ光が入り込むシール材には半透明体機能、光沢のあるワークからの多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。
全方向位置補正機能により位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現。段差・幅・断面積・角度など約30種の計測ツールから選ぶだけで検査を設定でき、専用ソフトの構築は不要です。判定出力によるNG品の排出、FTPサーバ機能を使った画像・測定値の保存にも対応し、検査から記録までを1つの構成にまとめられます。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
接着剤・シール材ビード検査の活用例
塗布直後のビード測定から半透明シール材の形状検査、実ラインでの全数検査まで活用されています。
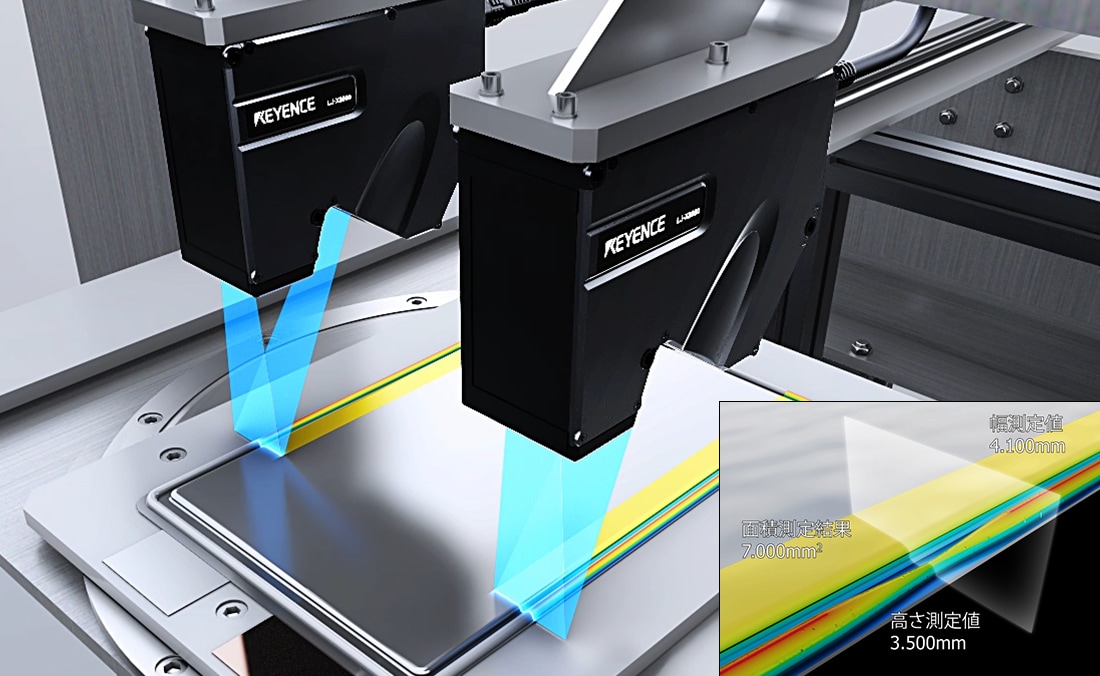
シール材の高さ・幅・体積測定
シール材の有無だけでなく、高さ・幅・体積の各種寸法を測定することで、品質管理レベルを向上させます。途切れや気泡といった局所的な異常も検出可能です。
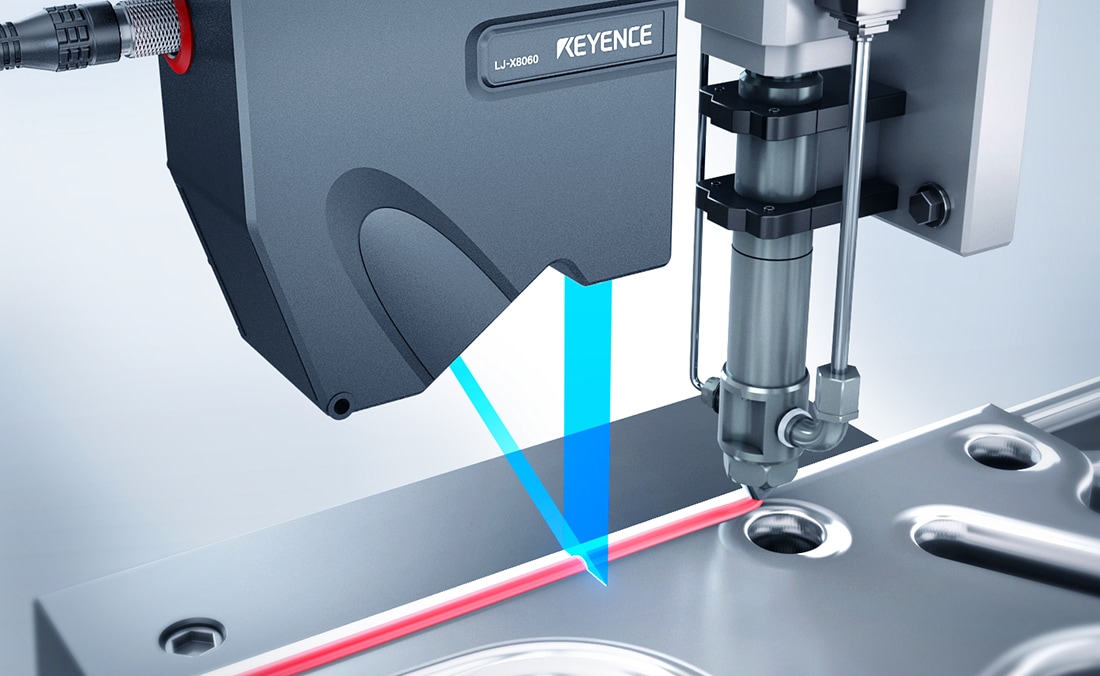
シール材形状検査
内部までレーザ光が入り込み乱反射が発生するような対象でも、半透明体機能により正確な形状を表現。半透明のシール材のビード形状を検査します。
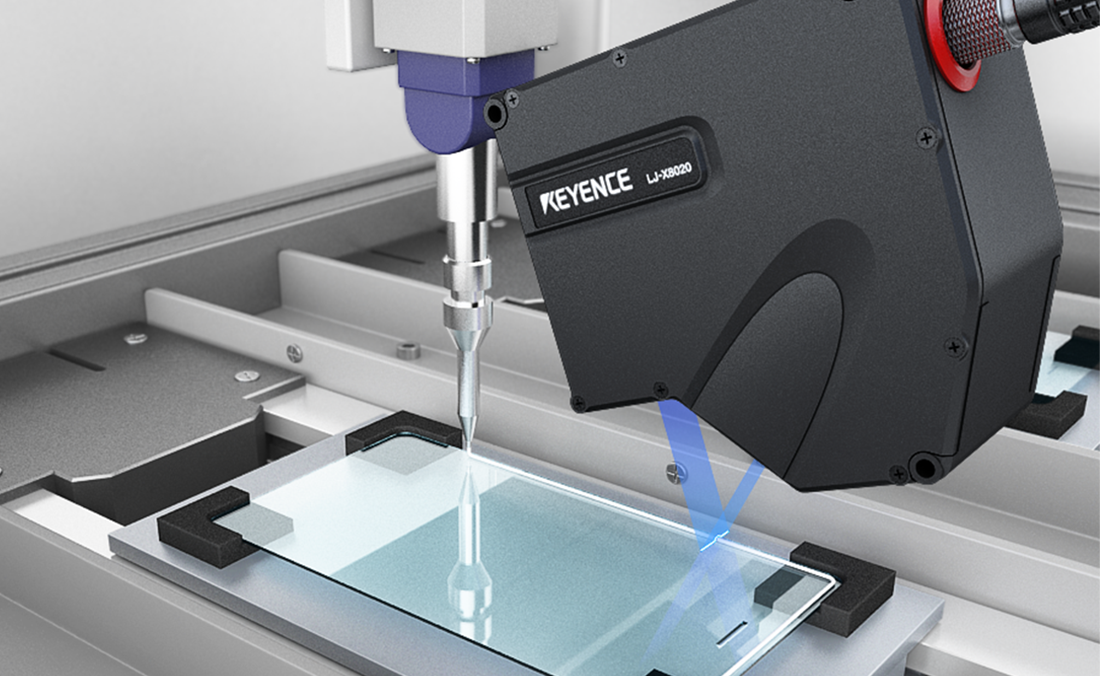
スタック時の接着剤の塗布検査
組立後の電池セルに塗布された接着剤の形状を検査します。モジュール化する際、冷却板との接合面を安定させるために、高さや幅などの検査が必要です。
接着剤・シール材の塗布検査(LJ-X8000シリーズ)に関するよくあるご質問
- 接着剤の塗布検査では何を測ればよいですか?
- 不良モードごとに指標を分けます。途切れは断面の連続性、幅ばらつきは幅と断面積、垂れは高さ、気泡は局所的な凹み、位置ずれは基準からの距離、塗り忘れは有無と塗布量(体積)で判定します。
- ビードの途切れ・かすれはどう検出しますか?
- 断面形状を連続して取得し、高さと断面積が途切れていないかを見ます。平面情報だけでは高さの判断ができず幅や面積でしか判断できないため、3Dで連続性を確認する方法が適しています。
- 塗布量(体積)まで測れますか?
- 測れます。シール材の有無だけでなく、高さ・幅・体積の各種寸法を測定できるため、塗布量の管理と途切れや気泡の検出を同時に行えます。
- 半透明のシール材や光沢のあるワークでも測れますか?
- 対応できます。内部までレーザ光が入り込む対象には半透明体機能、光沢面からの多重反射・乱反射には迷光抑制機能が働き、いずれも正確な形状を表現します。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が対象物の位置ずれや傾きを認識して自動的に補正するため、位置決め不要で安定した全数測定・検査が可能です。自動ワーク検知機能により外部トリガも不要です。
- NG品の排出や検査データの記録はできますか?
- できます。判定出力によるNG品の排出と上流工程へのリアルタイムフィードバックに対応し、NG品の画像保存や測定値データ保存、FTPサーバへの出力も可能です。
接着剤・シール材の塗布不良、工程内で止めませんか
不良モード別の検出方法や全数検査の構成は、カタログまたはお問い合わせフォームからご確認いただけます。