


成缶工程で寸法を押さえるべき3つの理由
封止や溶接の工程で見つかる不良も、原因をたどると缶の成形段階にあることが少なくありません。
外装缶の成形寸法・真円度が封止不良を招く
深絞りとフォーミングを経た外装缶は、外径だけでなく角度や曲線部の半径もばらつきます。開口部が真円からずれると封口体やガスケットとの合わせが均一になりません。局所的に隙間が残れば電解液の漏れや水分の侵入につながり、封止工程で不良として排出されます。開口部の変形は数十µm規模で、目視では判断できません。封止する前の缶の段階で測っておけば、封止工程を止めずに済みます。
ビーディング・クリンプ寸法が気密性を決める
円筒缶ではビーディング(溝入れ)とクリンプ(かしめ)で封口体を固定します。溝の深さや位置、かしめ後の高さがばらつくと、ガスケットの圧縮量が変わり気密性が確保できません。かしめは塑性変形を伴うため、接触式の測定では形状を崩すおそれがあります。非接触で断面形状をそのまま取得できれば、寸法とプロファイルの両方を同時に管理できます。
フタと缶の段差・隙間が溶接・封止の不良になる
封口体やフタを載せた状態で段差が残ったり、合わせ面に隙間があったりすると、溶接ビードが安定せず溶け込み不足やピンホールにつながります。封止後に発見しても缶ごと廃棄になり、中身の電極やセパレータまで損失になります。段差や隙間は数十µmの違いでも品質を左右するため、封止・溶接に入る前に缶側で測っておくことで、後工程での手戻りを減らせます。
成缶工程でのインライン測定3ステップ
開口部の成形からかしめ、封止前の合わせまで、寸法が確定する工程ごとに測定を置きます。
外装缶のフォーミング後寸法
深絞り・フォーミング後の外径に加えて、角度や曲線部の半径を同時に測定します。両側テレセントリック光学系の投影方式であれば、搬送中の位置ズレがあっても値が安定します。
缶内側の溝(ビーディング)・かしめ寸法
缶内側の溝の深さ・位置と、かしめ後の高さを断面形状から算出します。非接触のため、塑性変形した部位の形状を崩さずに測れます。
フタと缶の段差・隙間の確認
封口体を載せた状態の段差と隙間を測定し、溶接・封止前の合わせを確認します。高低差があっても安定して検査できます。
成缶工程の測定方式比較
成缶工程の3つの管理項目と、光沢面への対応・全数検査・記録の3つの導入要件で比較します。
| 管理項目/導入要件 | LJ-X8000シリーズ | 接触式ゲージ | 2D画像センサ (濃淡・平面検査) |
抜き取り+マイクロメータ |
|---|---|---|---|---|
| ①缶内側の溝の深さ・位置 | ◎ 断面プロファイルで直接測定 | △ 測定子が入りにくい | × 深さが分からない | × 測定できない |
| ②かしめ後の高さ・形状 | ◎ 高さと断面形状を同時取得 | × 塑性変形部を崩すおそれ | × 高さが分からない | △ 全数は困難 |
| ③フタと缶の段差・隙間 | ◎ 段差と隙間を1台で同時測定 | △ 隙間は測りにくい | △ 隙間のみ | × 測定できない |
| 光沢金属缶への対応 | ◎ 迷光抑制機能で乱反射を抑える | ○ 反射の影響は受けない | △ 照明条件の作り込みが必要 | ○ 影響は受けない |
| インライン全数検査 | ◎ 搬送しながら全数対応 | × タクトが合わない | ○ 全数は可能 | × 抜き取りが前提 |
| 検査記録・トレーサビリティ | ◎ 測定値・画像を保存し出力 | × 手記録に依存 | ○ 画像の保存は可能 | × 手記録に依存 |
成缶工程の検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは、缶内側の溝深さ・かしめ高さ・段差・隙間を、断面形状をそのまま数値化して測定します。非接触のため、かしめのような塑性変形部の形状を崩しません。光沢のある金属缶でも迷光抑制機能により安定し、位置決め治具なしでインライン全数検査を構成できます。
電池缶の成形検査に対応する商品
缶の断面形状をそのまま取得し、缶内側の溝・かしめ・段差・隙間を数値化する測定器です。
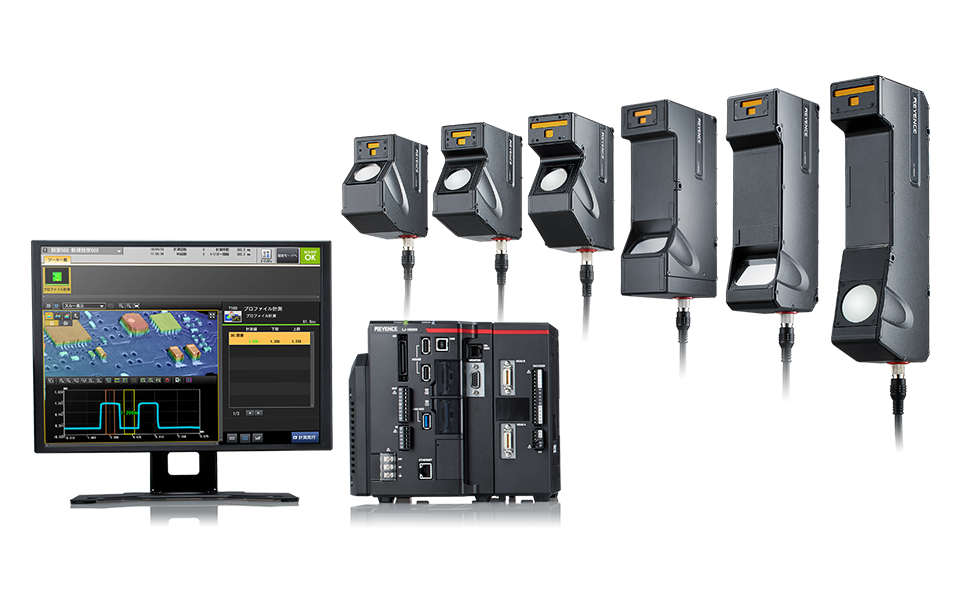
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、段差・幅・角度・断面積といった指標で電池缶を数値化します。ビーディングの溝深さやかしめ後の高さのように、接触式では形状を崩すおそれのある部位も非接触のまま測定できます。高さデータから生成する高さ画像は缶表面の印字や模様の影響を受けないため、外装に文字がある缶でも安定して検査できます。光沢のある金属缶で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。多彩な計測ツールから選ぶだけで検査を設定でき、判定出力によるNG品の排出、FTPサーバ機能を使った画像・測定値の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
円筒型電池缶の測定活用例
外装缶のフォーミング後寸法から、缶内側の溝寸法、フタと缶の隙間・段差の測定まで活用されています。
外装缶のフォーミング後寸法測定
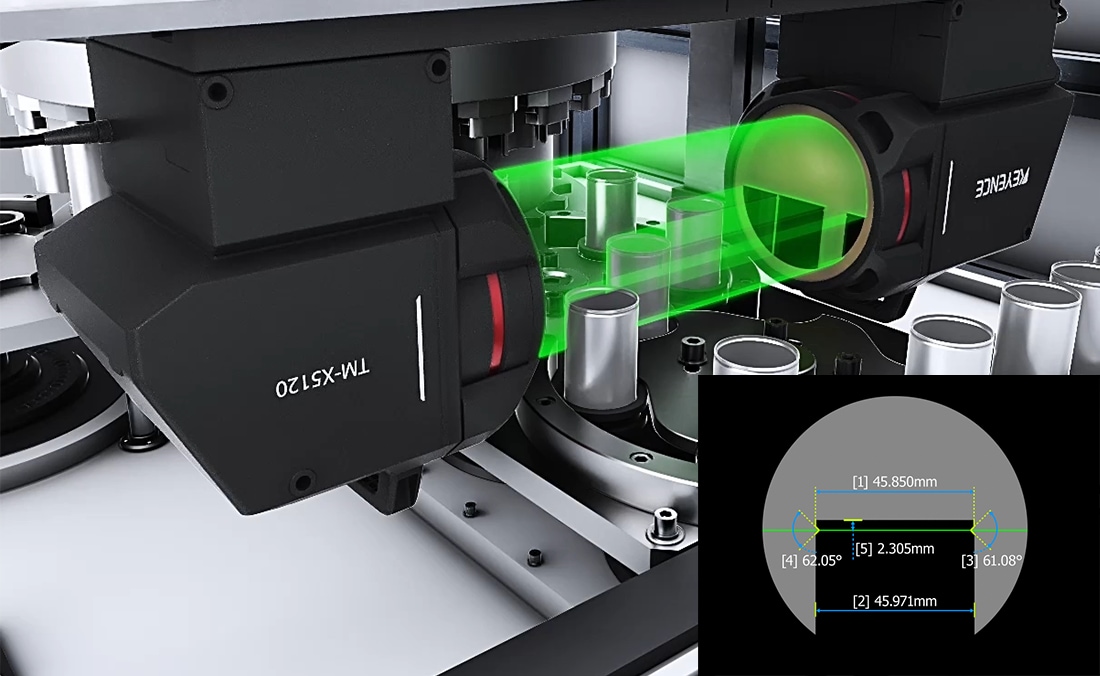
外装缶の加工後の各種寸法を測定します。外径だけでなく、角度や曲線部の半径なども同時に測定できます。高速露光かつ被写界深度最大±20 mmにより、インラインで安定して検査できます(TM-X5000シリーズ)。
缶内側の溝寸法検査
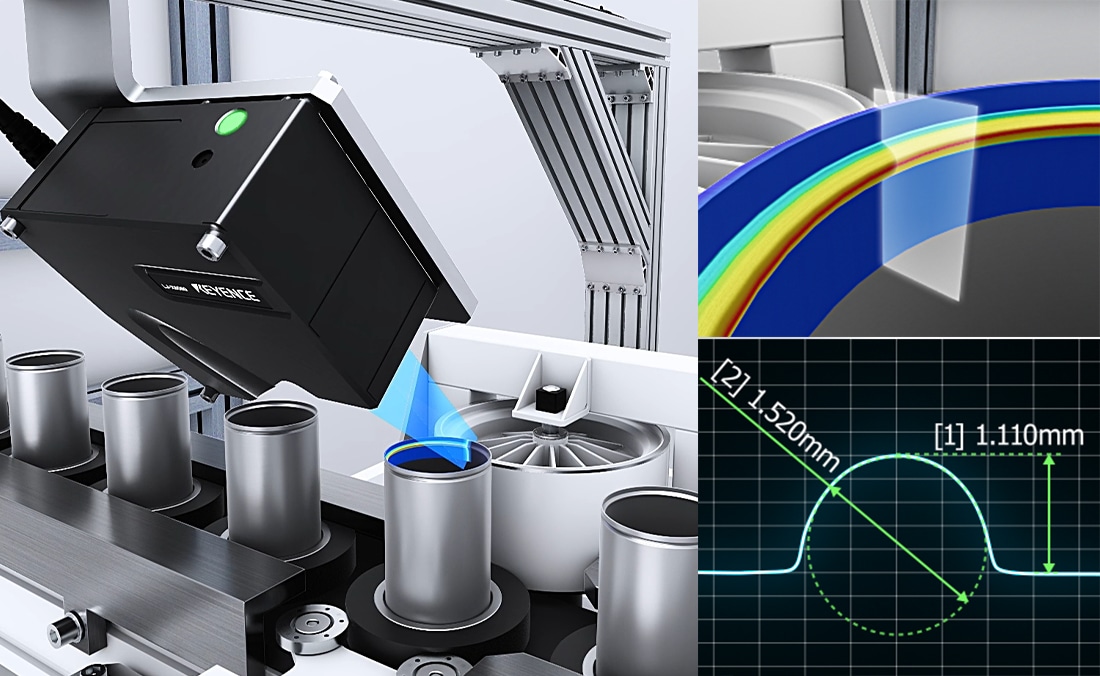
円筒型セルの缶にある溝の形状を測定します。負極集電板とフタを溶接する際に溝が変形していると不具合につながるため、全数検査が求められます(LJ-X8000シリーズ)。
フタと缶の隙間測定
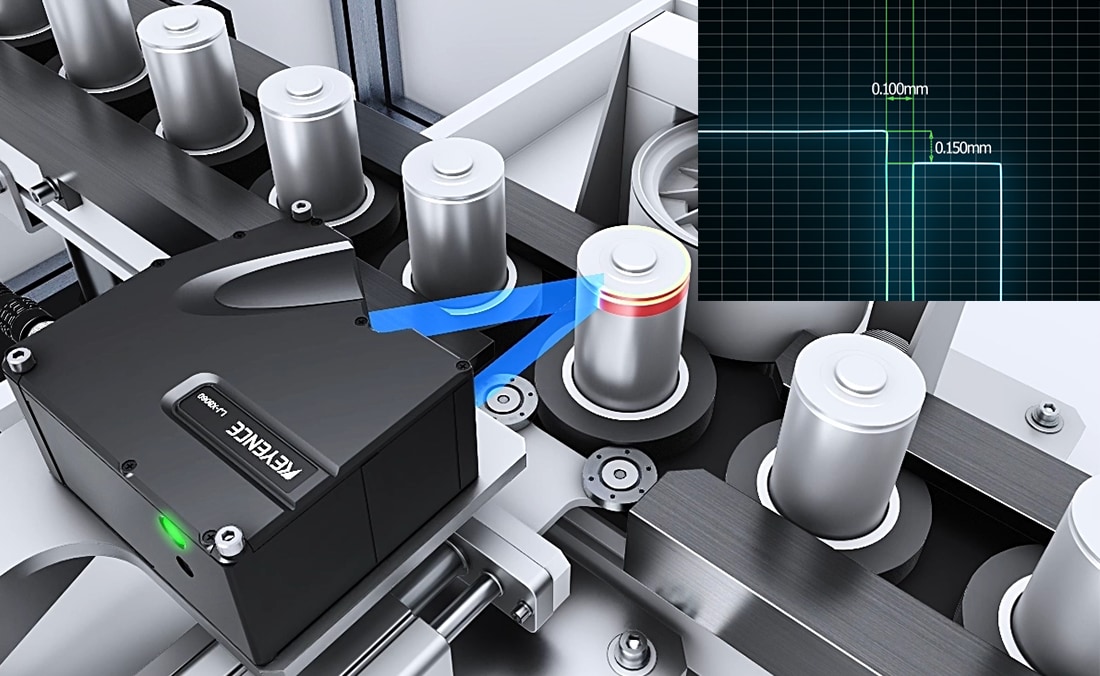
封口体と外装缶を溶接する前に、隙間と段差を測定します。溶接部の品質を高め、微小なスパッタが電池内部に入り込むリスクを抑えられます。3200 point/profileの超高精細測定と、シングルショットHDR機能による広いダイナミックレンジにより、安定して検査できます(LJ-X8000シリーズ)。
電池缶の成形検査に関するよくあるご質問
- 成缶工程では何を測ればよいですか?
- 開口部の外径と真円度、ビーディング溝の深さと位置、かしめ後の高さが中心です。封止前にフタと缶の段差・隙間を確認しておくと、封止工程での不良を減らせます。外装缶の外径や角度はTM-X5000シリーズ、溝・かしめ・段差・隙間はLJ-X8000シリーズで測定します。
- 溶接後・封止後の検査とはどう分けますか?
- 本ページは成缶工程に限定しています。原因が成形にある不良を、成形段階で止めることを目的にしています。
- かしめ部のような塑性変形部も測れますか?
- 測れます。非接触で断面形状を取得するため、接触式のように形状を崩すおそれがありません。かしめ後の高さと断面プロファイルを同時に管理できます。
- 缶の表面に印字があっても安定しますか?
- 安定します。LJ-X8000シリーズは高さデータで判定するため、缶表面の印字や模様、色の違いに影響されません。光沢面で起きる多重反射・乱反射には迷光抑制機能が働きます。
- 缶の位置や姿勢がばらついても測れますか?
- 測れます。LJ-X8000シリーズは全方向位置補正機能が対象物の位置ズレや傾きを自動で補正するため、搬送しながらでも位置決め治具なしで測定できます。自動ワーク検知機能と組み合わせれば、流れてくる缶を1本ずつ全数測定できます。外装缶の外径を測るTM-X5000シリーズも、Wテレセントリック光学系により位置ズレの影響を受けにくい構造です。
- 金型の摩耗管理に使えますか?
- 使えます。溝寸法やかしめ高さの測定値を継続して保存し、傾向として追うことで、金型の交換時期の判断材料になります。測定値はFTPサーバ機能で保存できます。
缶の寸法、成缶工程で押さえませんか
測定項目別の構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。