


外装の変形検査が安定しない3つの理由
「変形しているか」を人が判断している限り、基準は揺れ続けます。
セル形態で変形の出方が違う
パウチセルはアルミラミネートフィルムのため、内部のガス発生による膨れや、搬送・封止時のしわが問題になります。角形缶では側面の凹みや角部の凹みが中心で、搬送治具やハンドリングで生じる打痕も同じ落ち込みとして現れます。同じ「外装の変形」でも、面としての盛り上がりを見るのか、局所的な落ち込みを見るのかで測り方が変わります。形態を分けずに1つの条件で判定しようとすると、どちらかが取りこぼしになります。
外観判定は基準が人に依存する
目視や画像による外観判定は、照明の当たり方や検査員の経験で結果が変わります。とくにセル外装は印字やロゴ、フィルムの光沢があり、変形なのか模様なのかを濃淡だけで区別するのは困難です。ラインごと・シフトごとに基準がずれると、後から不具合が出たときに「どこまでを良品としていたのか」を説明できません。物理量で判定する仕組みが必要になります。
しきい値がないと判定できない
「何µmの凹みや打痕からNGとするか」が決まっていなければ、測定できても判定はできません。しきい値は、後工程での組付け干渉や、内部への影響から逆算して決める必要があります。まず良品ロットの変形量の分布を測って現状を把握し、不具合品との差が出る水準にしきい値を置く、という手順を踏むことで、過検出と見逃しの両方を抑えられます。
しきい値を決めて全数判定するまでの4ステップ
測る仕組みを入れるだけでなく、判定基準を作るところまでを工程として設計します。
形態別に測る面を決める
パウチは面全体の膨れとしわ、角形缶は側面と角部の凹み・打痕というように、セル形態ごとに測る面と評価する指標を先に決めます。
高さデータで変形量を取得
3D画像として高さを取得します。背景の文字やロゴに影響されないため、外装の印字と変形を取り違えにくくなります。
しきい値を決める
良品ロットの変形量の分布を測って現状を把握し、不具合品と差が出る水準にしきい値を置きます。過検出と見逃しのバランスを数値で調整できます。
全数判定と記録
判定出力でNG品を排出し、NG画像と測定値を保存します。しきい値を変更した履歴とともに残すことで、判定基準の説明ができます。
外装の変形検出の方式比較
変形量を数値で残せるか、印字や光沢に影響されないかが分かれ目になります。
| 検査項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡のみの平面検査) |
目視検査 | 接触式ゲージ |
|---|---|---|---|---|
| ①パウチセルの膨れ(面の盛り上がり) | ◎ 面の高さ分布として定量 | × 高さが分からない | △ 大きなものだけ | △ 数点にとどまる |
| ②パウチセルのしわ | ◎ 局所的な高低差として抽出 | △ 濃淡が出ないと不安定 | △ 見る角度に依存する | × 検出できない |
| ③角形缶の側面凹み・打痕 | ◎ 深さを数値で判定 | × 深さが分からない | △ 判断が人に依存する | △ 測定点が限られる |
| ④角部の凹み・キズ | ◎ キズと変形を分けて検出 | ○ キズは検出しやすい | △ 見逃しが起きやすい | × 検出できない |
| ⑤良否しきい値の設定 | ◎ µm単位の数値で設定・変更 | △ 面積など間接指標になる | × 言葉での基準になる | △ 数点の値のみ |
| 印字・ロゴ・光沢への耐性 | ◎ 高さデータのため影響を受けにくい | × 模様を欠陥と誤検出しやすい | △ 見え方が変わる | ○ 影響されない |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | ○ 全数は可能 | × 全数は現実的でない | × タクトが合わない |
| 判定根拠の記録 | ◎ 変形量とNG画像を保存 | ○ 画像の保存は可能 | × 記録が残りにくい | × 手記録に依存 |
外装の変形検出にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは変形を高さという物理量で取得するため、「何µmの凹みをNGとするか」というしきい値をそのまま設定できます。搬送やハンドリングで生じた打痕も、同じ深さの指標で扱えます。高さ画像は外装の印字やロゴ、フィルムの光沢に影響されないため、模様を欠陥と取り違えません。濃淡画像と3D画像の複合検査により、キズと変形を分けて扱うこともできます。
電池外装の変形検出に対応する商品
変形を高さとして数値化し、µm単位のしきい値で全数判定できるインラインプロファイル測定器です。
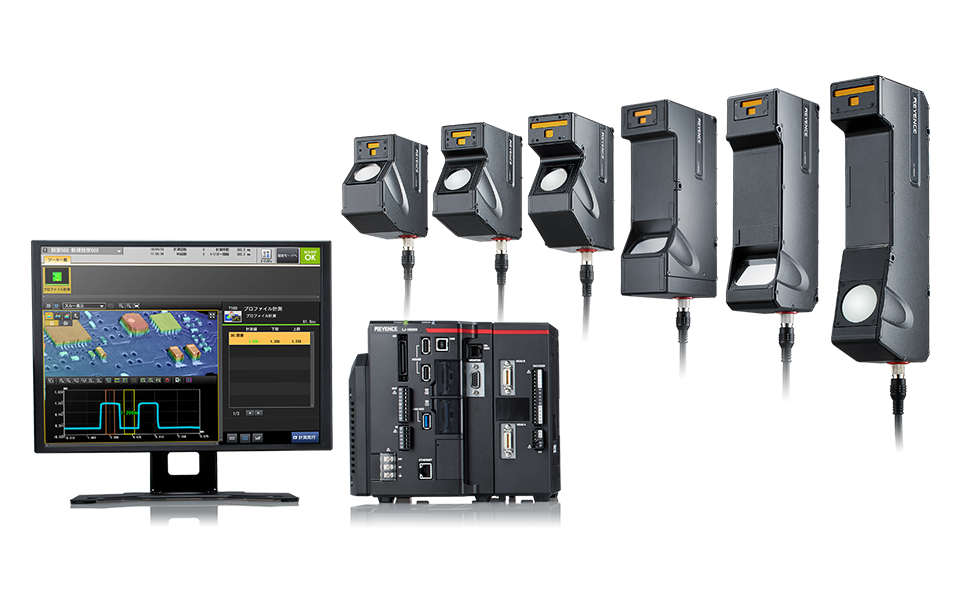
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で表面形状を細部まで表現し、変形量を高さという物理量で数値化します。膨れのような面全体の盛り上がりも、凹みや打痕のような局所的な落ち込みも、同じ高さデータから深さとして扱えます。自由曲面形状からの凹凸抽出により、面がわずかに湾曲した対象でも局所的な凹みだけを取り出せます。
高さデータから生成する高さ画像は、外装の印字やロゴ、フィルムの光沢に影響されないため、模様を欠陥と取り違えにくくなります。濃淡画像と3D画像を組み合わせた複合検査に対応するため、表面のキズと形状の変形を分けて扱えます。距離変化や高低差の影響を受けにくく、品種切り替えでセル寸法が変わっても安定して撮像できます。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。判定出力によるNG品の排出、FTPサーバ機能を使ったNG画像・測定値の保存にも対応し、判定基準とその根拠を残した運用ができます。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
セル外装の検査活用例
角形・パウチ型・円筒型といった各種電池の凹みやキズなどの外観検査に活用されています。
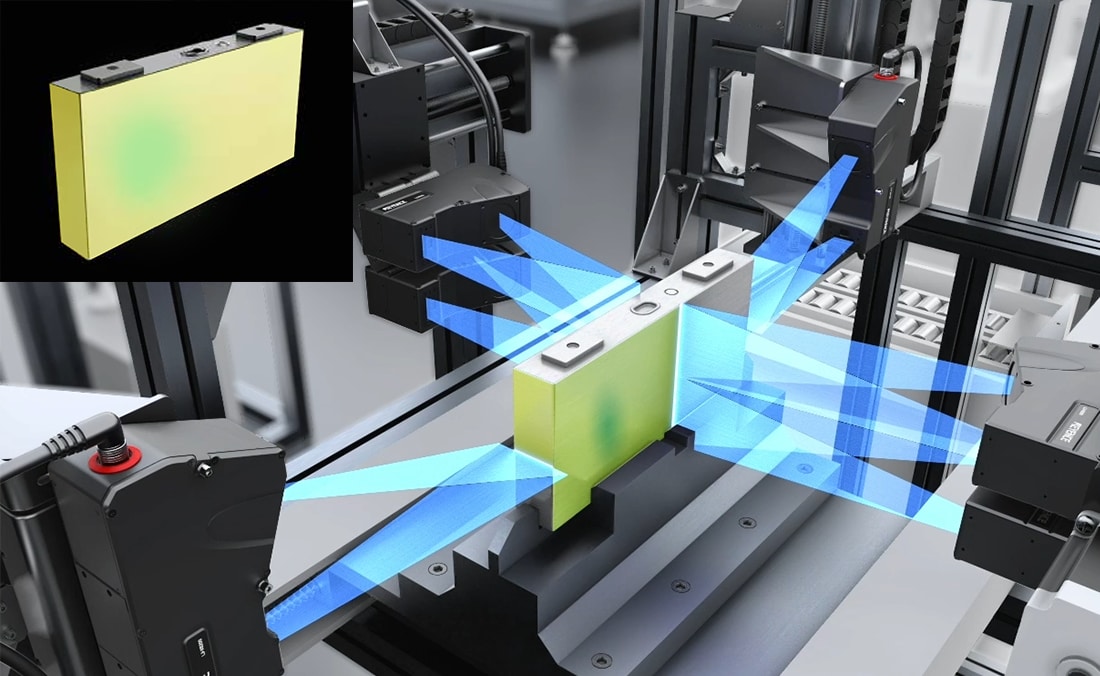
セルの外観検査(角形)
セル単体の外観検査をおこないます。角部に発生する凹みや、側面に発生するキズなどを濃淡画像だけでなく、3D画像も使用し、安定して検査します。
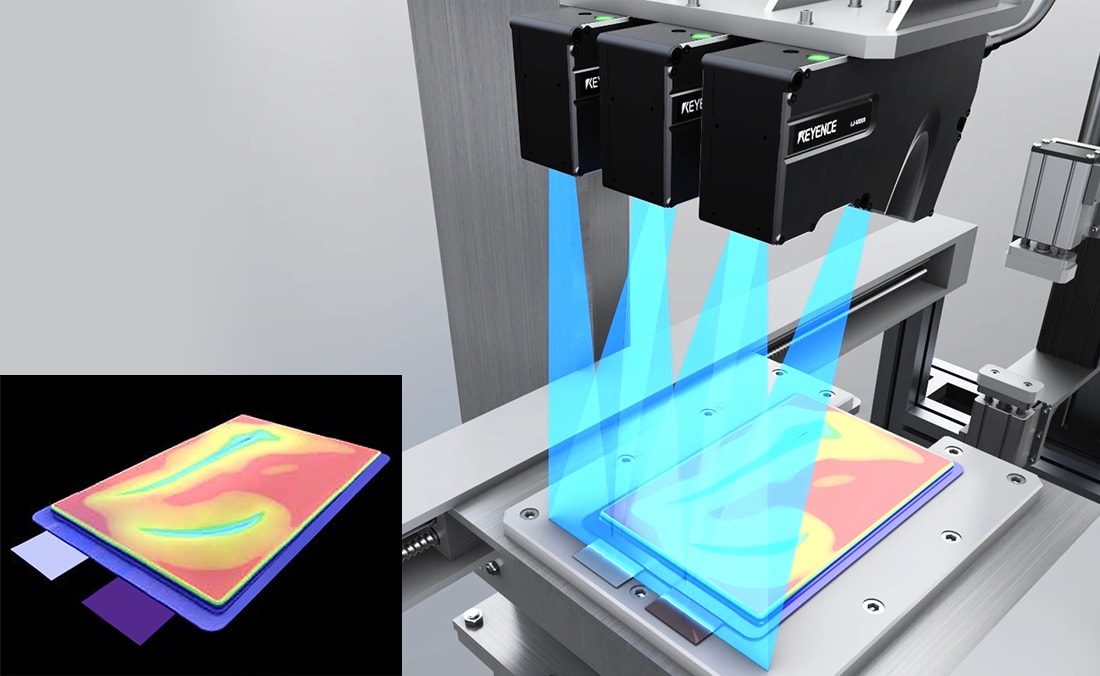
セルの外観検査(パウチ型)
パウチ型電池の外観検査をおこないます。3Dデータを画像処理するため、2次元的な画像処理では検出が難しいゆるやかな凹みなども安定して検査ができます。
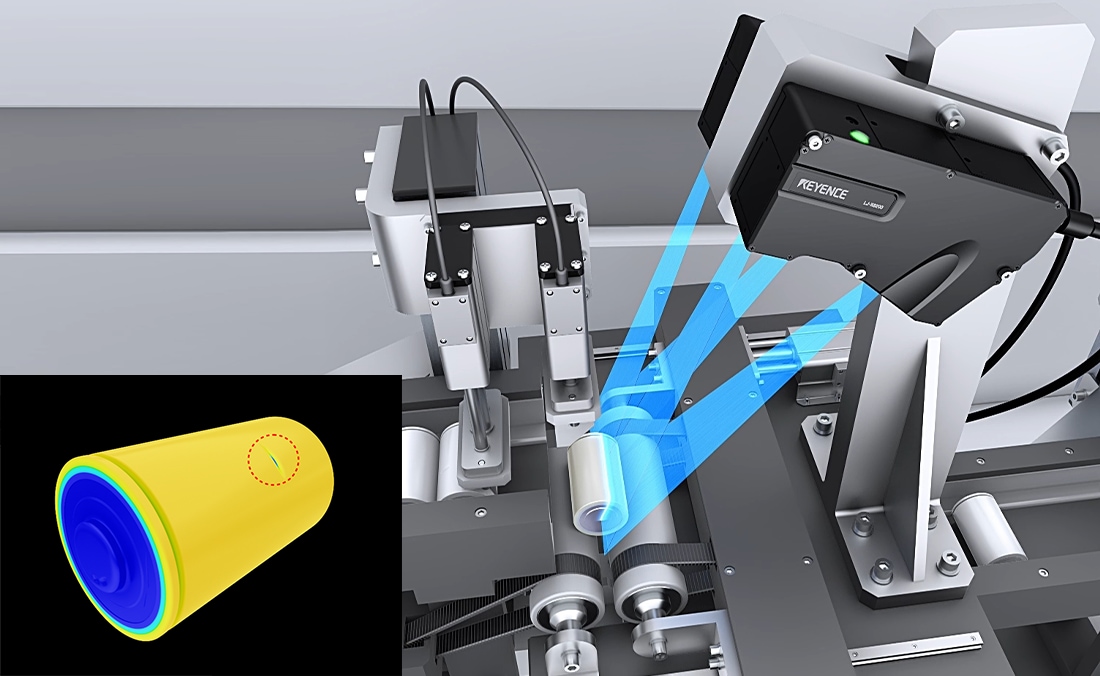
外装缶の外観検査(円筒型)
円筒型電池の側面の外観検査をおこないます。通常カメラでは苦手としているなだらかな凹みなどに対しても、LJ-X8000シリーズであれば高さデータを用いて検出するため安定した検査ができます。
電池外装の膨れ・しわ・凹み・打痕の検出(LJ-X8000シリーズ)に関するよくあるご質問
- 良否のしきい値はどう決めればよいですか?
- 後工程での組付け干渉や内部への影響から必要な水準を逆算したうえで、良品ロットの変形量の分布を実測して現状を把握します。不具合品と差が出る水準にしきい値を置くと、過検出と見逃しの両方を抑えられます。
- パウチセルと角形缶で測り方は変わりますか?
- 変わります。パウチは面全体の盛り上がり(膨れ)と局所的なしわ、角形缶は側面や角部の凹み・打痕が中心です。円筒型では側面のなだらかな凹みが中心になります。形態ごとに測る面と評価する指標を先に決めておくことが重要です。
- 外装の印字やロゴを欠陥と誤検出しませんか?
- しません。高さデータで判定するため、印字・ロゴ・模様といった色の情報には反応しません。同色内のわずかな凹凸も高さ情報で安定して検査できます。
- 面が湾曲していても凹みだけ取り出せますか?
- 取り出せます。自由曲面形状からの凹凸抽出により、面のなだらかな曲がりを基準として扱い、その上に乗った局所的な凹みだけを評価できます。
- 打痕と膨れは同じ設定で見られますか?
- どちらも高さデータから扱えますが、評価する指標が異なります。打痕は局所的な落ち込みの深さ、膨れは面全体の盛り上がり量として見るため、測る面としきい値を分けて設定します。同じセンサ構成のまま、検査設定を切り替えて運用できます。
- 判定の根拠は記録として残せますか?
- 残せます。NG品の画像保存と測定値データ保存に対応し、FTPサーバ機能で長期保存できます。しきい値の設定値と併せて残すことで、判定基準を説明できる状態を保てます。
外装の良否基準、数値で決めませんか
しきい値の作り方や測定構成は、カタログまたはお問い合わせフォームからご確認いただけます。