

電池のシーム溶接検査が一般的な溶接検査と違う3つの理由
一般的な溶接検査と同じ考え方では、電池固有の条件に対応できません。
銅とアルミの異種金属・薄板接合である
タブとバスバーの接合は、銅とアルミという融点も熱伝導率も違う金属を、薄い板厚で接合します。入熱が過大なら穴あきや溶け落ち、過小なら溶け込み不足になり、条件の許容幅が非常に狭くなります。さらに両者とも表面が高反射でレーザが入りにくく、条件が同じでも表面状態で結果が変わります。溶接後の形状を数値で見なければ、条件のずれを検知できません。
封口板シームは気密性そのものを担う
円筒缶の封口板シームは、電解液を閉じ込める最後の砦です。ここにピットやポロシティ、溶け落ちがあると、微小な漏れとして市場で顕在化します。シームは缶の全周にわたるため、1カ所でも欠陥があれば不良になります。全周を連続して形状で評価できなければ、抜き取りでは見逃しが避けられません。
溶接前の合わせが結果を左右する
レーザ溶接は突き合わせ精度に敏感です。封口板(フタ)と缶の間に隙間があれば入熱が逃げ、段差があればビードが偏ります。溶接後の判定だけを強化しても、原因である合わせのばらつきは減りません。溶接前にフタの位置と隙間を測って規格外を外し、溶接後にビード形状を測るという2段構えにすることで、不良の発生そのものを抑えられます。
2工程それぞれで溶接前後を測る4ステップ
タブとバスバーの接合と封口板シームは条件が異なるため、工程ごとに測定を組み立てます。
タブとバスバーの合わせ確認
接合前のタブとバスバーの隙間・段差を測定します。薄い箔が浮いたまま溶接すると入熱が逃げるため、銅・アルミの接合では合わせの管理が特に重要です。
異種薄板接合部の形状判定
接合後の形状を濃淡画像と3D形状で複合検査します。高さ・断面積から溶け込み不足や穴あきを、突起としてスパッタを判定します。
封口板の位置・隙間検査
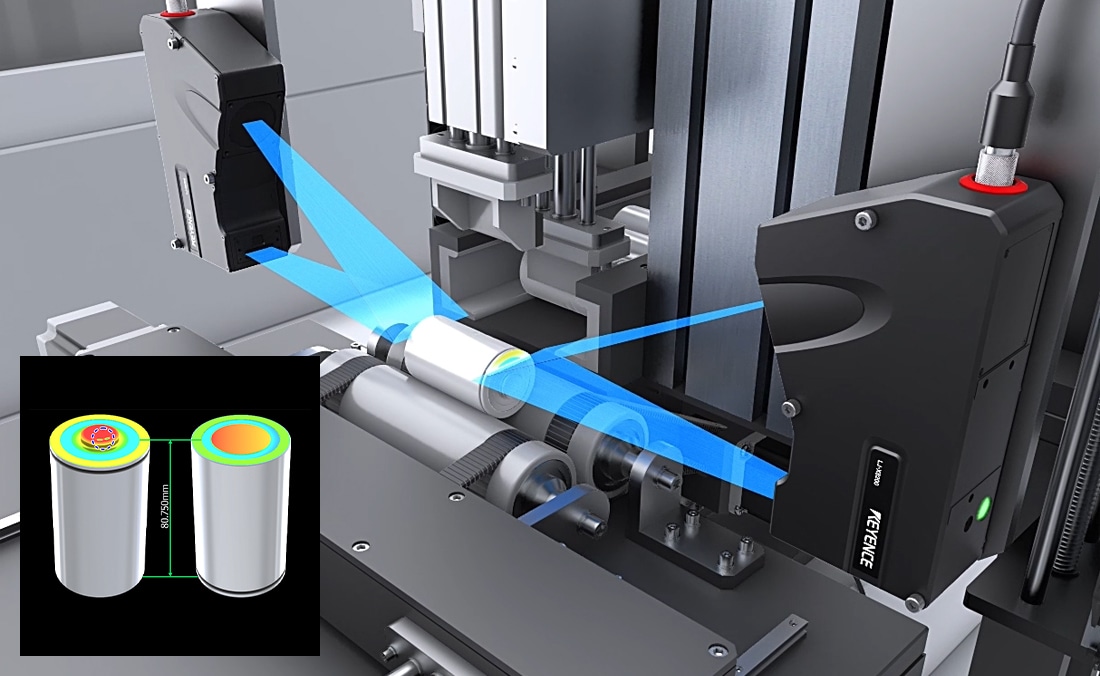
レーザ溶接前のフタと缶の位置を測定します。高いX軸分解能と広いダイナミックレンジにより、光沢のある金属でも隙間と段差を捉えます。
全周シームのビード判定と記録
缶を回転させながら全周のビード断面を連続取得し、細り・溶け落ち・ピットを判定します。NG品の排出と画像・測定値の保存まで対応します。
電池のシーム溶接検査の方式比較
銅・アルミの高反射面と全周シームの連続評価で、方式の差が出ます。
| 工程/検査項目 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡のみの平面検査) |
目視・抜き取り検査 | X線・気密試験 |
|---|---|---|---|---|
| 【工程1】銅・アルミ異種薄板の入熱過不足(溶け込み不足・穴あき) | ◎ 高さ・断面積の変化として判定 | △ 面積でしか判断できない | △ 判断が人に依存する | ○ 内部欠陥は検出できる |
| 【工程1】接合前のタブ・バスバーの隙間・段差 | ◎ 段差と隙間を同時に数値化 | △ 隙間のみ、段差は不可 | × 定量化できない | × 溶接前には使えない |
| 【工程2】溶接前のフタ位置・隙間 | ◎ 段差と隙間を同時に数値化 | △ 隙間のみ、段差は不可 | × 定量化できない | × 溶接前には使えない |
| 【工程2】全周シームの連続評価 | ◎ 回転・搬送させながら連続測定 | ○ 連続撮像は可能 | × 全周は現実的でない | △ 時間がかかる |
| 【共通】ビードの細り・溶け落ち | ◎ 高さ・断面積で判定 | △ 面積でしか判断できない | △ 判断が人に依存する | △ 貫通欠陥のみ |
| 【共通】ピット・ポロシティ(表面) | ◎ 局所的な凹みを高さ画像で抽出 | △ 濃淡変化が小さく不安定 | × 微小な凹みは見えない | ○ 内部欠陥は検出できる |
| 【共通】スパッタ付着 | ◎ 突起として高さで検出 | △ 光沢に紛れる | △ 大きなものだけ | × 検出対象外 |
| 【共通】銅・アルミの高反射への対応 | ◎ 迷光抑制機能で乱反射を抑える | △ 照明条件の作り込みが必要 | △ 光り方で見え方が変わる | ○ 反射の影響は受けない |
| 【共通】インライン全数検査 | ◎ 位置決め不要で全数に対応 | △ 位置決め・照明条件が必要 | × 全数は現実的でない | △ タクトが合いにくい |
| 【共通】検査記録・トレーサビリティ | ◎ NG画像・測定値を保存し出力 | ○ 画像の保存は可能 | × 記録が残りにくい | ○ 記録は残る |
電池のシーム検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは溶接前の隙間・段差と、溶接後のビード形状を同じ構成で数値化できます。銅・アルミの高反射面では迷光抑制機能が多重反射を抑え、シングルショットHDR機能により明るさの異なる部分を1回の撮像で捉えます。濃淡画像と3D形状を組み合わせた複合検査にも対応します。位置決め不要でインライン全数検査を構成でき、全周シームを連続して評価できます。
電池のレーザ溶接シーム検査に対応する商品
溶接前の合わせと溶接後のビード形状を、同じ構成で数値化するインラインプロファイル測定器です。
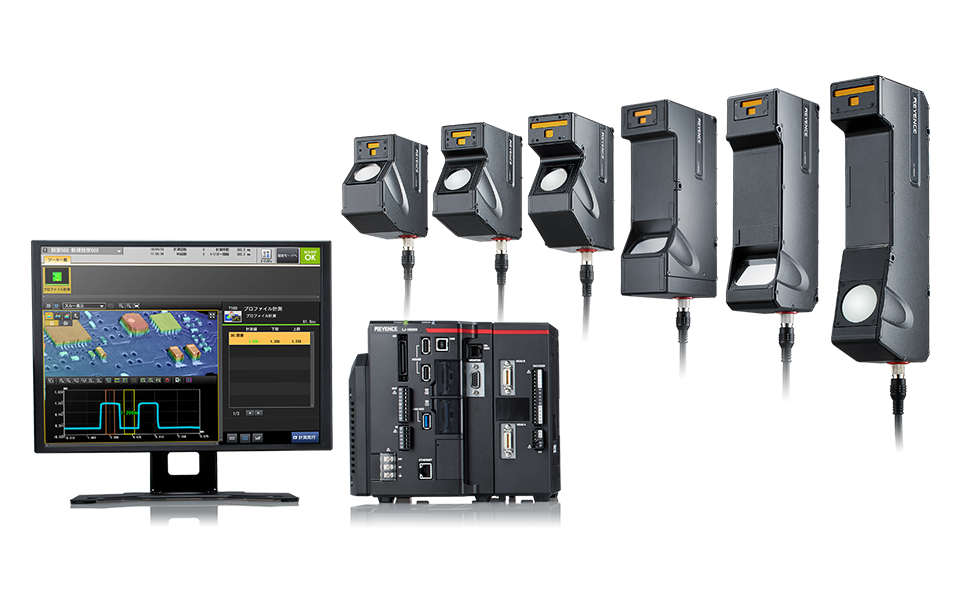
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・幅・断面積・段差といった指標でシーム溶接の品質を数値化します。高さデータから生成する高さ画像は溶接部の色や光沢の影響を受けないため、焼け色の出た金属面でも安定して判定できます。銅・アルミのような高反射材で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。シングルショットHDR機能により、明るさの異なる部分が同じ視野にあっても1回の撮像で形状を捉えられます。
濃淡画像と3D形状データを組み合わせた複合検査に対応するため、表面の変色と形状の異常を同時に扱えます。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など多彩な計測ツールから選ぶだけで検査を設定でき、判定出力によるNG品の排出、FTPサーバ機能を使った画像・測定値の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
電池の溶接前後検査での活用例
電池の溶接前後の検査や、セルの寸法・外観検査に活用されています。
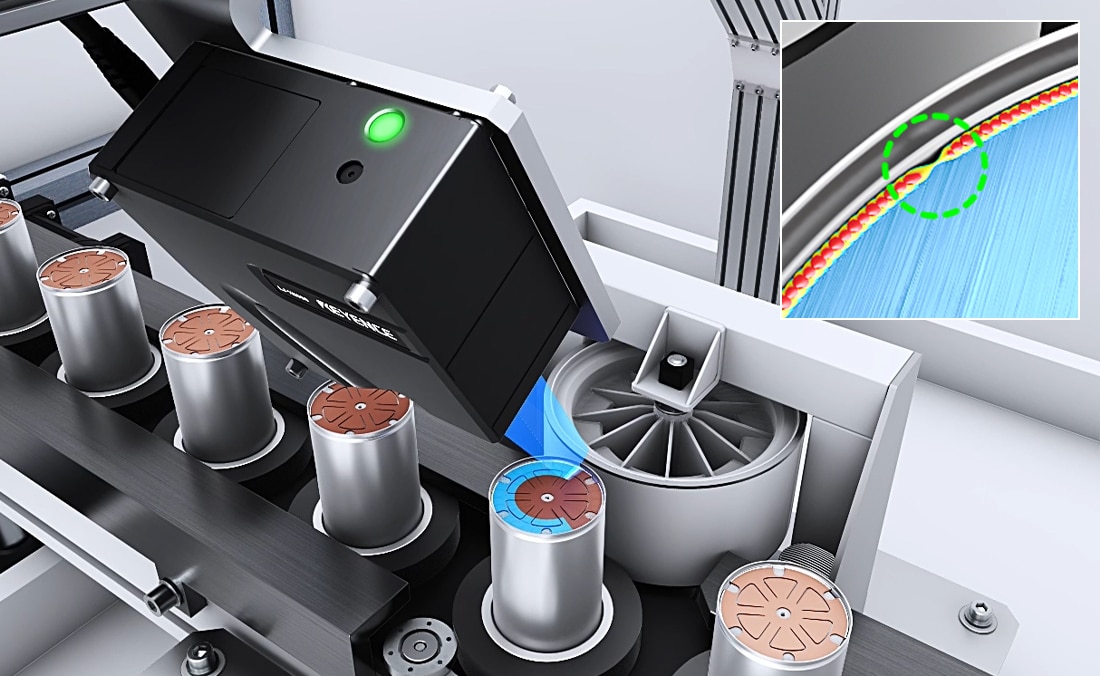
集電板と缶のレーザ溶接検査
負極集電板を缶にレーザ溶接した際の出来栄えを検査します。3Dデータを用いるため、背景色や外乱光の影響を受けにくい安定した検査が可能です。
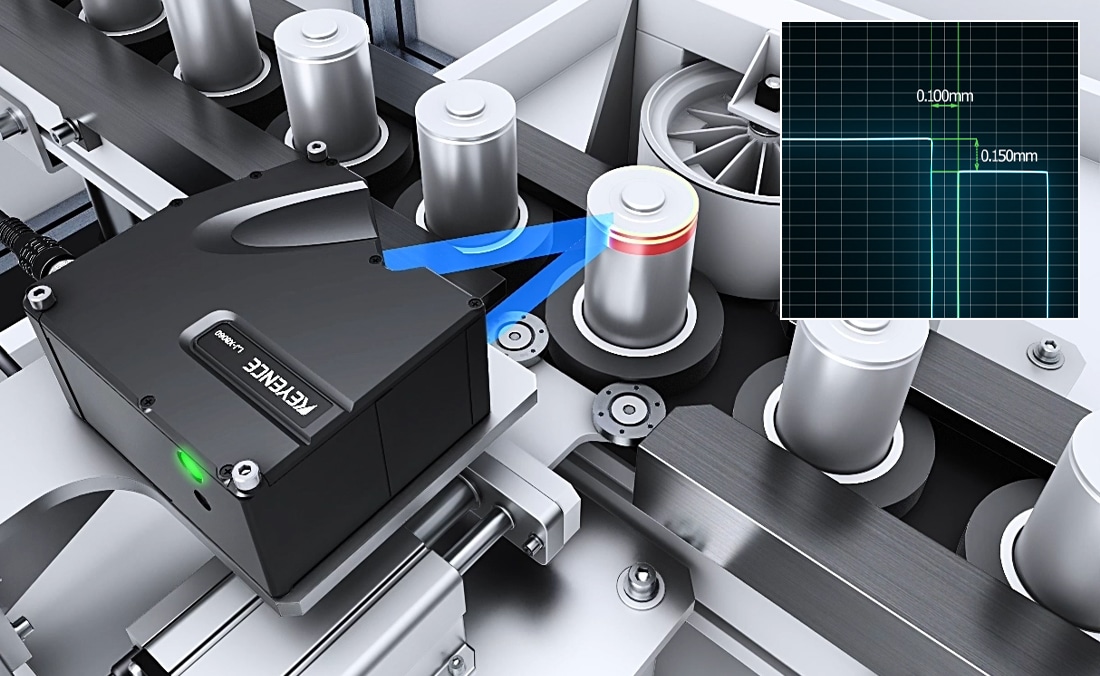
フタと缶の隙間測定
レーザ溶接前のフタと缶の位置を、高いX軸分解能と広いダイナミックレンジで測定します。溶接条件を乱す合わせのばらつきを、溶接前に検出できます。
全長・端子部の寸法・外観検査
円筒型セルの全長と、端子部の寸法・外観を同時に検査します。ワークの位置ズレや背景色の影響を受けにくい3Dデータの画像処理により、安定した寸法測定と外観検査を実現します。
電池のレーザ溶接シーム検査(LJ-X8000シリーズ)に関するよくあるご質問
- 一般的な溶接検査と何が違いますか?
- 対象が電池固有の2工程(タブとバスバーの銅・アルミ異種薄板接合、円筒缶の封口板シーム)である点です。材料条件も求められる品質も一般的な溶接とは異なるため、判定項目と測定を置く位置が変わります。
- 溶接前の検査は本当に必要ですか?
- レーザ溶接は突き合わせ精度に敏感です。隙間があれば入熱が逃げ、段差があればビードが偏ります。溶接前に位置と隙間を測って外すことで、不良の発生そのものを減らせます。
- 銅とアルミの高反射面でも安定しますか?
- 安定した測定が可能です。高反射材で起きる多重反射・乱反射を迷光抑制機能が抑え、明るさの差が大きい部分もシングルショットHDR機能により1回の撮像で捉えます。高さデータで判定するため、焼け色による見え方の違いにもほとんど左右されません。
- ピットやポロシティは検出できますか?
- 表面に現れるピットは、高さ画像から局所的な凹みとして抽出できます。表面に出ない内部のポロシティは対象外となるため、必要に応じて他の検査方法と組み合わせます。
- 全周のシームを連続して見られますか?
- 見られます。ワークを回転または搬送させながら断面形状を連続取得できるため、全周を通して評価できます。自動ワーク検知機能により外部トリガも不要です。
- 検査データはトレーサビリティに使えますか?
- 使えます。NG品の画像保存や測定値データ保存に対応し、FTPサーバ機能で長期保存できます。PLCリンクによりセル個体の識別情報と結び付けた運用が可能です。
シーム溶接の品質、工程内で管理しませんか
工程別の測定構成はお問い合わせフォームから、センサヘッドの仕様はカタログからご確認いただけます。