

電池製造で工程内の測定が抜けると何が起きるか
電池は工程が長く、前工程のばらつきが後工程で不良として現れます。
前工程のばらつきは後工程で取り返せない
電極塗工やプレスで生じた厚みのばらつきは、そのまま容量や内部抵抗の差としてセルに残り、後工程の調整では取り返せません。ばらつきに気づくのが完成後の検査になるほど、廃棄されるセルの数と手戻りの範囲は大きくなります。工程内で厚みや幅を測り、その場で条件へ戻せる状態にしておくことが、歩留まりと生産計画を守る前提になります。
工程ごとに測る対象が変わり、測定の選定が属人化する
電池製造では、塗工の厚みから、裁断・捲回・溶接・組立まで、工程ごとに測る対象も適した方式も変わります。担当者ごとに手持ちの測定器で判断すると、工程間でデータの取り方がそろわず、不良の原因を工程横断で追えません。工程順に「何を測るか」を整理しておくことが、選定の近道になります。
抜き取り検査では量産スピードに追いつかない
大規模ラインでは、高速で流れる電極やセルを止めずに測る必要があります。抜き取りやオフラインの測定では、異常が見つかるまでの間に大量の中間品が流れてしまい、封止後は内部の状態を測り直すこともできません。不良の発生から検知までの時間が長いほど、原因の切り分けにかかる工数も増えます。搬送速度に追従して全数を非接触で測る仕組みが、量産段階の品質管理では欠かせません。
電極塗工からパック組立まで、工程別に何を測るか
工程順に「何を測るか」「なぜ測るか」「どのシリーズが担当するか」を並べました。担当工程のカードからご確認ください。
電極塗工(コーティング)
集電箔に塗った活物質層の厚みを幅方向の複数点で測ります。塗工厚みのばらつきは容量と内部抵抗の差として最後まで残るため、CL-3000シリーズなどを用いて非接触厚み測定を行います。
電池部材の厚み測定ガイド
カレンダ(ロールプレス)
ロールプレス後の電極厚みを測り、狙いの厚みに収まっているかを確認します。アサーマル光学設計の厚み測定ヘッド CL-S015なら、ロールや電極からの発熱の影響を受けにくく、安定した測定が可能です。
極板の厚み測定ガイド
スリット(裁断)
裁断後の電極の幅と端部形状を測ります。端部の乱れは捲回・積層での位置ズレにつながるため、断面形状で確認できるLJ-X8000シリーズが有効です。
捲回・積層(ワインディング/スタッキング)
電極1枚ごとの巻き乱れと、スタック後の幅を測ります。ずれたまま次工程へ流すと後戻りできないため、捲回後の断面形状はLJ-X8000シリーズ、積層端面の層ごとの位置と幅はCL-3000シリーズで押さえます。
電解液注入・封止
注入前にケースの高さを測り、注入器の高さを制御します。穴の奥まった場所の高さも同軸で安定して測れるCL-3000シリーズが担当します。
タブ溶接・端子溶接
超音波溶着機の振幅と、溶接後のビード形状を測ります。溶接部の状態はセルの品質を左右するため、振幅はLK-G5000シリーズ、ビード形状はLJ-X8000シリーズで確認します。
セル検査(外装・寸法)
セルの各面の寸法や平坦度、溶接の状態を同時に検査します。広い幅を測定できるセンサヘッドを複数使うLJ-X8000シリーズなら、必要な面をまとめて検査できます。
モジュール・パック組立
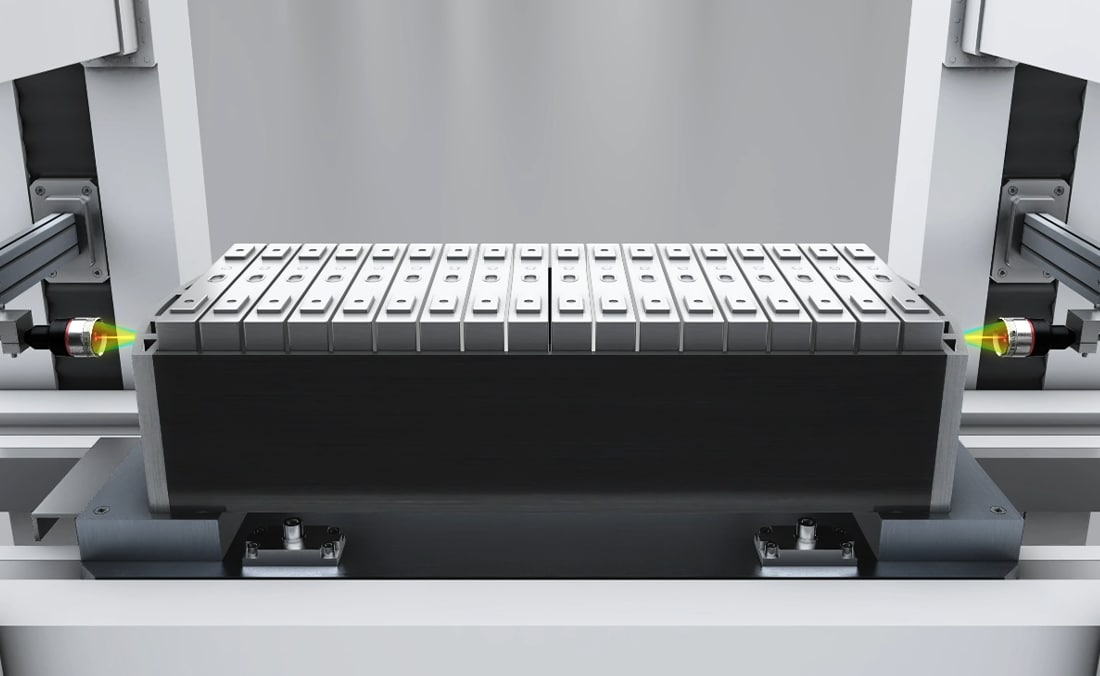
セルを組み付けたモジュール・パックで、高さや段差、平坦度を測ります。組み付け後のばらつきは分解を伴う手戻りになるため、工程内で非接触の全数確認を組み込みます。
電池製造の工程内測定で使われる方式の比較
方式によって、全数測定のしやすさ・対象への影響・測れる項目の範囲が変わります。
| 比較項目 | 非接触レーザ測定 (精密測定シリーズ) |
接触式(マイクロメータ等) | 抜き取り・オフライン測定 | 放射線透過式(β線・X線) |
|---|---|---|---|---|
| 全数・インライン測定 | ◎ 工程内で全数測定 | × 停止・段取りが必要 | × 抜き取りのみ | ○ 工程内で測定 |
| 対象への影響(傷・変形) | ○ 非接触で影響を受けにくい | × 接触・変形のおそれ | △ 取り出し・持ち回りが必要 | ○ 非接触 |
| 高速搬送への追従 | ◎ 高速サンプリングで追従 | × 走行中は測定不可 | × ライン速度に非対応 | △ 走査速度に依存 |
| 幅方向の多点測定 | ◎ 複数ヘッドを同期して多点測定 | × 点数を増やせない | × 限られた点のみ | △ 走査機構が必要 |
| 立体形状・溶接部の検査 | ◎ 断面形状・3D形状で検査 | × 形状は測れない | △ 目視・顕微鏡に依存 | × 対象外 |
| 設置・運用の管理負荷 | ○ 放射線源の管理が不要 | ○ 管理は軽い | △ 人手と時間がかかる | × 線源の管理・法規制対応が必要 |
工程横断で非接触レーザ測定を選ぶ理由
電池製造は工程ごとに測る対象も方式も変わりますが、非接触レーザ測定なら塗工の厚みから溶接部の形状、セルやパックの寸法まで、同じ考え方で工程内に組み込めます。放射線源の管理が不要で、複数ヘッドを同期させれば幅方向の多点測定にも対応。工程横断でデータの取り方をそろえられます。
電池製造工程の測定に対応する精密測定シリーズ
工程で測る対象に応じて、測定方式の異なるシリーズを使い分けます。
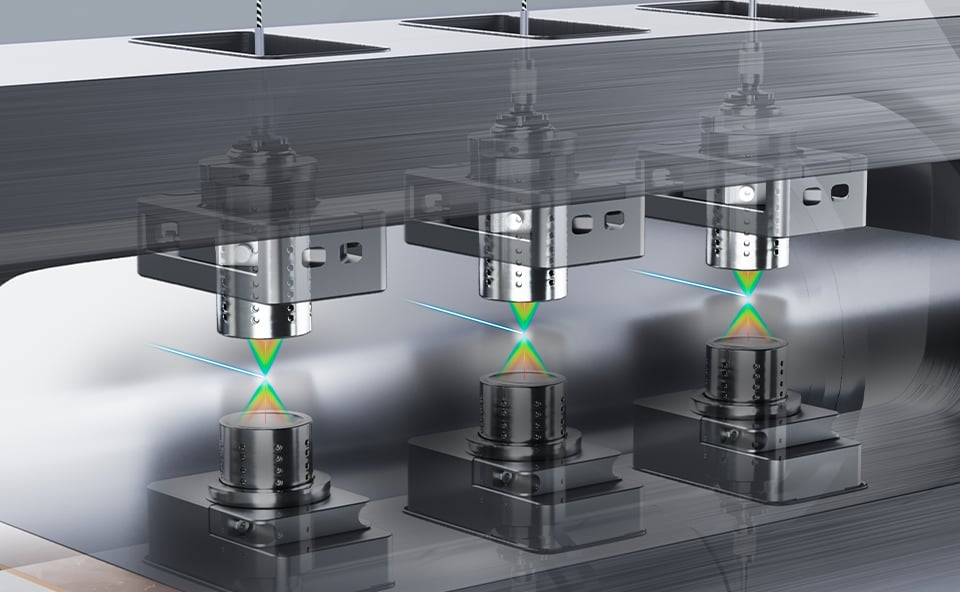
電池製造工程向け 非接触測定ソリューション
電池測定 対応シリーズ
電極やセルの厚み・高さ・幅は、マルチカラーレーザ同軸変位計のCL-3000シリーズが担当します(最大6台のセンサヘッドを接続して同時測定)。超音波溶着機の振幅などは、最速392 kHzサンプリング・最大12ヘッド接続のLK-G5000シリーズです。巻き乱れ・溶接ビード・セル寸法など断面形状や3D形状で見る検査は、1台のセンサヘッドで最大720 mm幅まで測定できるLJ-X8000シリーズが受け持ちます。工程ごとの詳しい測定方法は、下の活用例と一部工程の個別ガイドをご覧ください。
電池製造工程向け 非接触測定の資料を入手する
各工程の測定事例をまとめたアプリケーション集を無料でダウンロードできます。
電池製造工程での測定の活用例
電極のプレス後、捲回後、スタック後と、工程ごとの測定で活用されています。
プレス後の電極厚み測定
プレス直後の電極厚みを非接触で高精度に測定します。アサーマル光学設計の厚み測定ヘッド CL-S015なら、ロールや電極からの発熱の影響を受けにくく、長期にわたり安定した測定が可能です。
電極の積層位置ズレ検査
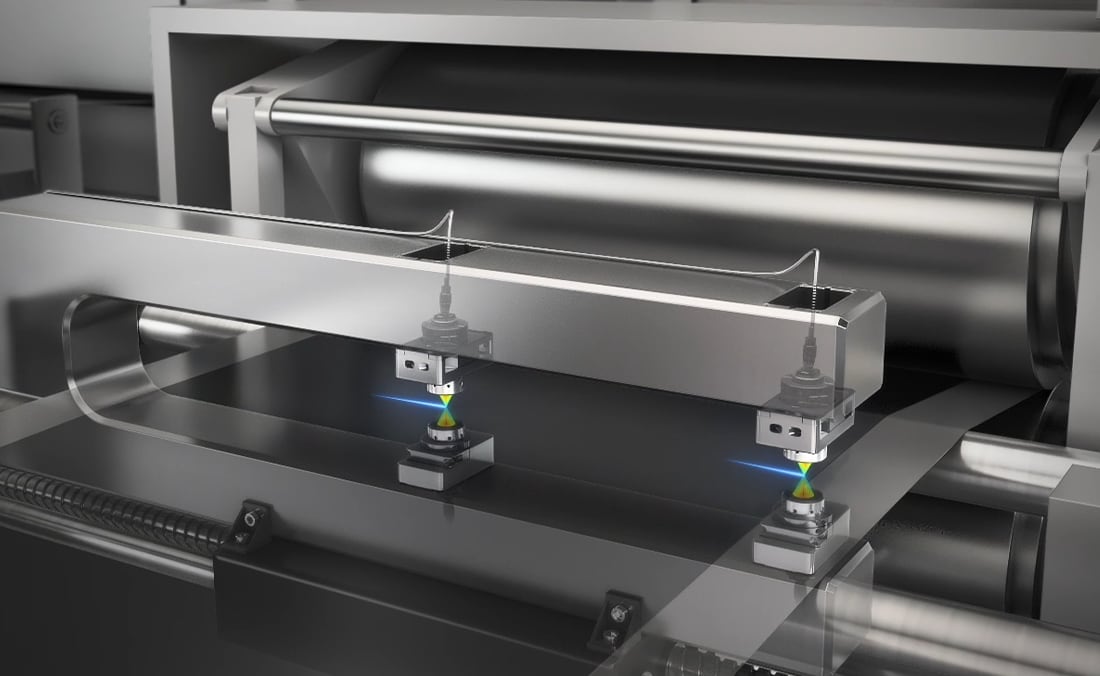
積層工程の後、積層ズレがないかどうか検査します。最小スポット径φ3.5 µmの形状測定ヘッド CL-PT010であれば、電極1枚ごとの端部位置を安定して測定できます。
電池のスタック後の幅測定
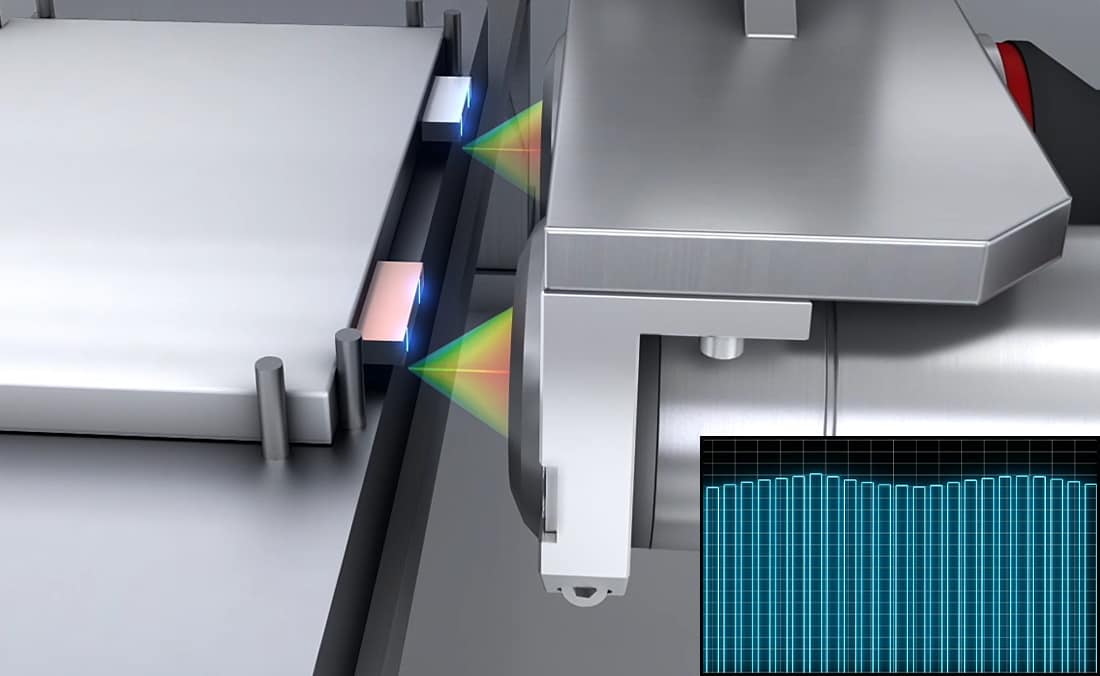
スタック後の幅を非接触で測定します。大型ノギスなどで測りづらい対象物でも、CL-3000シリーズであれば簡単・高精度に非接触測定ができます。
電池製造工程の測定に関するよくあるご質問
- 電池製造ではどの工程で何を測ればよいですか?
- 電極塗工の厚み、プレス後の電極厚み、裁断後の幅と端部形状、捲回後の巻き乱れ、注入前のケース高さ、溶接部の形状、セルの寸法・平坦度が代表的です。工程順の一覧は本ページの「工程」セクションでご確認いただけます。
- 電極の塗工厚みは非接触で測れますか?
- 測れます。アサーマル光学設計の厚み測定ヘッド CL-S015であれば、ロールや電極からの発熱の影響を受けにくく、長期にわたり安定した測定が可能です。またCL-3000シリーズは最大6台のセンサヘッドを接続して同時測定できるため、幅方向の複数点を押さえられます。
- 捲回・積層後の巻き乱れは検査できますか?
- できます。捲回後の巻き乱れは、LJ-X8000シリーズが断面形状で電極1枚ごとに検査します。積層後の層ごとの位置ズレとスタック後の幅は、CL-3000シリーズで非接触測定します。
- タブ溶接の品質はどのように確認しますか?
- 超音波溶着機の振幅はLK-G5000シリーズ、溶接後のビード形状はLJ-X8000シリーズで確認します。LJ-X8000シリーズには、のど厚・脚長・アンダーカット・オーバーラップの4種類の専用計測ツールが用意されています。
- 角型セルやモジュールの寸法・平坦度も測れますか?
- 測れます。LJ-X8000シリーズは電池の各面の寸法や平坦度、溶接の状態検査を同時におこなえます。広い幅を高精度に測定できるセンサヘッドを複数使うことで、製品の必要な面をまとめて検査できます。
電池製造工程の測定、どの工程からでもご相談ください
工程ごとの測定対象・対応シリーズはカタログまたはお問い合わせフォームからご確認いただけます。