

モジュール・パック組立で寸法管理が欠かせない3つの理由
セル単体が良品でも、積み上げた結果として寸法が合わなくなるのが組立工程の難しさです。
積層高さの公差が累積する
モジュールは数十枚のセルを積層して構成します。1枚あたりの厚みのばらつきは小さくても、積層数だけ累積すると筐体の内寸に収まらなくなります。無理に押し込めばセルに過大な面圧がかかり、寿命低下や膨張時の変形につながります。逆に隙間が残れば振動で位置がずれます。セル単体の合否だけでなく、積み上げた状態の高さを工程内で測ることが必要です。
バスバーのコプラナリティが接合品質を決める
バスバーと端子の接合面が平行でないと、レーザ溶接や超音波接合で接合面積が確保できず、接触抵抗の増加や強度不足を招きます。高さのばらつきは僅かで、目視や平面の画像検査では判断できません。接合前に端子高さとコプラナリティ(共平面性)を測り、規格外を先に外しておかないと、溶接後の不良として発見され、モジュールごと手直しになります。
シール面の平面度と塗布高さが気密・放熱を左右する
パック筐体は防水・防塵の気密性を求められ、シール面の平面度が確保できていないとシール材が本来の性能を発揮できず、走行中の浸水リスクになります。また、セルと冷却プレートの間に塗る放熱ゲル(ギャップフィラー)は、厚みが不足すると放熱不良、過多だと組付け不良を起こします。いずれも高さ方向の情報がなければ管理できず、塗布・組付けの直後に測る仕組みが必要になります。
モジュール・パック組立測定の5つの管理ポイント
セル積層から外装の組付けまで、寸法が確定する各段階で測定して次工程へ渡します。
セル積層後の高さ・ギャップ
積層したセルの高さとセル間ギャップを測定します。断面形状をそのまま取得するため、累積公差が筐体内寸に収まるかを組付け前に判断できます。
端子・バスバーのコプラナリティ
端子とバスバーの高さ・段差・平面度を測定します。面で取得した高さデータで複数点を同時に捉えるため、接合面が平行かどうかを接合前に確認できます。
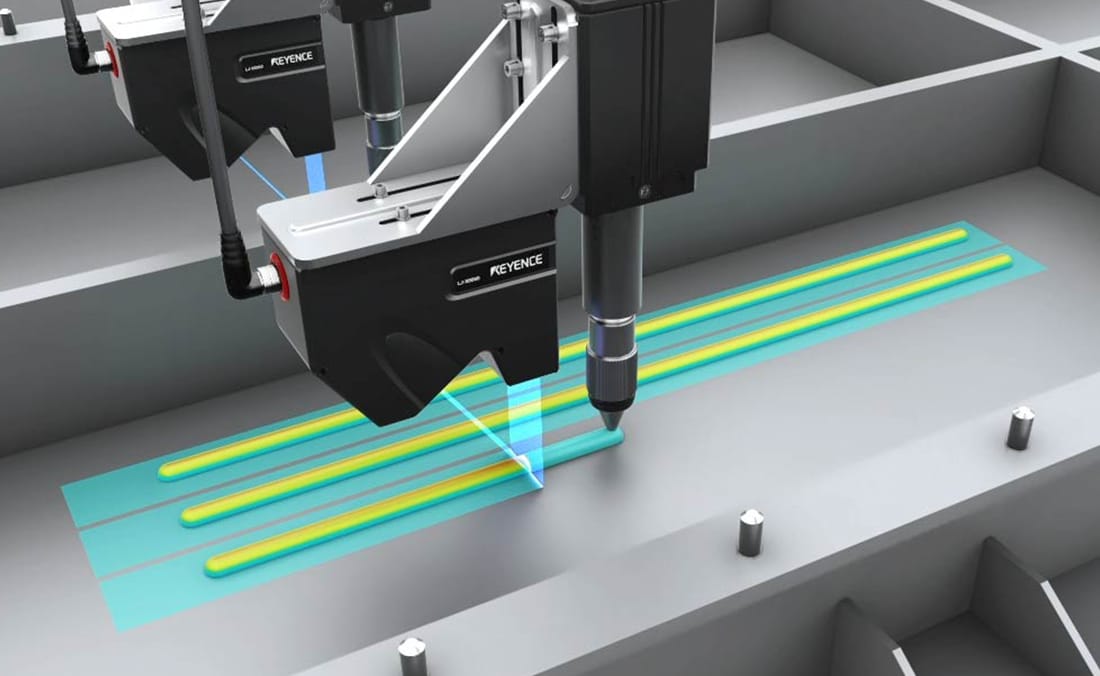
放熱ゲル(ギャップフィラー)の塗布形状
冷却プレート上の放熱材のビード高さ・幅・体積を測定します。高さデータで見るため、塗布材の色や下地の背景に影響を受けにくく塗布量を管理できます。
筐体シール面の平面度
パック筐体のシール面を面で捉え、基準平面に対する平面度を測定します。気密性に影響する反りや局所的な落ち込みを、組付け前に数値で判断できます。
外装のギャップ&フラッシュ
パック外装の合わせ部で、隙間(ギャップ)と段差(フラッシュ)を1台で同時に測定します。断面形状から両方を取得するため、見栄えと防水性に関わる合わせを組付け後に数値で確認できます。
組立寸法の管理項目別に見る測定方式の比較
同じ組立測定でも、管理項目に加え、インライン運用の要件でも対応できる方式が分かれます。
| 管理項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・2D外観検査) |
ノギス・ハイトゲージ (抜き取り) |
三次元測定機 (オフライン) |
|---|---|---|---|---|
| ①積層高さ・セル間ギャップ | ◎ 断面形状から高さと隙間を同時取得 | × 高さが分からない | △ 測定点が限られる | ○ 測れるがオフライン |
| ②バスバー高さ・コプラナリティ | ◎ 複数点の高さを同時に面で判定 | × 高さ・共平面性は判定できない | × 実質的に測れない | ○ 測れるがタクトが合わない |
| ③放熱ゲル塗布高さ・体積 | ◎ 高さ・幅・体積を数値で管理 | △ 塗布幅しか分からない | × 未硬化の塗布材には接触できない | × 未硬化のうちに測定できない |
| ④筐体シール面の平面度 | ◎ 面で捉え基準平面から算出 | × 平面度は判定できない | △ 数点の測定にとどまる | ○ 測れるがオフライン |
| ⑤ギャップ&フラッシュ(隙間・段差) | ◎ 隙間と段差を1台で同時測定 | △ 隙間のみ | △ 現物合わせに依存 | ○ 測れるが工数が大きい |
| 光沢金属・黒色樹脂の混在 | ◎ シングルショットHDR機能と迷光抑制機能で安定測定 | △ 照明条件の作り込みが必要 | ○ 影響を受けにくい | ○ 影響を受けにくい |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | △ 位置決め・照明条件が必要 | × 抜き取りが前提 | × オフラインが前提 |
| 検査記録・トレーサビリティ | ◎ 測定値・画像を保存し出力 | ○ 画像の保存は可能 | × 手記録に依存 | ○ 記録は残るが件数が限られる |
組立寸法の管理にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは断面形状をそのまま数値化するため、積層高さ・隙間・段差・平面度・塗布体積という組立寸法の管理項目を1シリーズでカバーできます。高さ画像は色や光沢の影響を受けにくく、シングルショットHDR機能と迷光抑制機能も備えるため、光沢金属と黒色樹脂が混在するモジュールでも安定して測定できます。位置決め不要でインライン全数検査を構成でき、セル単体検査では見えない累積公差を工程内で押さえられます。
電池モジュール・パック組立測定に対応する商品
組立寸法を断面形状のまま数値化し、高さ・隙間・段差・平面度・体積を1シリーズで管理するインラインプロファイル測定器です。
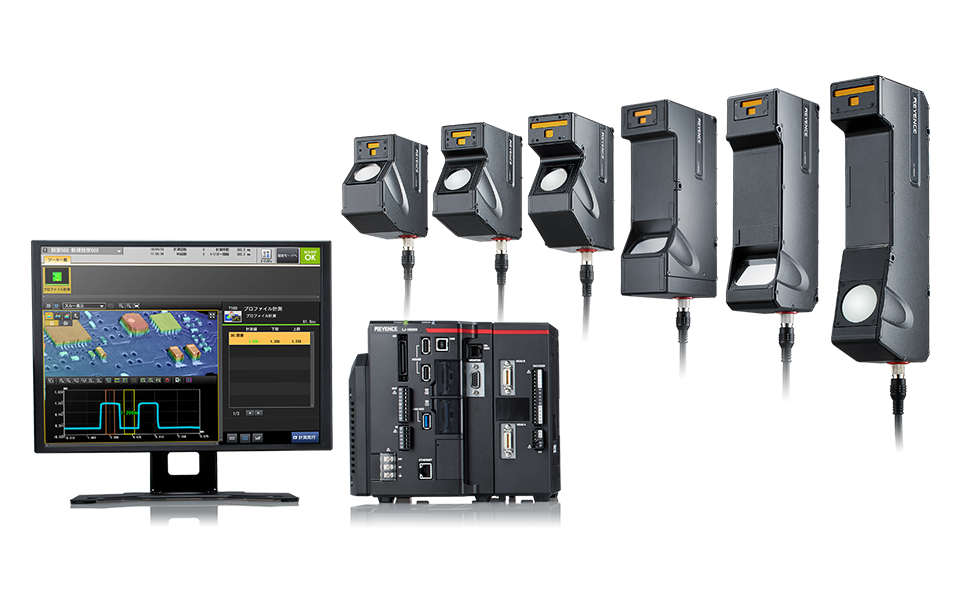
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・幅・断面積・体積といった指標で組立寸法を数値化します。面で捉えた高さデータを最小二乗法で平面に当てはめて基準平面を設定できるため、端子のコプラナリティや筐体シール面の平面度も評価できます。高さ画像は表面の印字や模様の影響を受けにくく、シングルショットHDR機能により黒色から光沢面までを1回の撮像で捉えるため、光沢金属と黒色樹脂が混在する対象でも安定して検査できます。光沢のある金属からの多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。
全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数検査を実現します。段差・幅・断面積・角度など多彩な計測ツールから選ぶだけで検査を設定でき、判定出力によるNG品の排出、FTPサーバ機能を使った画像・測定値の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
モジュール・パック組立工程での活用例
端子のピッチや高さ測定から、溶接後のビード形状検査、放熱ゲルの塗布形状まで活用されています。
端子のピッチと高さ検査
正極・負極端子の高さ(段差)やピッチを測定します。シングルショットHDR機能と超高感度CMOSで、さまざまな材質や色の対象物でも安定して測定ができます。
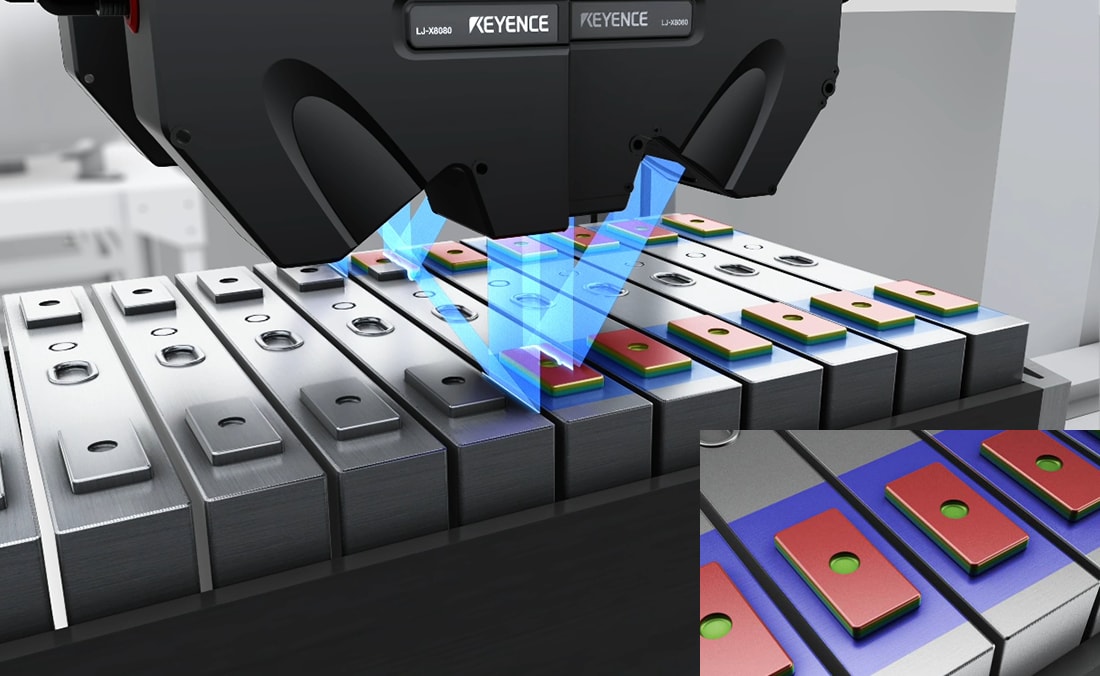
バスバー溶接後のビード形状検査
モジュール化工程でのバスバーの接合形状を検査します。濃淡画像だけでなく、3D形状も使用し複合的に検査することで、信頼性を向上させることができます。
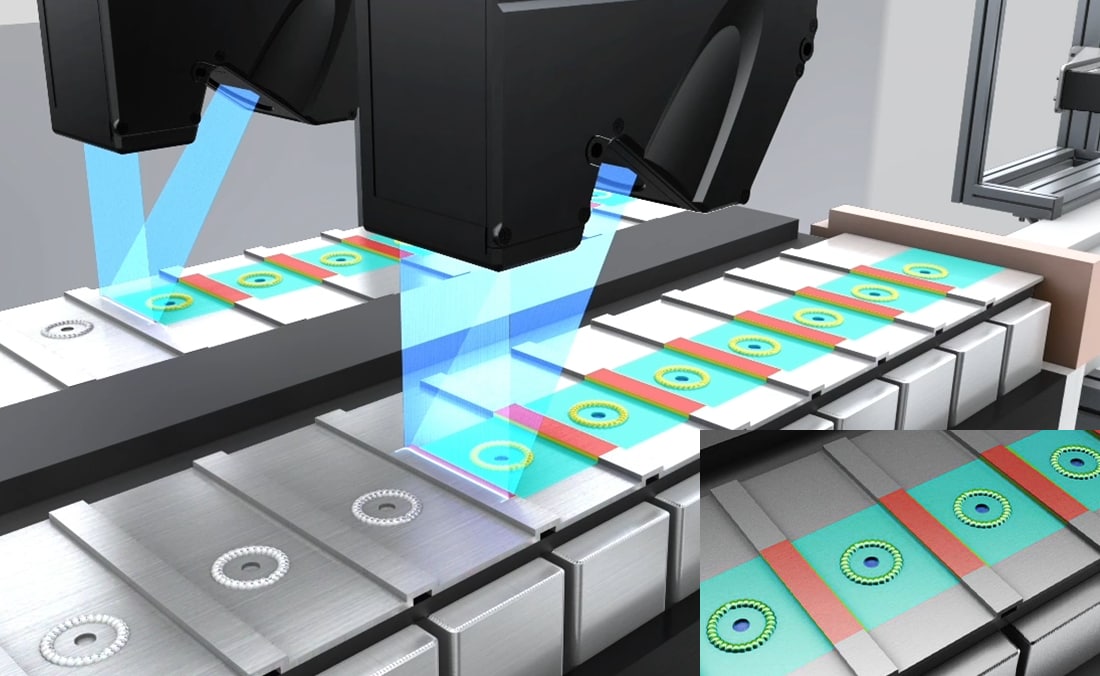
パック筐体の放熱ゲルの形状測定
放熱ゲルのビード高さ・幅・体積を、3Dの高さデータで測定します。塗布材の色や背景に影響を受けにくいため、放熱ゲルの塗布量を安定して管理できます。
電池モジュール・パック組立測定(LJ-X8000シリーズ)に関するよくあるご質問
- モジュール・パック組立では何を測ればよいですか?
- 組立寸法を項目に分けて管理します。積層高さの累積とセル間ギャップ、端子・バスバーの高さとコプラナリティ、放熱ゲルの塗布高さと体積、筐体シール面の平面度、外装のギャップ&フラッシュが主な対象です。
- セル単体の検査とは何が違いますか?
- セル単体検査は1枚ごとの品質を見る工程です。組立測定は積み上げた結果としての寸法、つまり累積公差や相手部品との合わせを見ます。両方を分けて管理することで、組付け段階での手直しを抑えられます。
- 端子やバスバーのコプラナリティ(共平面性)も測れますか?
- 測れます。面で取得した高さデータを最小二乗法で平面に当てはめて基準平面とし、その平面からの偏差としてコプラナリティを評価します。複数点を同時に見るため、接合前の合否判断に使えます。
- 光沢金属と黒色樹脂が混在していても安定しますか?
- 安定して測定できます。黒色から光沢面までをシングルショットHDR機能により1回の撮像で捉え、光沢金属で起きる多重反射・乱反射には迷光抑制機能が働きます。同色内のわずかな凹凸も検出できます。
- 放熱ゲルの塗布量は管理できますか?
- できます。ビードの高さ・幅・体積を数値化するため、塗布量の過不足を定量的に判定できます。未硬化の塗布材に触れずに測れる点も非接触方式の利点です。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が対象物の位置ズレや傾きを認識して自動的に補正するため位置決めが不要です。自動ワーク検知機能により外部トリガも不要で、搬送しながらの全数検査を構成できます。
組立寸法の累積を、工程内で押さえませんか
管理項目別の測定方法やインライン全数検査の構成は、カタログまたはお問い合わせフォームからご確認いただけます。