


電池タブの溶接不良が後工程で顕在化する3つの理由
タブ溶接は電流経路そのものです。ここで生じた不良は、組立が進むほど手直しが難しくなります。
薄箔の積層部は溶け込み不足が見えない
タブは数µmから数十µmの銅・アルミ箔を数十枚重ねた構造です。表面が溶けていても内部まで接合できていない溶け込み不足は、外観からは判別できません。接触抵抗が上がった状態で出荷されると、充放電時の発熱や電圧降下として後から現れ、モジュール組立後やセル単位の電気検査で初めて弾かれます。その時点では周辺部材ごと廃棄となり、損失が一気に大きくなります。
スパッタ・穴あきが絶縁と安全性を損なう
レーザ溶接では、条件がずれるとスパッタの飛散や箔の穴あきが起きます。飛散したスパッタはセパレータや絶縁部材に付着し、内部短絡の起点になります。穴あきは通電断面積を減らし、局所的な発熱を招きます。いずれも微小で、平面の画像検査では色や光沢に紛れて見逃されがちです。安全性に直結する項目のため、突発的な発生を工程内で確実に止める必要があります。
タブ位置ずれは次工程の組付けを止める
タブの位置や折り曲げ角度がずれると、バスバーとの接合面が合わず、モジュール組立ラインでの組付け不良や再作業につながります。段差やピッチのずれは数百µm単位で、目視では判断できません。組立ラインが止まると生産計画全体に波及するため、タブの位置・段差・ピッチを溶接工程で数値管理し、規格から外れたセルを先に抜くことが求められます。
タブ溶接検査をインラインで全数化する4ステップ
溶接前の確認から位置補正、不良モード別の判定、記録までを一連の仕組みとして組み立てます。
溶接前の位置・隙間確認
タブと端子の位置ずれや隙間を溶接前に測定します。シングルショットHDR機能により、光沢のある箔でも段差と隙間を安定して捉えます。
3D測定と位置補正
接合部の断面形状を3200 point/profileで取得します。全方向位置補正機能が対象物の位置ずれや傾きを自動補正するため、搬送治具の位置決め精度への要求を緩和できます。
不良モード別の判定
高さ・段差・幅・断面積などのプロファイル計測ツールで、浮き・剥がれ・ビードの細り・穴あき・位置ずれを分けて判定します。判定出力でNG品を排出できます。
記録とトレース
NG品の画像・測定値データの記録に対応します。FTP出力で長期保管し、PLCリンクでセル個体の識別情報と結び付けてトレーサビリティを確保します。
不良モード別に見るタブ溶接検査の方式比較
同じタブ溶接検査でも、不良モードによって捉えられる方式と捉えられない方式が分かれます。高反射材への対応やインライン全数化の可否でも差が出ます。
| 不良モード/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
目視・抜き取り検査 | 接触式ゲージ |
|---|---|---|---|---|
| ①箔の浮き・剥がれ | ◎ 高さデータで微小な浮きも検出 | × 高さが分からない | △ 見逃しが起きやすい | △ 接触で箔が変形する |
| ②ビードの細り・欠け | ◎ 断面積と幅を数値で管理 | △ 平面の面積でしか判断できない | × 定量化できない | × 測定できない |
| ③穴あき・ピット | ◎ 局所的な凹みを高さ画像で抽出 | △ 濃淡変化が小さく不安定 | × 微小な凹みは見えない | × 測定できない |
| ④スパッタ付着 | ◎ 突起として高さで検出 | △ 色・光沢の影響を受ける | △ 大きなものだけ | × 測定できない |
| ⑤タブ位置ずれ・段差 | ◎ 基準からの距離と段差で判定 | △ ワークの位置決めが前提 | × 判断が人に依存する | △ 測定点が限られる |
| 高反射の銅・アルミ箔への対応 | ◎ 迷光抑制機能で乱反射を抑える | △ 照明条件の作り込みが必要 | △ 光り方で見え方が変わる | ○ 反射の影響は受けない |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | △ 位置決め・照明条件が必要 | × 全数は現実的でない | × タクトが合わない |
| 検査記録・トレーサビリティ | ◎ NG画像・測定値を保存し出力 | ○ 画像の保存は可能 | × 記録が残りにくい | △ 手記録に依存 |
タブ溶接検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは接合部の断面形状をそのまま数値化するため、浮き・細り・穴あき・スパッタ・位置ずれを別々の指標で切り分けられます。高さ画像は箔の色や光沢の影響を受けにくく、迷光抑制機能が高反射材の乱反射を抑えます。位置決め不要でインライン全数検査を構成でき、NG品の排出と記録まで一連でつながります。
電池タブの溶接検査に対応する商品
薄箔の接合部を断面形状のまま数値化し、高さ・段差・断面積で溶接品質を判定するインラインプロファイル測定器です。
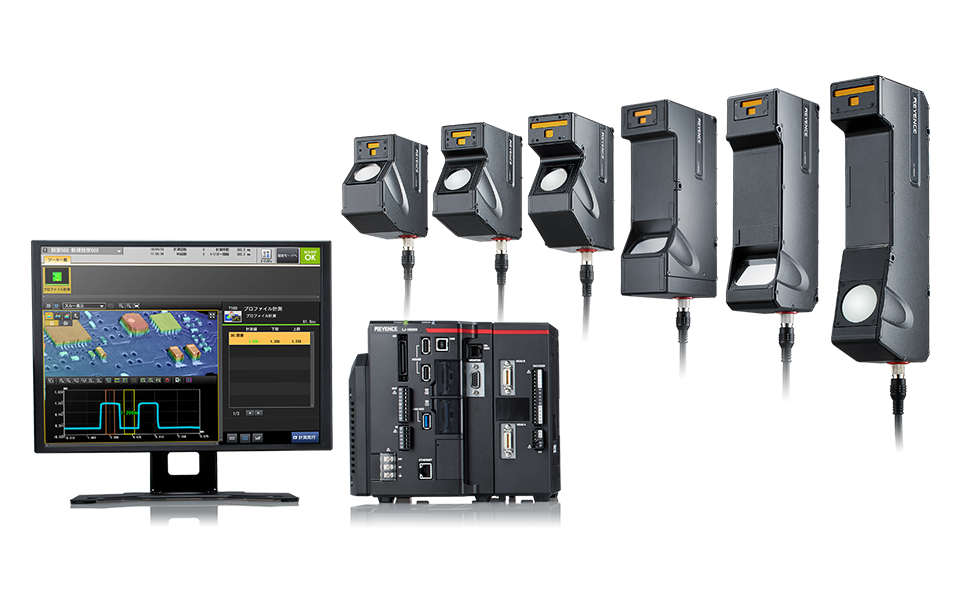
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で接合部の断面形状を細部まで表現し、高さ・段差・幅・断面積といった指標でタブ溶接の品質を数値化します。高さデータから生成する高さ画像は箔の色や印字、光沢の影響を受けにくいため、同色内のわずかな浮きや凹みも安定して検査できます。銅・アルミのような高反射材で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。
全方向位置補正機能により対象物の位置ずれや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など約30種のプロファイル計測ツールから選ぶだけで検査を設定でき、専用ソフトの構築は不要です。判定出力によるNG品の排出、FTP出力を使った画像・測定値の保存にも対応し、検査から記録までを1つの構成にまとめられます。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
電池タブ・端子まわりの検査・測定の活用例
タブ接合部の接合不良検査からビード形状の測定、端子の段差・ピッチ管理まで活用されています。
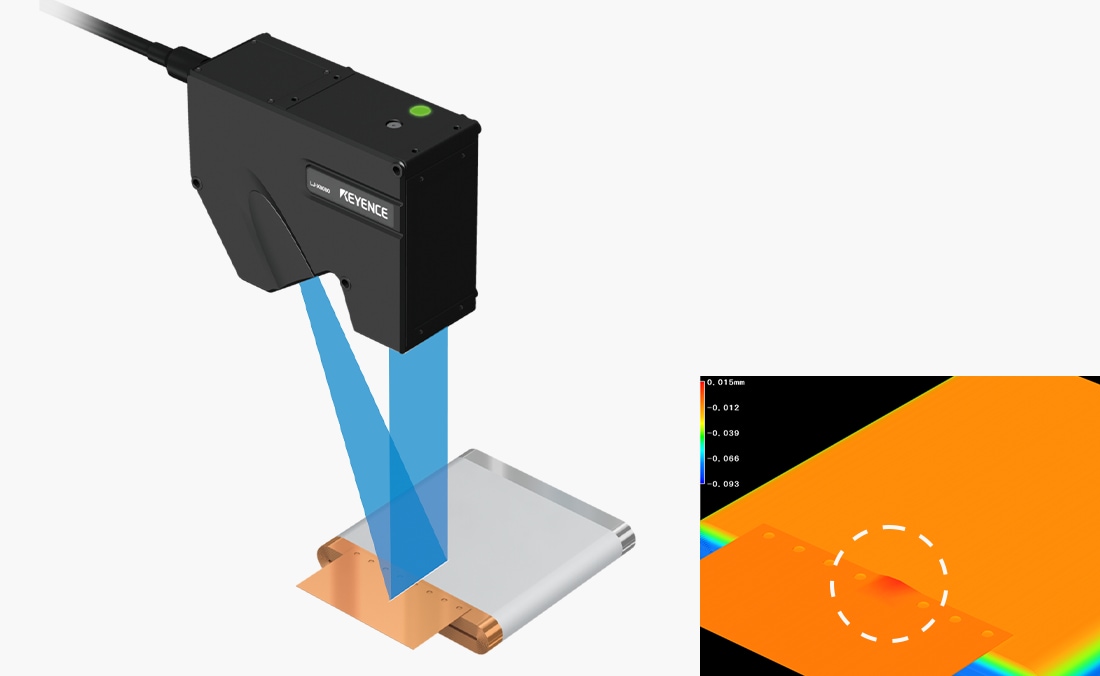
タブ接合部の溶接不良検査
タブ溶接後の箔の接合不良を高さデータで検査します。微小な浮きや剥がれも検出でき、外観からは判別できない内部の状態を工程内で確認できます。
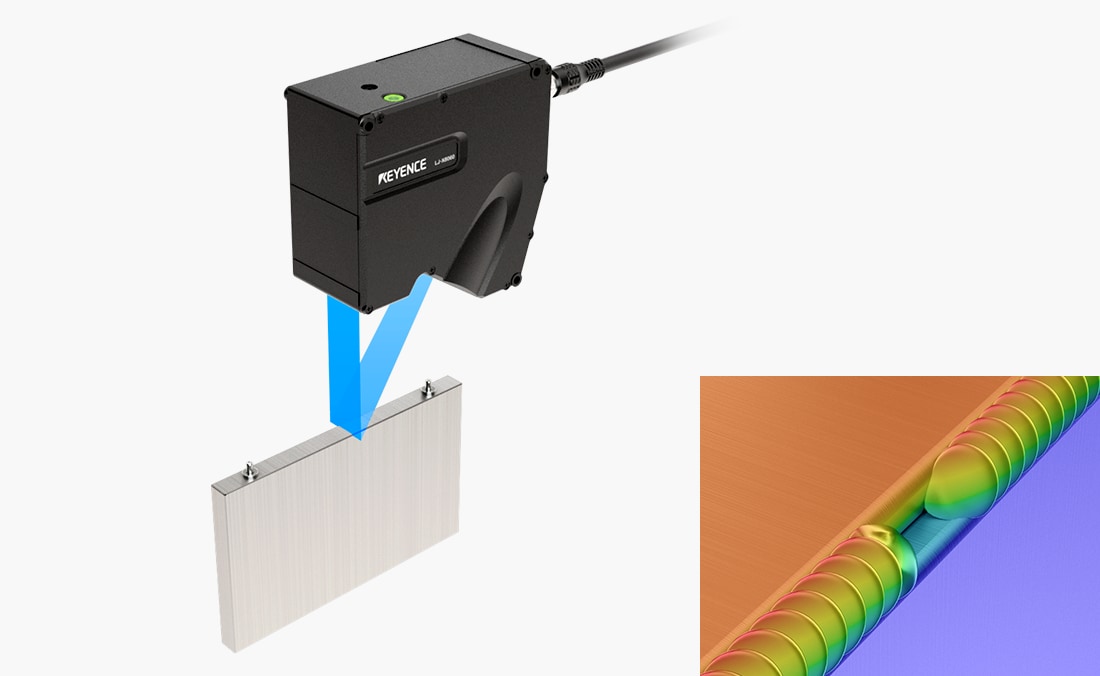
溶接ビード形状測定
レーザ溶接のビード形状を測定します。欠け・細り・ピットを安定して捉えられ、溶接条件のずれを形状の変化として確認できます。
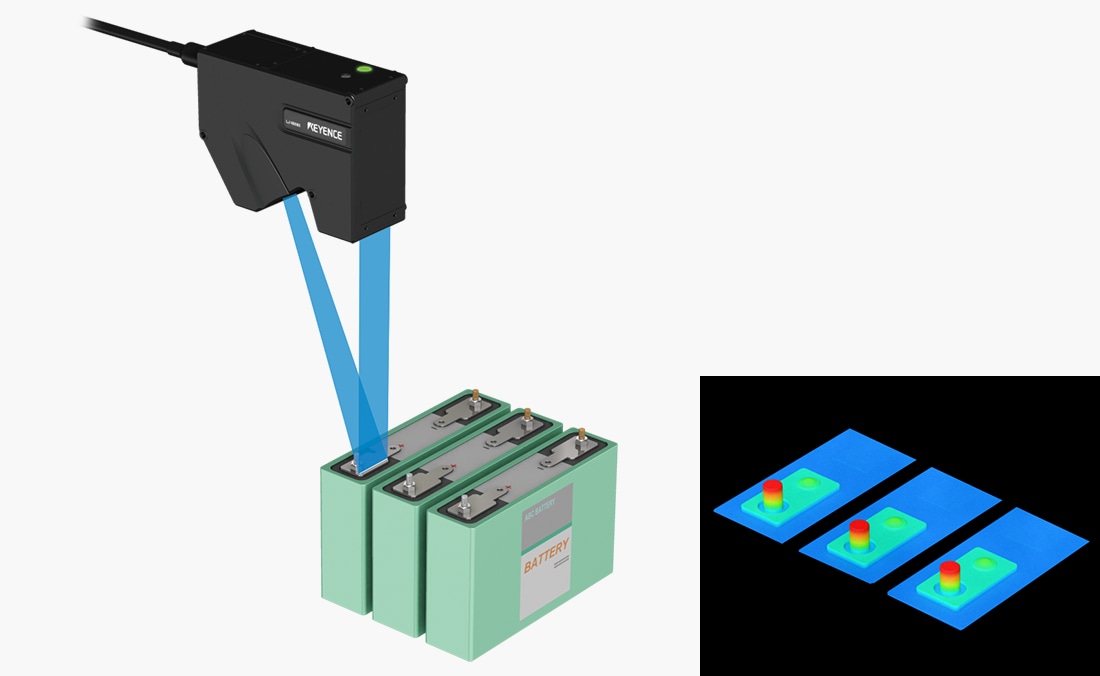
端子の段差とピッチ測定
正極・負極端子の段差・ピッチを測定します。シングルショットHDR機能と超高感度CMOSにより、さまざまな材質に対応して測定でき、次工程の組付けに影響する位置ずれを管理できます。
電池タブ溶接検査(LJ-X8000シリーズ)に関するよくあるご質問
- 電池タブの溶接検査では何を見ればよいですか?
- 不良モードごとに指標を分けます。箔の浮き・剥がれは高さ、ビードの細り・欠けは幅と断面積、穴あきやピットは局所的な凹み、スパッタは突起、タブ位置ずれは基準からの距離と段差で判定します。
- 銅やアルミの高反射な箔でも安定して測れますか?
- 測れます。高反射材で起きる多重反射・乱反射は迷光抑制機能が抑え、正確な形状を表現します。高さデータで見るため、箔の色や光沢の違いによる誤検出を抑えられます。
- レーザ溶接と超音波接合のどちらにも使えますか?
- どちらの接合部でも、接合後の形状を断面プロファイルとして取得できます。レーザ溶接ではビード形状の乱れや溶け込み不足に伴う浮き、超音波接合では接合部の潰れ量や段差といった、形状に現れる異常を同じ指標で判定できます。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が対象物の位置ずれや傾きを認識して自動的に補正するため、位置決めが不要です。自動ワーク検知機能により外部トリガも不要で、搬送しながらの全数検査を構成できます。
- タブの位置ずれや段差はどのくらい細かく見られますか?
- 断面形状を3200 point/profileで取得するため、段差やピッチの微小な変化を数値として捉えられます。具体的な管理幅は対象物と要求に合わせて設定します。
- NG品の排出や検査データの記録はできますか?
- できます。判定出力によるNG品の排出と上流工程へのリアルタイムフィードバックに対応し、NG品の画像保存や測定値データ保存、FTP出力も可能です。
電池タブの溶接不良、工程内で止めませんか
不良モード別の検出方法や全数検査の構成は、お問い合わせフォームからご相談いただけます。
LJ-X8000シリーズの仕様・計測ツール・システム構成はカタログでご確認いただけます。