

バスバー検査で押さえるべき3つのこと
項目を増やすより、接合品質を決める2点と光学検査の注意点を押さえるほうが工程は安定します。
接合面が浮いたまま溶接すると強度が出ない
バスバーと端子の接合面に隙間があると、レーザ溶接では入熱が逃げて溶け込みが浅くなり、接合強度と通電断面積が確保できません。バスバーは板厚のある金属部品で、プレスや曲げ加工の残留応力によって反りが出ることがあります。反ったバスバーを端子に載せると、締結してもどこかが浮いたままになります。溶接後に不良と判定しても、モジュールは既に組み上がっているため手直しの範囲が広くなります。組付け後・溶接前に端子面からの浮き量を測り、規格外を先に外すことが有効です。
頂点高さのばらつきが後工程の干渉になる
溶接後のバスバーには溶接ビードが盛り上がります。この頂点が高すぎると、上に載るカバーや絶縁部材と干渉し、組付け不良や絶縁距離の不足を招きます。低すぎる場合は溶け込み不足の兆候であることもあります。頂点高さは数百µm単位で管理する必要があり、目視や平面の画像検査では判定できません。溶接直後に高さを測り、条件のずれを検知することが求められます。
金属が密集し、光学検査が不安定になる
モジュール内のバスバーは、端子・絶縁部材・筐体が密集した中にあります。光沢のある金属面が隣り合うため、平面の画像検査では隣接部からの反射や影が誤検出の原因になります。色や明るさで判断する方式は、めっきの違いや酸化の程度でも結果が揺れます。高さという物理量で判定できれば、表面状態の違いに左右されにくく、同じ基準を維持できます。
バスバーを2点管理するインライン実装
溶接をはさんで前後に測定を置き、条件のずれを工程内で検知します。
位置補正と測定開始
全方向位置補正機能で位置ズレや傾きを自動補正し、自動ワーク検知機能で測定を開始します。治具側の位置決め精度への依存を抑えられます。
溶接前の浮き測定
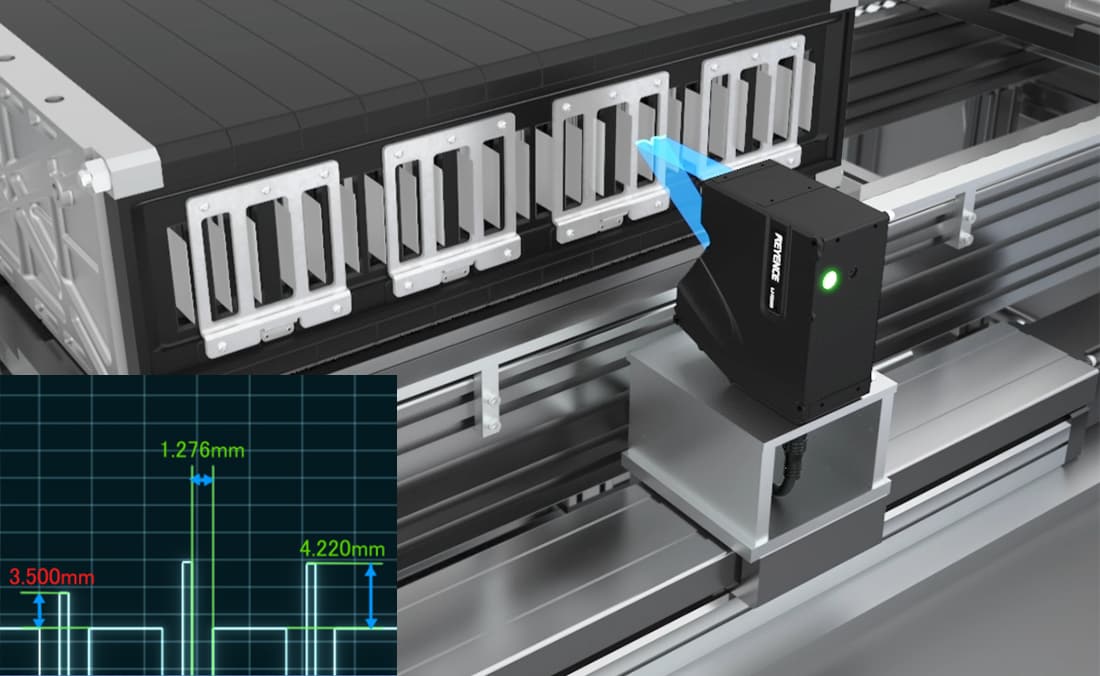
端子面とバスバー上面を1回の撮像で同じ断面に捉え、端子面を最小二乗法で当てはめた基準平面に対するバスバー上面の相対高さから浮き量を算出します。浮きのあるワークを溶接前に外せます。
溶接後の頂点高さ測定
溶接ビードの断面形状から頂点高さと断面積を算出します。密集した金属面でも迷光抑制機能が多重反射を抑え、形状を正確に表現します。
判定・記録とフィードバック
判定出力でNG品を排出し、測定値と画像をFTPサーバへ出力して保存します。PLCリンクで測定値を上流装置へ出力すれば、溶接条件の補正にも活用できます。
バスバー検査の方式比較
浮きと頂点高さという高さ方向の管理項目では、方式の差がはっきり出ます。あわせて得られる断面積・反りも整理します。
| 管理項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
接触式ハイトゲージ | 三次元測定機 (オフライン) |
|---|---|---|---|---|
| ①組付け後の浮き(溶接前) | ◎ 端子面を基準に浮き量を算出 | × 高さ方向の浮きは判定できない | △ 数点の測定にとどまる | ○ 測れるがオフライン |
| ②溶接後の頂点高さ | ◎ 断面形状から頂点を数値化 | × 高さが分からない | △ 頂点を狙って当てにくい | ○ 測れるがタクトが合わない |
| ③溶接ビードの断面積 | ◎ 断面積で溶け込み傾向を把握 | △ 面積でしか判断できない | × 測定できない | △ 形状測定に工数がかかる |
| ④バスバー単体の反り | ◎ 全長の高さ分布から平面度を算出 | × 検出できない | △ 測定点が限られる | ○ 測れるが件数が限られる |
| 光沢金属・密集部への対応 | ◎ 迷光抑制機能で乱反射を抑える | △ 照明条件の作り込みが必要 | △ 測定子が入らない場合がある | ○ 影響は小さい |
| 位置決めの要否 | ◎ 全方向位置補正機能で不要 | × 位置決めが前提 | × 治具が必要 | × 段取りが必要 |
| インライン全数検査 | ◎ 搬送しながら全数対応 | △ 条件出しが必要 | × タクトが合わない | × オフラインが前提 |
| 検査記録・トレーサビリティ | ◎ 測定値・画像を保存し出力 | ○ 画像の保存は可能 | × 手記録に依存 | ○ 記録は残るが件数が限られる |
バスバー検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは端子面とバスバー上面を1回の撮像で同じ断面に捉えられるため、端子面を基準にした浮き量をそのまま評価できます。溶接後は同じ構成で断面形状から頂点高さと断面積を算出でき、1台のコントローラで2点管理が完結します。迷光抑制機能により金属が密集した対象でも安定し、位置決め不要でインライン全数検査を構成できます。
バスバーの浮き・平面度・頂点高さ測定に対応する商品
組付け後の浮きと溶接ビードの頂点高さを、同じ構成で数値化するインラインプロファイル測定器です。
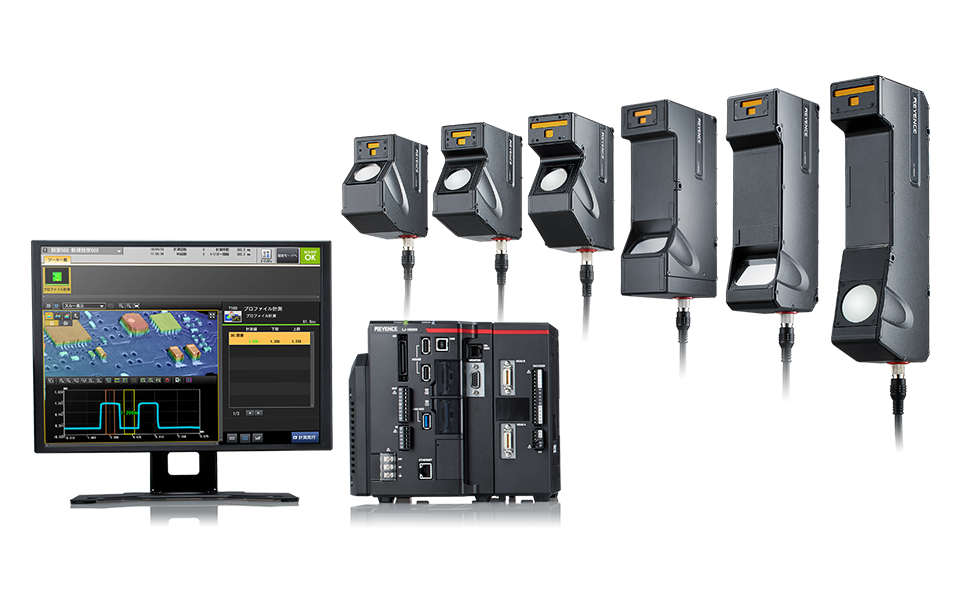
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・幅・断面積といった指標でバスバーを数値化します。端子面とバスバー上面は1回の撮像で同じ断面に捉えられます。搬送しながら取得した端子面の高さデータを最小二乗法で平面に当てはめて基準平面とし、端子面を基準にしたバスバーの浮き量をそのまま評価できます。溶接後は同じ構成で、ビードの断面形状から頂点高さと断面積を算出できます。
高さ画像は金属面の色やめっきの違い、酸化の程度に影響されにくいため、外観がばらついても同じ基準で判定を続けられます。光沢金属が密集した対象で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など多彩な計測ツールから選ぶだけで検査を設定でき、判定出力によるNG品の排出、FTPサーバへの画像・測定値の出力・保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
バスバー・端子まわりの検査活用例
さまざまな形状の電池のバスバー接続工程で活用されています。
バスバーの高さと位置測定(円筒型)
バスバーの溶接前の高さ検査、溶接後のXY位置の検査を1台でおこないます。X位置とY位置の検査だけであれば通常の画像処理でも可能でしたが、3Dデータを画像処理することにより高さデータも併せて取得できるため、高さと位置の同時検査ができます。
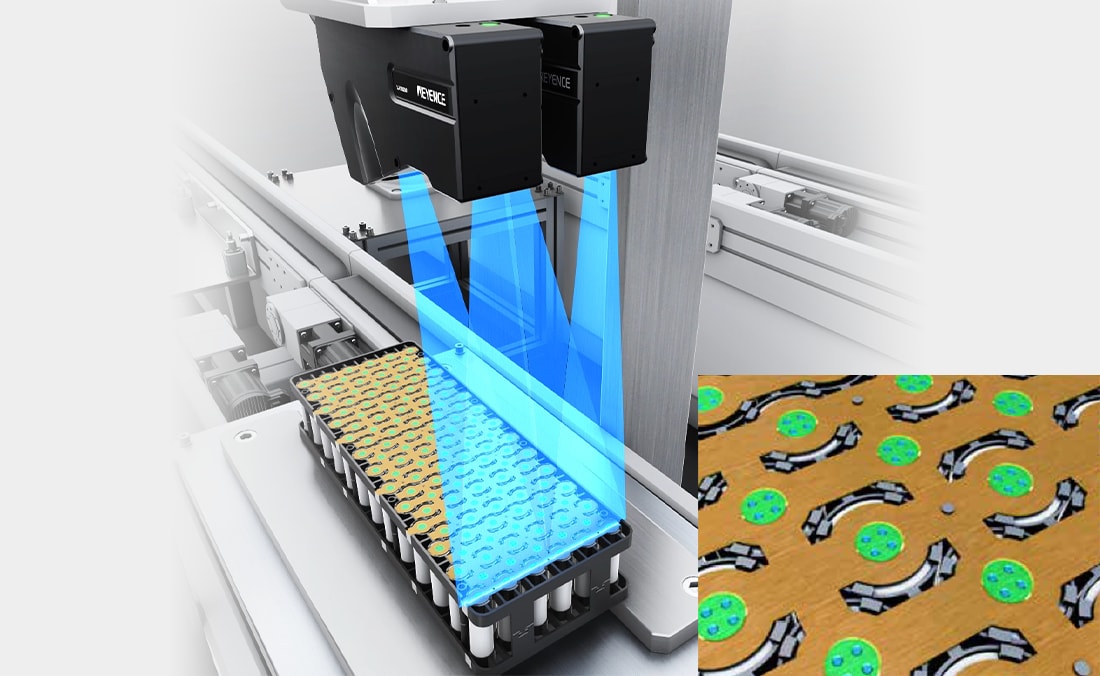
バスバー溶接後のビード形状検査(角型)
バスバーの溶接接合形状を3D画像で検査し、電池モジュールの溶接品質の全数管理を支援します。溶接後の頂点高さ管理に直接使えます。
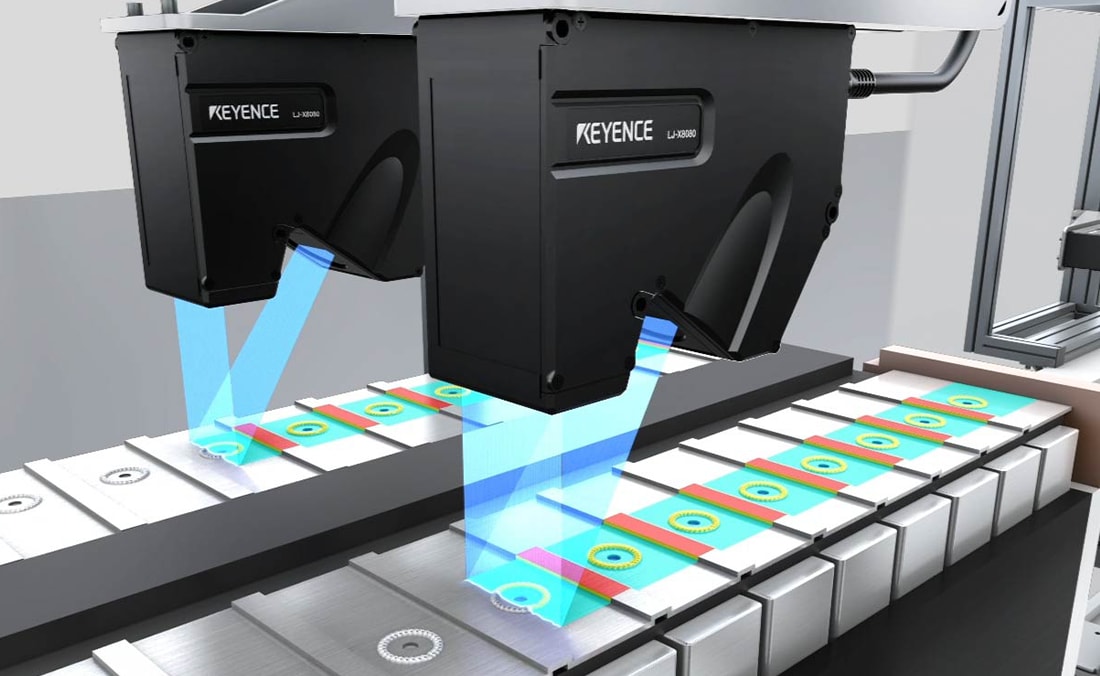
バスバー溶接前の位置確認(パウチ型)
パウチ型セルをモジュール化する際、タブとバスバーの位置を測定し、溶接に必要な位置情報を出力します。異なる色味や材質が混在している状態でも、ノイズを抑えたプロファイルを取得できます。
バスバー検査・測定(LJ-X8000シリーズ)に関するよくあるご質問
- バスバー検査では何を測ればよいですか?
- 接合品質を決める2点に絞るのが実務的です。溶接前は端子面からのバスバーの浮き、溶接後は溶接ビードの頂点高さです。断面積を併せて見れば、溶け込み傾向の変化も捉えられます。
- 浮きはどうやって評価しますか?
- 端子面とバスバー上面を1回の撮像で同じ断面に捉えます。搬送しながら取得した端子面の高さデータを最小二乗法で平面に当てはめて基準平面とし、その基準平面に対するバスバー上面の相対高さから浮き量を評価します。数点の測定ではなく面で見るため、局所的な浮きも捉えられます。
- 溶接後の頂点高さはどのくらいの精度で見られますか?
- Z軸(高さ)の繰り返し精度はセンサヘッドにより0.3 µmから選べるため、ビード頂点の微小な高さ変化を数値として扱えます。管理幅は要求と対象に合わせて設定します。
- 金属が密集していて反射が強い場所でも測れますか?
- 測れます。多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。高さデータで判定するため、めっきや酸化による外観の違いにもほとんど左右されません。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が位置ズレや傾きを認識して自動補正するため位置決めが不要です。自動ワーク検知機能により外部トリガも不要です。
- 溶接条件へのフィードバックに使えますか?
- 使えます。判定出力によるNG品の排出に加え、PLCリンクで測定値を上流装置へ出力し、溶接条件の補正に活用できます。測定値と画像はFTPサーバへ出力して保存でき、傾向管理にも活用できます。
バスバーの接合品質、2点で押さえませんか
溶接前後の測定構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。