


抜き取りのままでは埋まらない3つのギャップ
CMMは正確ですが、全数を測る道具としては設計されていません。
サンプル外の不良は流出する
抜き取り検査は、工程が安定していることを前提に平均的な傾向を確認する方法です。刃物の欠け、材料ロットの切り替わり、段取り替え直後の異常のように、単発または短時間だけ発生する不良は、サンプルに当たらなければ通過します。全数で測らない限り、この種の流出はゼロにできません。抜き取り数を増やす対応には限界があり、測定待ちの仕掛りが増えるだけになりがちです。
結果が出るまで作り続ける
測定室へ運び、順番を待ち、測定して報告する流れでは、結果が返るまでに時間がかかります。その間もラインは動いており、異常が判明したときには同じ条件で作られたワークが積み上がっています。工程内で測って即座に判定できれば、異常の検知から停止までの時間を短縮でき、手戻りの量そのものが減ります。
測定リソースを取り合う
CMMは高精度な反面、1個あたりの測定に時間がかかります。品種が増え、量産の立ち上げが重なると、限られた台数の取り合いになり、本来CMMで測るべき複雑形状の評価が後回しになります。単純形状の寸法をインラインへ移せば、CMMを本来必要な用途に集中させられます。
インラインへ移行する4ステップ
測定器を選ぶ前に、特性を仕分けるところから始めます。
特性を仕分ける
図面の管理特性を、CMMに残すもの(自由曲面、データム基準の複合的な幾何公差)と、インラインに出せるもの(外径・厚み・高さ・幅・穴間距離・平面度・振れ)に分けます。ここが移行の設計そのものになります。
インライン側の測定方式を決める
インラインに出す特性ごとに、非接触で測れるか、タクト内で測り切れるか、ラインに置けるかを確認して方式を選びます。精度の数値だけでなく、設置性と段取りの手間が実運用を左右します。
GR&Rと相関を確認する
同じワークをCMMとインライン測定器の双方で測り、値の相関と測定システムのばらつき(GR&R)を確認します。判定基準をインライン側へ移すには、この確認が前提になります。
効果を見積もり、段階的に移す
流出時の損失、再検査と手戻りの工数、測定待ちの仕掛りといった項目で効果を見積もります。まず1特性から全数化し、相関が取れていることを確認しながら対象を広げます。
測定手段の比較
何を測れるかだけでなく、どの頻度で測れるかで整理します。
| 観点 | インライン投影画像測定 (TM-X5000シリーズ) |
インラインプロファイル測定(LJ-X8000シリーズ) | 三次元測定機(CMM) | ハンドツール(ノギス等) |
|---|---|---|---|---|
| 自由曲面・複合的な幾何公差 | △ 投影できる形状に限る | ○ 断面形状として評価 | ◎ 本来の役割 | × 測定できない |
| 外径・厚み・高さ・幅 | ◎ 1回の撮像で多点 | ◎ 非接触で高速 | ◎ 測定できる | ○ 手作業で測定 |
| 測定頻度 | ◎ 全数に対応 | ◎ 全数に対応 | △ 抜き取りが前提 | △ 抜き取りが前提 |
| 1個あたりの測定時間 | ◎ 短時間露光で高速 | ◎ 高速サンプリング | △ 段取りを含めて長い | △ 人手に依存 |
| 設置場所 | ◎ ライン内に設置 | ◎ ライン内に設置 | △ 測定室が前提 | ◎ どこでも可 |
| 温度・振動環境 | ○ ライン環境で運用 | ○ ライン環境で運用 | △ 環境管理が前提 | ○ 環境を選ばない |
| 測定者によるばらつき | ◎ 測定者に依存しない | ◎ 測定者に依存しない | ○ 手順で管理 | × 発生する |
| 測定値の記録 | ◎ 全数の値を保存 | ◎ 全数の値を保存 | ◎ 記録できる | × 手記録に依存 |
CMMを置き換えるのではなく、役割を分ける
自由曲面やデータムを基準にした複合的な幾何公差は、CMMの得意分野です。一方、外径・厚み・高さ・幅・穴間距離・平面度・振れのように「どこを測るかが決まっている特性」は、インラインで全数化できます。両者を対立させると判断が止まります。CMMは工程能力の検証と複雑形状の評価に集中させ、日々の流出防止はインラインの全数管理で担う、という分担が現実的です。
インライン全数測定に対応する商品
外形を捉える投影画像測定器と、断面形状を捉えるプロファイル測定器で、インラインの全数測定に対応します。
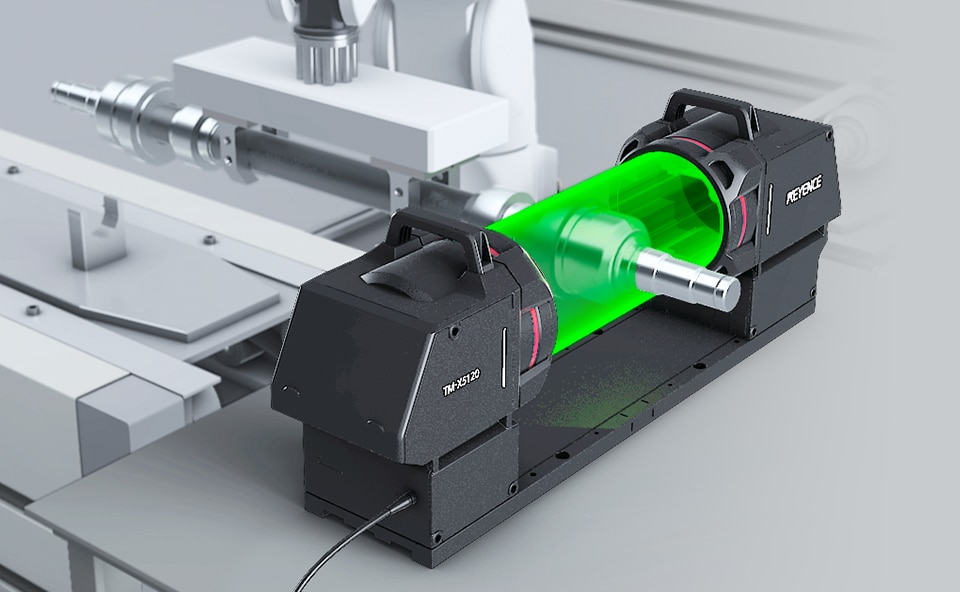
インライン投影画像測定器
TM-X5000シリーズ
シルエット方式を採用したインライン投影画像測定器です。ワークを投光部と受光部の間に通すだけで外形を捉えるため、対象に触れることなく寸法を測定できます。Wテレセントリック光学系により、視野・被写界深度内であればワークの位置がずれても寸法値が変わりにくいため、位置決めや段取りの作り込みを大幅に減らせます。最速25 µsの短時間露光により、搬送中のワークでも停止させずに測定でき、1回の撮像で最大100項目を同時測定できます。すべての材質で安定した測定が可能で、透明や半透明の部材にも対応します。CADインポート機能※により図面データから測定項目を設定でき、複数位置補正機能で品種ごとの立ち上げも短時間で行えます。異常点除去機能により、バリや異物が測定値に混ざりにくく、安定した判定が行えます。測定値と画像はFTPサーバ機能で保存でき、全数分の実測値を工程能力の評価に使えます。
※CADインポート機能を使用するには、CADインポートモジュール(TM-H1C)が別途必要です。
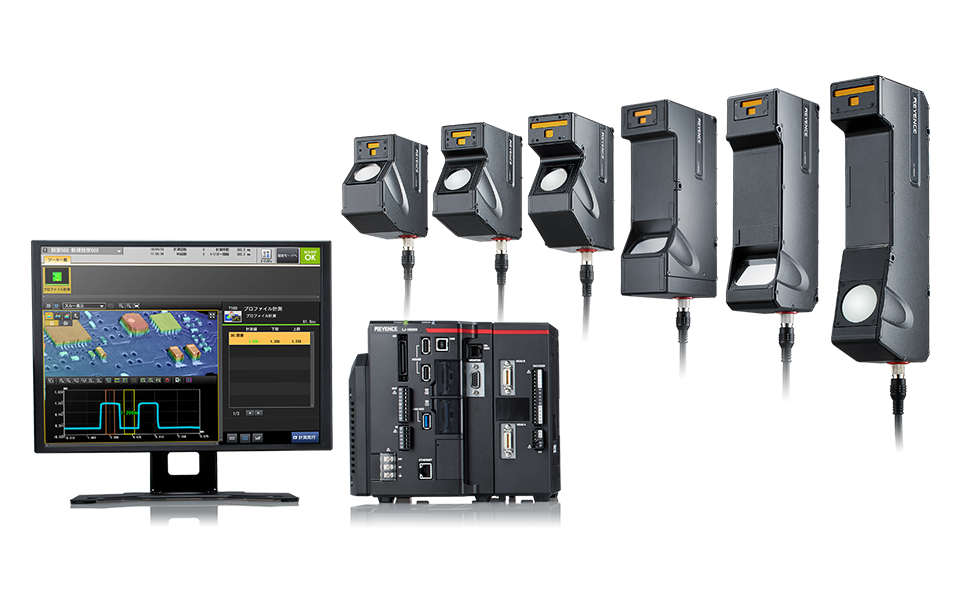
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
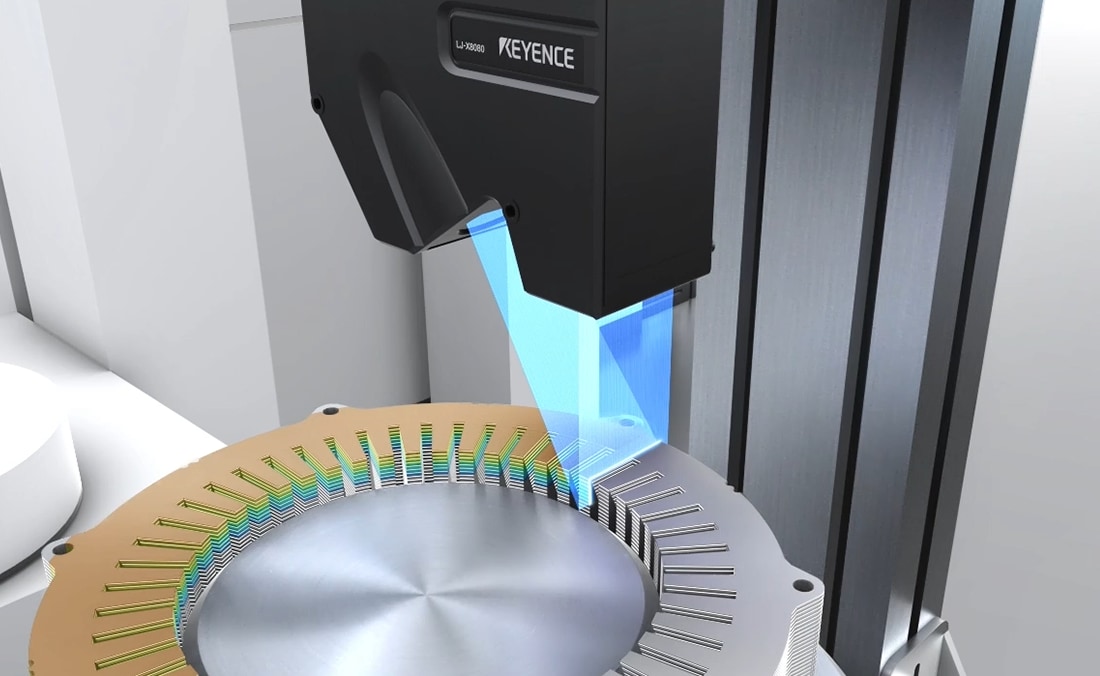
光切断方式を採用した超高精細インラインプロファイル測定器です。ライン状のレーザで断面形状を取得しながらワークを移動させることで、穴の位置や上面の高さを3次元で捉えます。全方向位置補正機能により、ワークの位置ズレや傾きがあっても位置決めなしで測定でき、搬送中のワークでも全数の値として残せます。
TM-X5000シリーズの詳細資料を入手する
測定範囲・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
寸法検査をインラインで全数化する例
測定室や抜き取りで確認することの多い寸法を、工程内で全数測定する例をご紹介します。
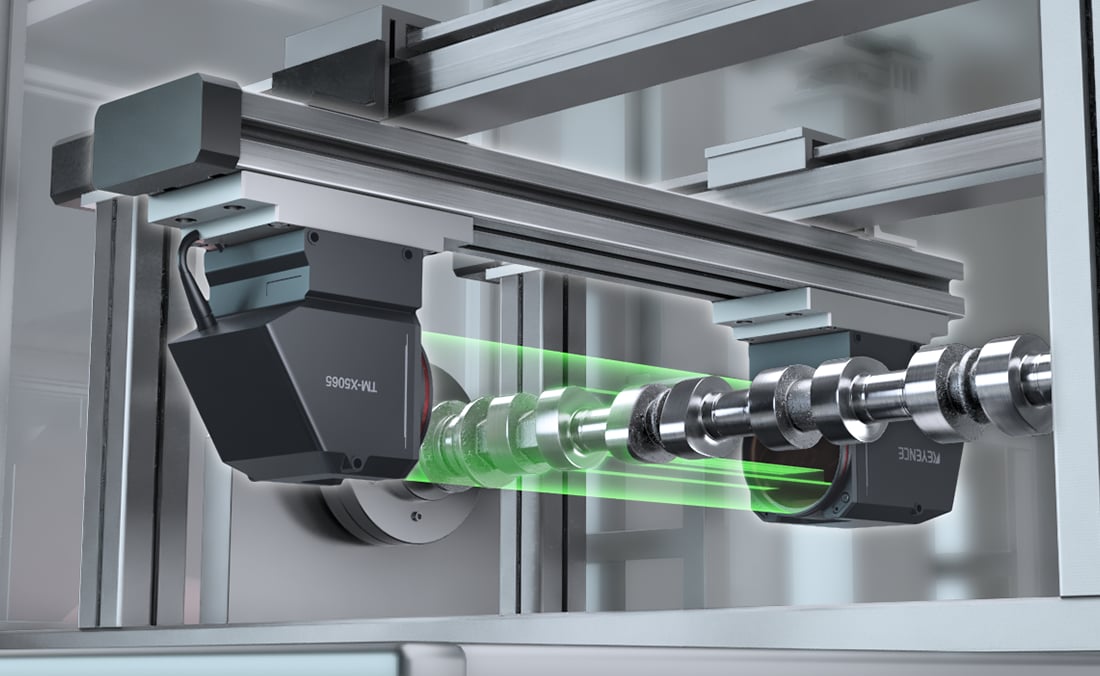
カムシャフトのジャーナル外径測定
長尺のカムシャフトをスライドさせながら複数箇所に分けて撮像し、並んだジャーナル外径をまとめて総合判定します。工程内で全数を測定できるため、抜き取りに頼らず外径を管理できます(TM-X5000シリーズ)。
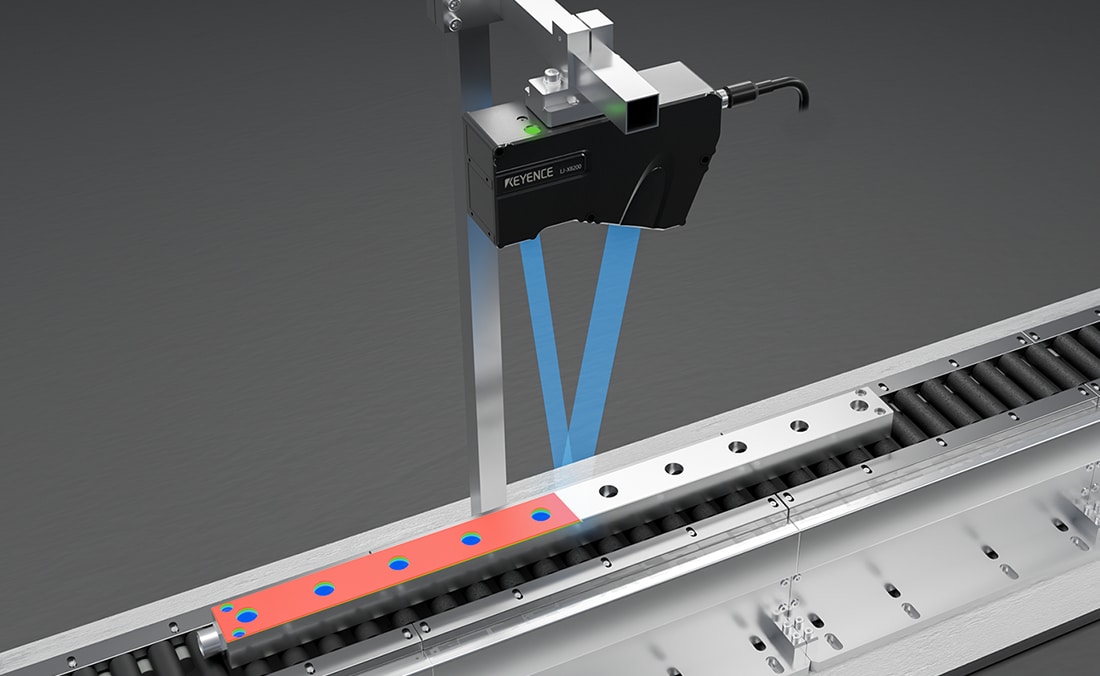
AIサーバ冷却用マニホールドの穴間距離測定
コンベア上を流れるマニホールドを上から連続して撮像し、並んだ複数の穴の間隔をまとめて測定します。CMMで1個ずつ測ることの多い穴間距離を、ライン内で全数の値として残せます(LJ-X8000シリーズ)。
モータコア上面の平面度測定
積層したモータコアの上面を測定し、平面度を求めます。測定室に運んで確認することの多い平面の管理を、組立前の工程内で全数に広げられます(LJ-X8000シリーズ)。
インラインへの移行に関するよくあるご質問
- 三次元測定機は不要になりますか?
- 不要にはなりません。自由曲面やデータムを基準にした複合的な幾何公差はCMMの得意分野です。日々の流出防止をインラインの全数管理で担い、CMMは工程能力の検証と複雑形状の評価に集中させる分担が現実的です。
- どの特性からインラインに出すべきですか?
- 測る位置が決まっていて、非接触で測れる寸法から始めるのが確実です。外径・厚み・高さ・幅・穴間距離・平面度・振れといった特性は、タクト内で全数測定できる方式が揃っています。
- CMMの値とインラインの値が合わない場合は?
- 同じワークを双方で測り、測定条件の違い(測定位置、支持方法、温度、測定力の有無)を洗い出します。系統的な差であれば相関として扱えます。ばらつきの大きさはGR&Rで評価し、公差に対して十分小さいことを確認します。
- GR&Rはどのように確認しますか?
- 複数のワークを、複数回、条件をそろえて繰り返し測定し、測定システム由来のばらつきが公差に対してどの程度を占めるかを評価します。インラインでは測定者が介在しないため、繰り返し性が主な評価対象になります。
- 効果はどのように見積もりますか?
- 流出した場合の損失、再検査と手戻りの工数、測定待ちで滞留する仕掛り、CMMの占有時間といった項目を洗い出し、全数化によってどれだけ減るかで見積もります。まず1特性で試し、実測で確かめながら進めるのが近道です。
- ライン環境の温度変化は問題になりませんか?
- 測定器の温度特性とワークの熱膨張は分けて考える必要があります。管理したい公差に対して影響が無視できない場合は、基準面を参照する測り方や、測定タイミングの統一といった対策を組み合わせます。
全数化の線引き、一緒に整理しませんか
図面の管理特性とタクト、現在の測定体制をお伺いすれば、インラインに出せる特性と構成をご提案します。カタログまたはお問い合わせフォームからご相談ください。