


たわみを正しく測れないと起きる3つの課題
実使用荷重下のたわみ・変形量は、測定方式の選び方しだいで評価そのものが狂います。
接触式では柔軟・微小変形物のたわみを変えてしまう
ダイヤルゲージや変位トランスデューサは測定子の押付け反力で対象を押し込むため、柔軟・薄肉・微小な部品ではたわみ量そのものが変わります。反力による誤差で剛性を正しく評価できないと、設計マージンの取り違えや品質判定の誤りにつながり、製品では想定外の破損・異音・寸法不良として後工程や市場で顕在化します。反力ゼロで測れる手段が評価の前提になります。
実使用荷重下の動的なたわみを捉えられない
静的な一点測定では、実際に荷重がかかったときの動的なたわみ挙動や荷重-変位の関係を追えません。ピーク変位や荷重を抜いたあとの残留変形を見逃すと、剛性・耐久の評価根拠が弱くなります。結果として過剰設計や、逆に強度不足の見逃しを招き、試作のやり直しや量産後の不具合対応といった手戻りコストが膨らみます。
多点・分布でのたわみ評価が属人的になる
一点ずつ手作業で測ると部位ごとの変形分布が取れず、たわみの偏りや、そりが出やすい部位を見逃します。評価が担当者や測り方に依存してばらつき、剛性の傾向把握や原因特定が遅れます。設計変更の妥当性を数値で示せないまま量産に進むと、不良流出や設計手戻りのリスクが高まります。
荷重付与からたわみ評価までの流れ
実使用に近い荷重をかけ、荷重と同期してたわみを測り、荷重-変位から剛性・耐久を評価します。
治具設置・基準取り
完成品や部品を実使用に近い支持条件で治具に固定し、センサヘッドを対象上に設置。無負荷状態を基準(ゼロ)として取得します。
荷重付与・荷重同期
実使用を模した荷重を段階的に付与し、荷重信号と同期して変位(たわみ)を高速サンプリング。荷重と変位を一対一で対応付けます。
たわみ・変形量の実測
反力ゼロの非接触で対象表面の外形変位を測定。柔軟・微小変形物でも押付け誤差なく、複数点でたわみの分布を取得します。
剛性・耐久評価
荷重-変位曲線から剛性(傾き)や残留変形を算出。繰り返し荷重での経時変化を評価し、設計・品質保証にフィードバックします。
たわみ測定方式の比較
測定方式によって、押付け反力や測れる量、動的・多点評価、段取りのしやすさや走行・回転体への適用まで大きな差があります。
| 比較項目 | LK-G5000シリーズ (非接触レーザ変位計/荷重同期) |
接触式ダイヤルゲージ | 変位トランスデューサ(LVDT・接触式) | ひずみゲージ(貼付式) |
|---|---|---|---|---|
| 対象への押付け反力(測定誤差) | ◎ 反力ゼロ(非接触) | × 押付け反力で押し込み | × 測定子の接触反力あり | △ 貼付・配線が必要 |
| 柔軟・微小変形物への適用 | ◎ 変形させず測定 | × たわみ量が変わる | × 押し込みで誤差 | △ 貼付面・曲面で制約 |
| 実使用荷重下の動的たわみ(荷重同期) | ◎ 高速サンプリングで動的取得 | × 静的な読み取り中心 | △ 応答・設置に制約 | ○ 動的ひずみは取得可 |
| 測定量(何が測れるか) | 外形の幾何的たわみ・変形量 | 変位(点) | 変位(点) | 内部ひずみ(外形たわみは対象外) |
| 多点同時・分布評価 | ◎ 最大12ヘッド+演算 | × 一点ずつ | × 点数を増やしにくい | △ 点数分の貼付が必要 |
| 段取り・設置のしやすさ | ○ 非接触・遠隔設置 | △ 対象ごとに接触段取り | △ 治具・接触が必要 | × 貼付・配線に手間 |
| 走行・回転体の連続評価 | ◎ 走行・回転体も測定 | × 静止対象向け | × 静止対象向け | △ 配線の取り回しに制約 |
| 役割(得意領域) | 完成品/部品の実荷重下たわみ・剛性/耐久 | 静止対象の点変位 | 近接対象の点変位 | 材料内部のひずみ・応力 |
LK-G5000シリーズを選ぶ理由
LK-G5000シリーズは非接触の三角測距方式で、対象に触れず反力ゼロでたわみ・変形量を測定します。接触式のような押付け誤差がなく、柔軟・微小変形物も実使用荷重下の荷重-変位を高速に取得。最大12ヘッドの多点測定で剛性・耐久評価を効率化。
たわみ・変形量測定に対応するLK-G5000シリーズ
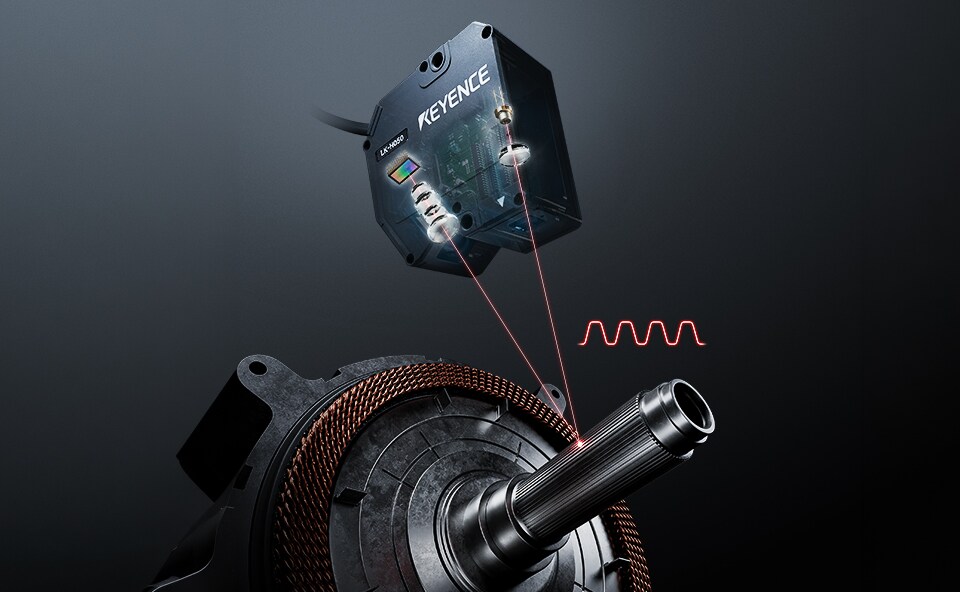
三角測距方式の非接触レーザ変位計。反力ゼロで実使用荷重下のたわみ・変形量を測定し、荷重-変位から剛性・耐久を評価します。
超高速・高精度レーザ変位計
LK-G5000シリーズ
三角測距方式の非接触レーザ変位計で、対象に触れず反力ゼロでたわみ・変形量を測定します。柔軟・薄肉・微小な部品でも押付け誤差なく、実使用荷重下の変位をそのまま捉えます。最速392kHzの超高速サンプリングにより、荷重付与時の動的なたわみや荷重を抜いたあとの戻り(残留変形)を荷重と同期して記録し、荷重-変位曲線から剛性・耐久を評価できます。最大12ヘッドの同時測定と演算機能で、そり・段差など複数点の分布も同時に把握。粗面から鏡面・透明体まで20種類以上の専用ヘッドを選べます。
LK-G5000シリーズの詳細資料を入手する
対応ヘッドの仕様・活用事例をまとめたカタログを無料でダウンロードできます。
たわみ・変形量測定の活用例
実荷重下の部品、走行する板材、柔軟・微小部品など、非接触のたわみ・変形量測定で活用されています。
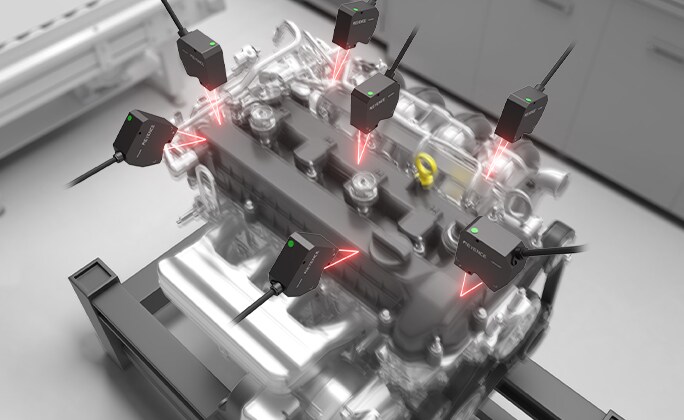
部品の実荷重下たわみ・剛性を多点で評価
実機部品に複数ヘッドを配置し、実使用に近い状態のたわみ・変形量を非接触で多点同時測定。反力ゼロで対象への影響を抑えて、剛性・耐久評価の工数を削減します。
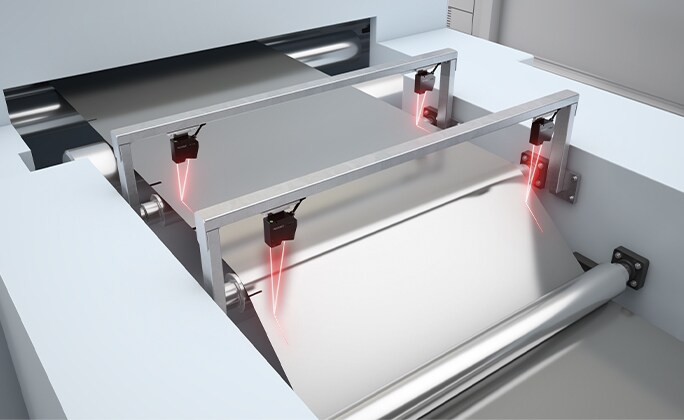
張力下の板・シートのたわみ・平坦度測定
張力をかけて走行する板材やシートなどのたわみ・平坦度を複数ヘッドで非接触測定。そり・段差を演算し、低剛性の板の変形分布を連続的に把握します。
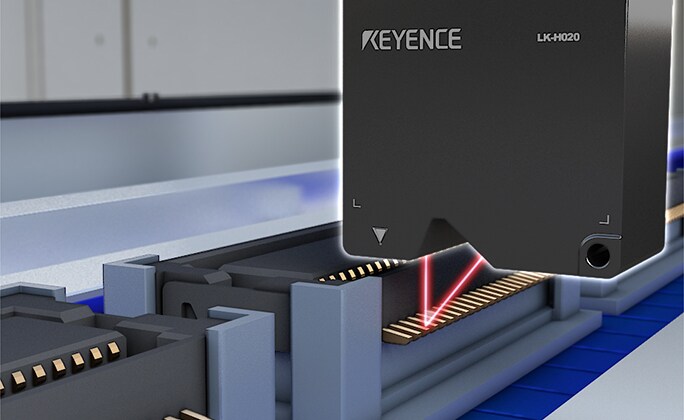
柔軟・微小部品の変形量を反力ゼロで測定
押付け反力を嫌う柔軟・微小な部品の変形量を、極小スポットの非接触測定で取得。接触式では押し込んでしまう対象も、押付け誤差なく評価できます。
たわみ・変形量測定に関するよくあるご質問
- 完成品や部品のたわみは非接触で測れますか?
- 測れます。LK-G5000シリーズは三角測距方式の非接触レーザ変位計で、対象に触れず反力ゼロでたわみ・変形量を測定します。実使用に近い荷重をかけた状態の変位もそのまま捉えられます。
- 接触式のダイヤルゲージや変位トランスデューサ(LVDT)と比べたメリットは?
- 接触式は測定子の押付け反力で対象を押し込み、柔軟・薄肉・微小な部品ではたわみ量自体が変わります。非接触のLK-G5000シリーズは反力がないため、対象を押し込まずにたわみを測定できます。
- 荷重-変位曲線や剛性の評価に使えますか?
- 使えます。荷重信号と同期して変位を高速サンプリングすれば、荷重-変位曲線から剛性(傾き)や残留変形を算出できます。繰り返し荷重での耐久評価にも活用できます。
- 柔らかい部品や微小な変形量でも測定できますか?
- できます。非接触で反力がないため、ゴムや樹脂などの柔軟物や、対象物の微小な変形も測定できます。
- たわみとひずみ(応力)はどう違い、どちらを測れますか?
- 本ページで扱うのは、対象の外形が動く幾何的なたわみ・変形量の測定です。材料内部のひずみ・応力はひずみゲージの領域で、レーザ変位計の測定対象ではありません。外形の変位・剛性評価に用います。
- 動いている部品や複数点のたわみも測れますか?
- 測れます。最速392kHzの超高速サンプリングによって、振動する部品の動的なたわみも捉え、最大12ヘッドの同時測定と演算機能でそり・段差など複数点の分布を同時に評価できます。
実使用荷重下のたわみ・変形量測定の課題、お気軽にご相談ください
対応ヘッド・測定構成などはカタログまたはお問い合わせフォームからご確認いただけます。