
アドバンストパッケージングで高さ管理が重要になる3つの理由
前工程のウエハ厚み管理とは別に、積み上げる後工程には固有の管理項目があります。
ダイスタックの高さが累積して規格を超える
複数のダイを積層するパッケージでは、1段あたりのダイ厚みと接着層の厚みが段数分だけ積み上がります。1段では問題にならない差でも、積層後にはパッケージ全高の規格を超え、封止やモジュール実装で干渉を起こします。ダイ単体の厚みだけでなく、積み上げた状態の高さを段階的に測ります。そうすれば、どの段で外れたのかを特定でき、手戻りの範囲を小さくできます。
ボンドライン厚と傾きが信頼性を決める
ダイボンド後の接着層の厚み(ボンドライン厚)が薄すぎるとボイドや接続不良、厚すぎると熱抵抗の増大や高さ超過につながります。またダイが傾いて実装されると、ワイヤやバンプの接続長が場所ごとに変わり、応力集中の原因になります。高さを1点だけ測っても傾きは分からないため、複数点あるいは面での測定が必要になります。
平坦度と反りがハイブリッドボンディングの前提になる
ハイブリッドボンディングは、接合面同士を直接密着させるため、わずかな平坦度の崩れや反りが未接合の原因になります。またモールド後は樹脂の硬化収縮でパッケージ全体が反り、後工程の実装や検査に影響します。反りは面の情報がなければ評価できず、金属・樹脂・シリコンが混在する対象でも材質に左右されずに測れる方式が求められます。
後工程で高さ・積層を測る4つのポイント
ダイボンドから封止まで、高さが確定するタイミングごとに測って次工程へ渡します。
ダイボンド後の高さ・傾き
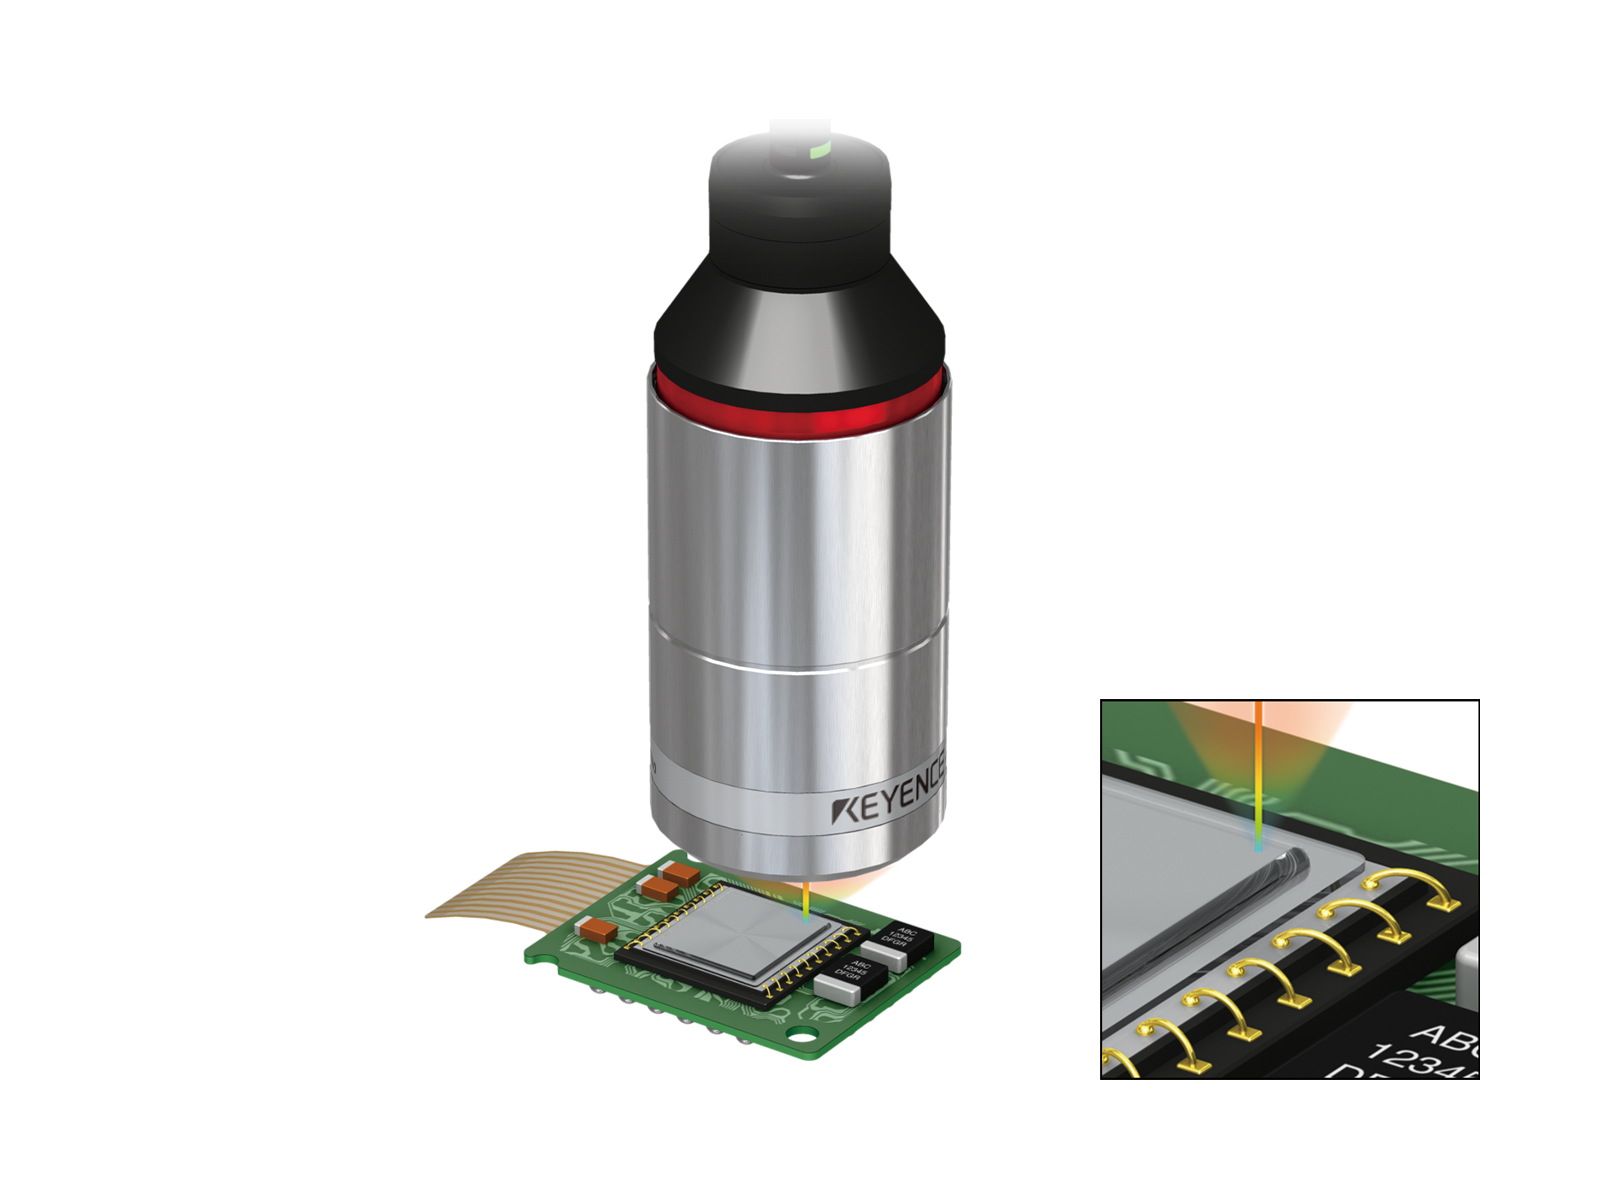
ダイ実装後の高さを複数点で測定し、傾きを算出します。φ8 mmの超小型ヘッドは装置内の狭いスペースにも設置でき、真下の高さをそのまま測れます。
ダイスタックの累積高さ
段ごとに積層後の高さを測定します。材質を選ばず1つのセンサヘッドで測れるため、シリコン・樹脂・金属が切り替わっても条件を変えずに続けられます。
ボンドライン厚・パッケージ厚み
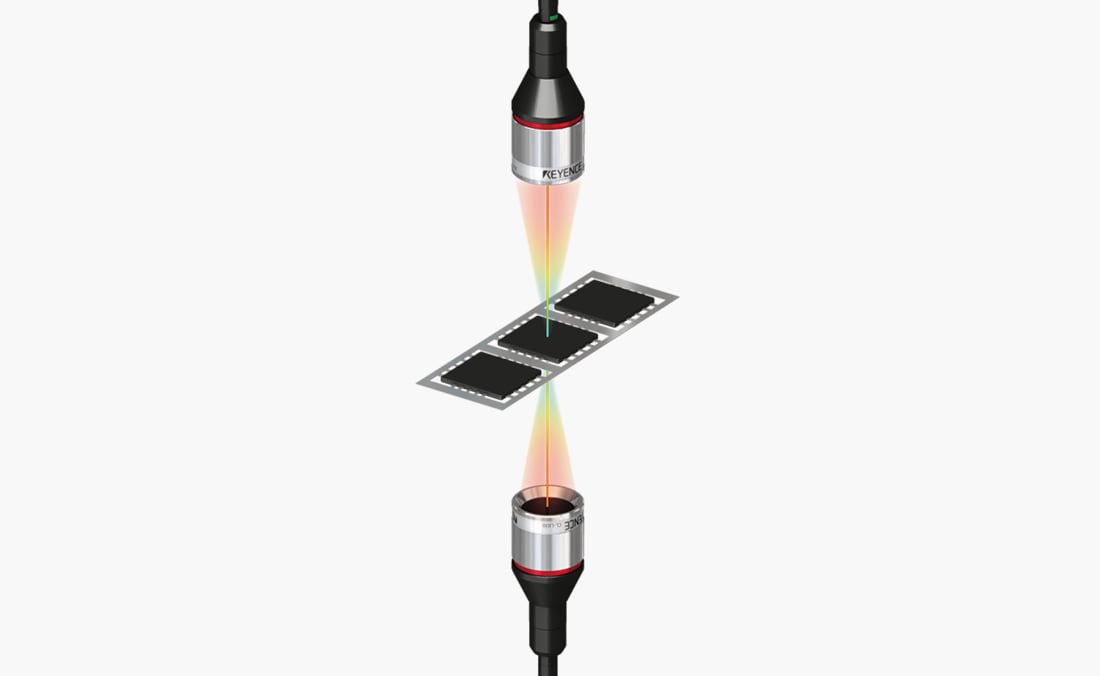
上下にヘッドを対向配置し、専用治具と光軸合わせ機能で挟み込み測定を行います。基準面からの差分ではなく厚みそのものを測れるため、絶対値で管理できます。
モールド後の反り・平坦度
面内の複数の高さを取得し、基準平面に対する反りと平坦度を評価します。ハイブリッドボンディング前の平坦度確認や、封止後の反り管理に使えます。
後工程の高さ・厚み測定の方式比較
材質が混在し、対象が微小で、装置内に組み込むという条件に加え、ボンドライン厚のような薄い層の厚みまで測れるかで方式の差が出ます。
| 測定項目/導入要件 | CL-3000シリーズ (マルチカラー共焦点方式) |
三角測距方式 (一般的なレーザ変位計) |
接触式ゲージ | 光学顕微鏡・測定機 (オフライン) |
|---|---|---|---|---|
| ①ダイボンド後の高さ・傾き | ◎ 同軸で真下の高さを多点測定 | △ 投受光が別軸で死角が出る | × 接触でダイを傷める | ○ 測れるがオフライン |
| ②ダイスタックの累積高さ | ◎ 材質が変わっても条件そのままで測定 | △ 材質ごとに条件出しが必要 | △ 測定点が限られる | ○ 測れるが工数が大きい |
| ③ボンドライン厚・パッケージ厚み | ◎ 上下2ヘッド挟み込みで絶対厚みを測定 | △ 治具精度に依存する | △ 挟むと変形の懸念がある | ○ 断面観察は破壊が前提 |
| 微小・狭小部への設置 | ◎ φ8 mmの超小型ヘッド | △ ヘッドが大きくなりやすい | △ 治具が必要 | × 装置内に置けない |
| 金属光沢・樹脂・粗面の混在 | ◎ 材質を選ばず1ヘッドで測定 | △ 反射条件で値が変わる | ○ 反射の影響は受けない | △ 条件出しが必要 |
| 装置内でのインライン測定 | ◎ 装置に組み込んで全数対応 | ○ 組み込みは可能 | × タクトが合わない | × オフラインが前提 |
| 測定値の記録・トレーサビリティ | ◎ データストレージ機能で保存 | ○ 出力は可能 | × 手記録に依存 | ○ 記録は残るが件数が限られる |
後工程の高さ・積層測定にCL-3000シリーズを選ぶ理由
CL-3000シリーズはマルチカラー共焦点方式により、投光と受光が同軸のため死角が出ず、狭いスペースの真下でも高さを測れます。材質を選ばず1つのセンサヘッドで測れるので、シリコン・樹脂・金属が切り替わる後工程でも条件を作り直す必要がありません。上下2ヘッドの挟み込み測定で厚みそのものを管理でき、φ8 mmの超小型ヘッドは装置内への組み込みに適します。
ダイ高さ・積層測定に対応する商品
材質を選ばず、狭いスペースの真下を同軸で測れるマルチカラー共焦点方式の変位計です。
マルチカラーレーザ同軸変位計
CL-3000シリーズ
マルチカラー共焦点方式を採用した同軸変位計です。超高輝度マルチカラー光源から出た光を測定スポット内の4点に集光し、4つの高分解能CMOSで受光することで、材質を選ばず1つのセンサヘッドで安定した測定値を得られます。投光と受光が同軸のため、投受光が別軸になる三角測距方式では死角になる狭いスペースや壁際でも、真下の高さをそのまま測定できます。薄膜状の透明体では表面と裏面の反射光を正確に分離できるため、接着層のような透明・半透明の厚みにも対応します。粗面でも高精度に測定でき、金属光沢面から樹脂まで条件を変えずに測れます。φ8 mmの超小型ヘッドは装置内の狭小部にも設置できます。また、上下2ヘッドの構成と専用治具・光軸合わせ機能を使えば、挟み込みによる厚み測定も簡単に立ち上げられます。1台のコントローラで全ヘッドを同期測定でき、PLCでのプログラミングは不要です。測定値はデータストレージ機能で保存できます。
CL-3000シリーズの詳細資料を入手する
センサヘッドの種類・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
半導体後工程での高さ・厚み測定の活用例
パッケージ厚みからモールド後のウエハ厚み、チップ搭載前のフレーム高さまで活用されています。
パッケージ厚み測定
マルチカラー共焦点方式により材質や色に影響されず、傾きによる誤差も少なくパッケージ厚みをインライン測定します。積層後の全高管理に使えます。
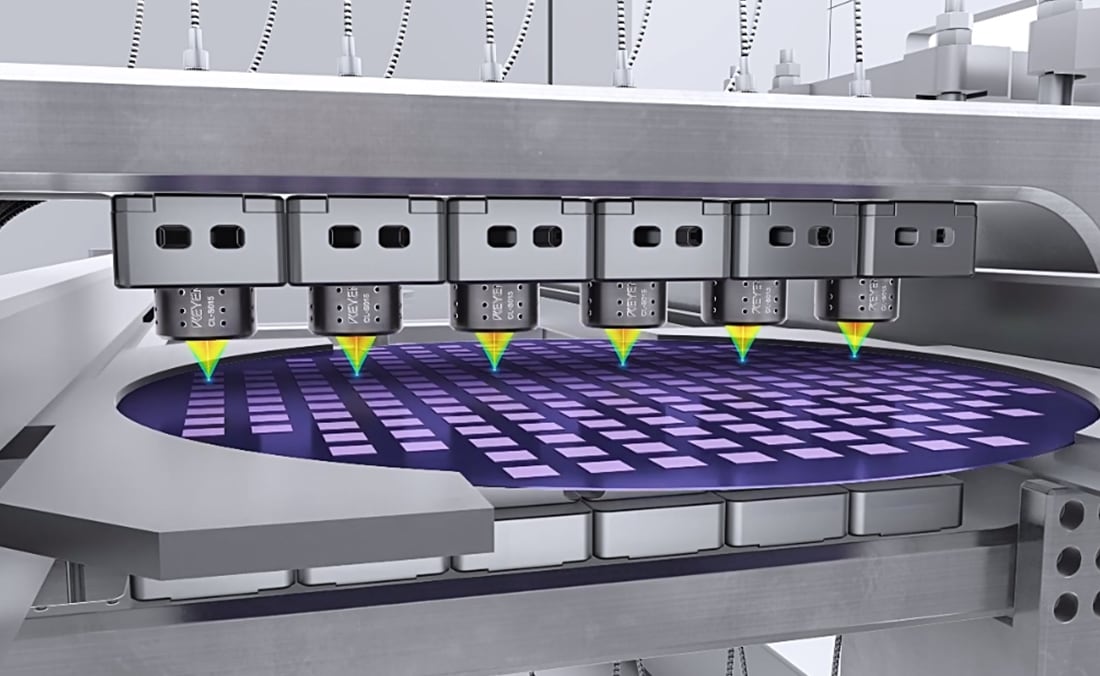
モールド厚み測定(ウエハ)
挟み込み測定専用治具と組み合わせ、モールド後のウエハ厚みをインラインかつ高精度に多点測定します。封止後の厚み管理に直接使えます。
チップ搭載前のフレーム高さ測定
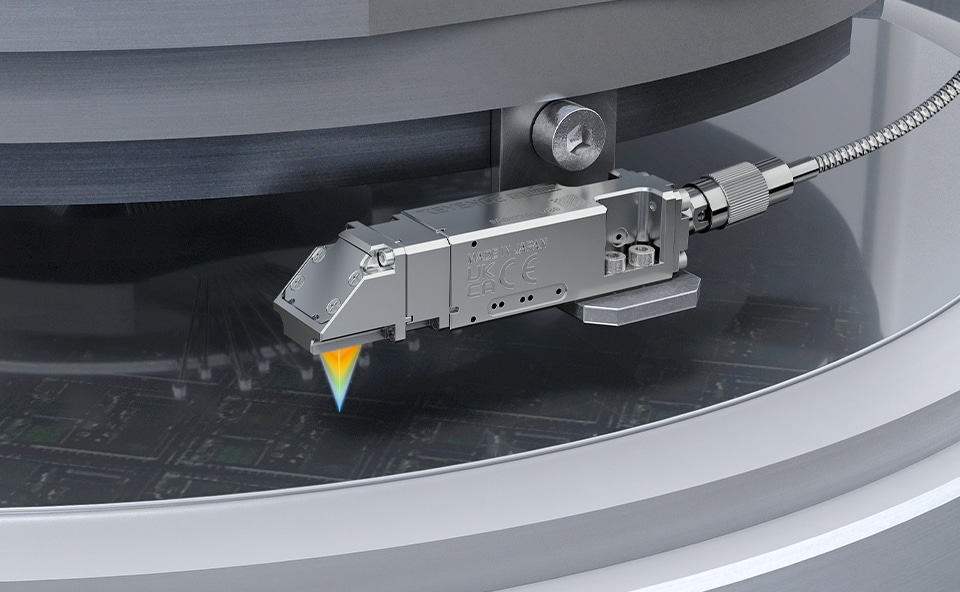
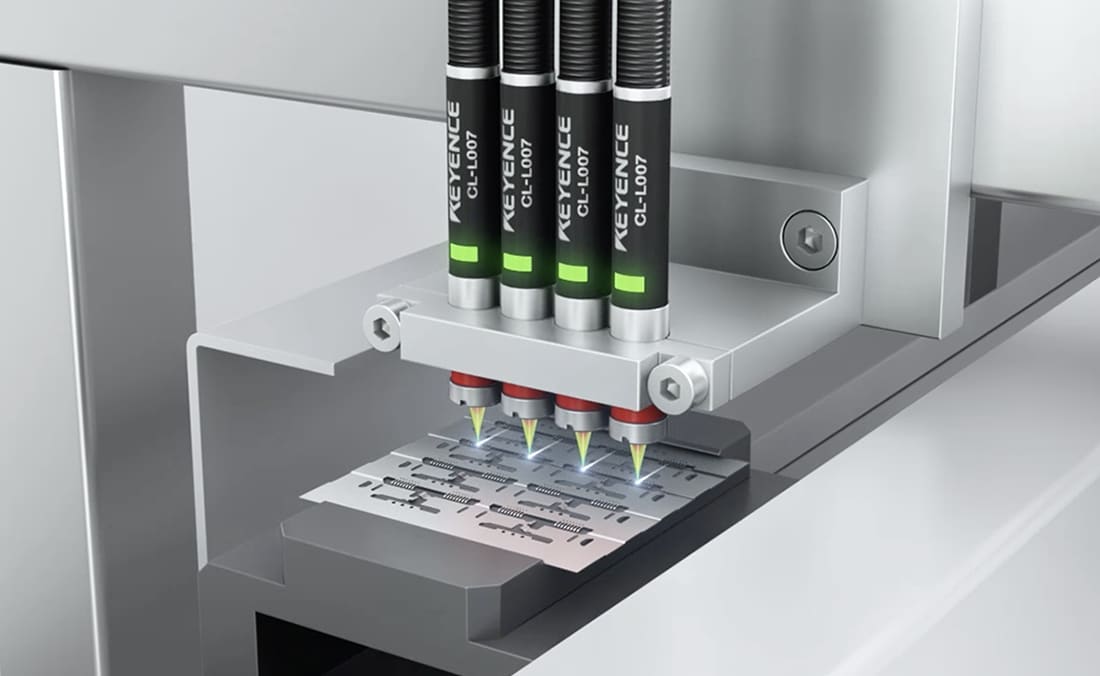
チップを搭載する前に、フレーム高さを測定します。マルチカラー共焦点方式と独自の処理により、金属光沢面・粗面など対象物の表面状態によらず安定して測定できます。
ダイ高さ・積層測定(CL-3000シリーズ)に関するよくあるご質問
- 前工程のウエハ厚み測定と何が違いますか?
- 前工程はウエハ単体の厚みやTTV(総厚ばらつき)を管理します。本ページで扱うのは後工程、つまりダイボンド以降の高さです。積み上げた累積高さ、接着層の厚み、傾き、封止後の反りといった、組み上げた結果としての寸法が対象になります。
- ダイの傾きはどうやって判断しますか?
- 1点の高さだけでは傾きは分かりません。ダイ上の複数点を測って高さの差から傾きを算出するか、面で取得した高さデータから基準平面を作って評価します。
- ボンドライン厚のような薄い接着層も測れますか?
- 薄膜状の透明体では表面と裏面の反射光を正確に分離できるため、透明・半透明の接着層の厚みにも対応します。対象の材質と厚み範囲によって適したヘッドが変わるためご相談ください。
- シリコン・樹脂・金属が混在しても条件を変えずに測れますか?
- 測れます。超高輝度マルチカラー光源と4つの高分解能CMOSにより、材質を選ばず1つのセンサヘッドで安定した測定値が得られます。粗面でも高精度に測定できます。
- 装置内の狭いスペースに設置できますか?
- できます。φ8 mmの超小型ヘッドを用意しており、ヘッド内部はレンズのみの設計のため小型です。投受光が同軸のため壁際でも遮られず、真下の高さをそのまま測定できます。
- モールド後の反りも評価できますか?
- 評価できます。複数点を測定して面で高さを取得し、基準平面に対する反りや平坦度として数値化します。封止後の反り管理や、接合前の平坦度確認に使えます。
積層後の高さ、工程内で押さえませんか
測定項目別の構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。