

塗布の高さがばらつくと起きる3つの課題
接着・シール・ディスペンス工程では、塗布対象の高さばらつきがそのまま塗布量とビード形状の不良につながります。
塗布対象の高さばらつきが塗布品質を左右する
ワークの反りや治具の個体差、前工程のばらつきで、ノズルと塗布面の距離(高さ)は一定になりません。距離が変われば同じ吐出量でも塗布ビード(シール材・接着剤の塗布線)の幅や高さが変わり、はみ出しや塗布不足を招きます。塗布対象の高さを工程内で把握できないと、接着強度や気密といった最終品質の根拠が曖昧になり、後工程での手直しや流出不良の原因になります。
高さを測らずに塗ると塗布量とビード形状が安定しない
ノズル高さを固定したまま塗ると、対象の高低差の分だけ塗布量とビード断面が変動します。塗布量が過多なら材料ロスと乾燥・硬化不良、過少なら密着不足やシール切れにつながります。高さを測って塗布装置(ディスペンサ)へ渡し、ノズルの高さ補正に活用する仕組みがないと、条件出しが属人的になり、量産中の品質を安定して保てません。
接触式・目視では工程内でリアルタイムに測れない
ハイトゲージやダイヤルゲージは対象に触れるため、走行・搬送する塗布対象をインラインでは測れず、抜き取りに頼りがちです。目視や限度見本は定量化が難しく、判定が人によってばらつきます。工程を止めずに高さを数値で捉える手段がないと、異常の兆候を見逃し、不良の発見が塗布・硬化後まで遅れてしまいます。
測定→出力→補正→検査の4ステップ
塗布前の高さ測定から装置への出力、ノズル高さの補正、塗布後のビード形状検査までを工程内でつなぎます。
塗布前:高さ・反りを測定
レーザ変位計で塗布面の高さと高低差を非接触測定。ノズルと塗布面の距離を数値で捉えます。
出力:装置・PLCへ渡す
取得した高さを装置側へ出力。装置はその値を基準にノズルの高さ(Z)補正に活用できます。
補正して塗布
対象の高低差に合わせてノズル高さが補正された状態で塗布。塗布量とビード形状のばらつきを抑えます。
塗布後:ビード形状を検査
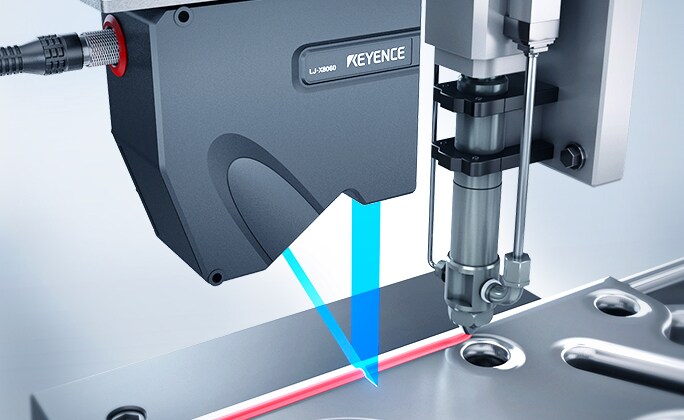
LJ-X8000シリーズでビードの高さ・幅・体積を3D検査。切れや凹みなどの異常を検出します。
塗布の高さを測る方式の比較
測定方式によって、工程内での高さ測定・装置への出力・塗布形状の把握のしやすさなどに大きな差があります。
| 比較項目 | CL-3000シリーズ (レーザ同軸/塗布形状はLJ-X8000シリーズ併用) |
接触式(ハイトゲージ等) | 目視・限度見本 | 2D画像処理 |
|---|---|---|---|---|
| 非接触・対象への影響 | ○ 非接触で影響なし | × 接触・キズのおそれ | ○ 非接触 | ○ 非接触 |
| 工程内(インライン)での測定 | ◎ 走行中もインライン測定 | × 抜き取りが中心 | × 定量化が難しい | △ 条件により可 |
| 高さの数値化・装置への出力 | ◎ 数値化して装置へ出力 | △ 数値化は可・出力は手動 | × 出力できない | △ 高さ情報は苦手 |
| 塗布量・ビード形状(高さ/幅/体積) | ○ 3D検査で把握 (LJ-X8000シリーズ) |
× 形状は測れない | × 有無判定が中心 | △ 高さ・体積は苦手 |
| 段差・反り・材質の影響 | ◎ 同軸で段差・材質に強い | △ 段差で測りづらい | × 個人差が大きい | × 色・模様の影響 |
| 役割(得意領域) | 塗布の高さ測定と出力・形状検査 | 静止対象の寸法 | 有無・目視確認 | 平面の外観検査 |
CL-3000シリーズを選ぶ理由
CL-3000シリーズはマルチカラー共焦点方式のレーザ同軸変位計で、材質を選ばず塗布対象の高さを非接触測定し、測定値を装置へ出力してノズルの高さ補正に活用できます。塗布後のビード形状はLJ-X8000シリーズの3D検査で補完でき、接触式や目視では難しい塗布の高さ管理を工程内で完結します。
ディスペンス塗布の高さ制御に対応するCL-3000シリーズ
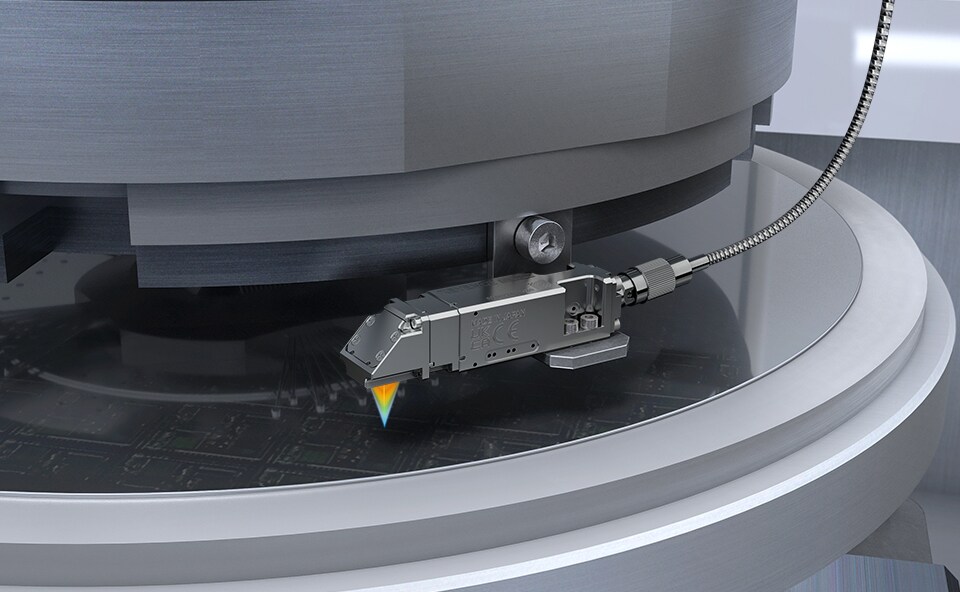
マルチカラー共焦点方式のレーザ同軸変位計。塗布対象の高さを非接触測定し、測定値を装置へ出力してノズルの高さ補正に活用できます。
マルチカラーレーザ同軸変位計
CL-3000シリーズ
マルチカラー共焦点方式のレーザ同軸変位計で、材質を選ばず非接触・インラインで高さや変位を測定します。同軸測定のため、穴の奥まった場所や段差のある塗布面でも高さを安定して測定でき、取得した測定値を装置へ出力してノズルの高さ(Z)補正に活用できます。塗布前のワーク高さ・反りの把握から、塗布後のビード形状(高さ・幅・体積)検査までカバーしたい場合は、超高精細インラインプロファイル測定器 LJ-X8000シリーズを併用し、高さの測定と塗布形状の3D検査を工程内で両立します。
CL-3000シリーズの詳細資料を入手する
高さ測定から装置への出力、塗布形状検査までの構成・仕様・活用例をまとめたカタログを無料でダウンロードできます。
ディスペンス・塗布工程での高さ測定の活用例
塗布前の高さ測定・ノズル高さの補正・塗布後のビード形状検査で活用されています。
注入器・ノズルの高さ制御
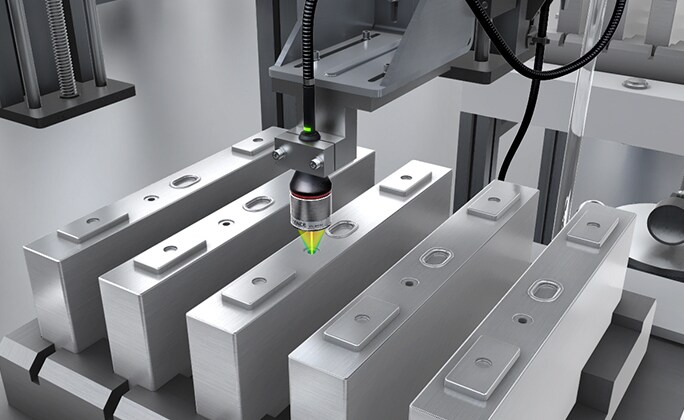
塗布・注入前に対象の高さを非接触測定し、その値を装置へ出力して注入器(ノズル)の高さ補正に活用します。同軸測定のため、穴の奥まった位置の高さも安定して捉えられます。
コータノズルの高さ制御
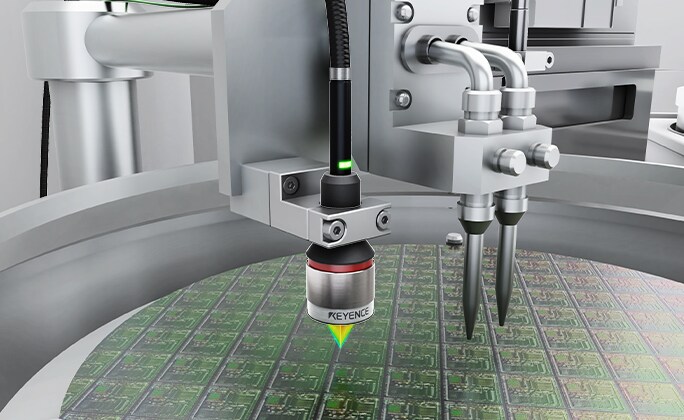
コーティングノズルとウェハ間の距離を測定して高さを調整することで、安定したコーティング精度を維持します。
塗布ビード(シール材)の形状検査
塗布後のビードやシール材の高さ・幅・体積を3D測定し、切れや凹みなどのわずかな異常を検出。色や光沢の影響を受けずに塗布形状を検査します。
ディスペンス塗布の高さ制御(CL-3000シリーズ)に関するよくあるご質問
- ディスペンスの高さ制御はどうやって行いますか?
- まずCL-3000シリーズで塗布対象の高さを非接触測定し、その測定値を装置へ出力します。アナログ出力やEtherNet/IP・EtherCAT・PLCリンク等のフィールドネットワークで、測定値を装置・PLCへ渡せます。装置はその値を基準にノズルの高さ(Z)補正に活用でき、対象の高低差に合わせた塗布が可能になります。
- 塗布量が安定しないのですが、高さ測定で改善できますか?
- ノズルと塗布面の距離(高さ)が変わると塗布量やビード形状が変動します。塗布前に高さを測って装置へ渡し、ノズル高さの補正に活用することで、対象のばらつきによる塗布量の変動を抑えられます。
- 接触式のハイトゲージと比べたメリットは?
- CL-3000シリーズは非接触のため、走行・搬送する塗布対象を工程内で測定でき、対象を傷つけません。高さを数値で出力できるので、目視や抜き取りに頼らずリアルタイムに高さを把握できます。
- 段差や穴の奥まった塗布面でも測れますか?
- 測れます。CL-3000シリーズはレーザ同軸のマルチカラー共焦点方式で、穴の奥まった場所や段差のある面でも高さを安定して測定できます。
- 塗布後のビード形状も検査できますか?
- LJ-X8000シリーズを併用すると、塗布後のビードやシール材の高さ・幅・体積を3D測定でき、切れや凹みなどの異常を色や光沢の影響を受けずに検出できます。
- 材質や色が違う塗布対象でも測れますか?
- CL-3000シリーズはマルチカラー共焦点方式で、材質を選ばず1つのセンサヘッドで高さを測定します。反射条件の異なる対象でも安定した高さ測定が可能です。
ディスペンス塗布の高さ制御の課題、お気軽にご相談ください
塗布対象の高さ測定・装置への出力・塗布形状検査の構成についてはカタログまたはお問い合わせフォームからご確認いただけます。