

熱ドリフトを見落とすと起きる3つのこと
測定値が動いていても、ワークが変わったのかセンサが動いたのかは区別できません。
時間帯で測定値が変わり、原因が分からなくなる
朝と昼で測定値の傾向が違う、休み明けの立ち上げ直後だけ値がずれる、といった現象はよく起こります。ワークの寸法が本当に変わっているのか、周囲温度でセンサのゼロ点が動いているのかは、測定値だけからは区別できません。仕様値から熱ドリフトの大きさを見積もっておけば、この変動幅がセンサ由来として説明できる範囲なのかを判断できます。
公差が厳しいほど無視できない量になる
温度特性は測定範囲(F.S.)に対する割合で規定されるため、測定範囲が広いヘッドほど絶対量としてのドリフトは大きくなります。数µmの公差を管理している工程では、周囲温度の変化がそのまま判定を揺らします。逆に、ドリフト量が公差に対して十分小さいと確認できれば、過剰な環境対策に投資せずに済みます。
センサではなく治具や装置が動いていることもある
熱で伸び縮みするのはセンサだけではありません。取付治具、フレーム、ワーク自体も膨張します。センサの温度特性だけを気にしても、治具が伸びていれば測定値は動きます。センサ・治具・ワークのどれがどれだけ動くのかを分けて考えることが、対策の出発点になります。
熱ドリフトを見積もり、抑える4ステップ
まず仕様値から量を出し、それから対策を選びます。
カタログの温度特性を読む
温度特性は「% of F.S./℃」で規定されます。F.S.は測定範囲を指すため、同じ数値でも測定範囲が広いヘッドほど1℃あたりの絶対量は大きくなります。まず使用するヘッドの値を確認します。
実際の誤差量を見積もる
温度特性の値に測定範囲と想定される温度変化幅を掛けると、1台あたりのドリフト量が出ます。この値を管理したい公差と比べ、無視できるのか対策が要るのかを判断します。
構成でドリフトを打ち消す
基準面を同時に測って差を取る、対向2ヘッドの挟み込みでワークの上下動を打ち消す、アサーマル設計のヘッドでは取付治具を同じ材質にして線膨張を相殺させる、といった構成を選びます。測定の仕方そのもので影響を減らせます。
運用でゼロ点を維持する
起動後のウォームアップ時間を決め、基準ワークによる定期的なゼロ校正を運用に組み込みます。構成で減らしきれない分は、運用側で吸収します。
熱ドリフトへの打ち手の比較
何を打ち消せるか、どこまで手間がかかるかで整理します。
| 観点 | ①基準面を同時に測る | ②対向2ヘッドの挟み込み(差動)測定 | ③治具の材質を合わせる | ④ウォームアップ+定期ゼロ校正 |
|---|---|---|---|---|
| 打ち消せる要因 | 治具・装置の伸縮 | ワークの上下動・ばたつき | センサの温度特性と治具の線膨張 | 起動時のドリフト・経時的なずれ |
| センサ自身のドリフト | △ 一部のみ | △ 2台分が厚みに加わる | ◎ 相殺を狙える(アサーマル設計のヘッド) | ○ 校正時点で戻せる |
| ワークの熱膨張 | × 対象外 | × 対象外 | × 対象外 | × 対象外 |
| 追加で必要なもの | 基準面とヘッド1台 | ヘッド2台と治具 | 材質を合わせた治具 | 基準ワークと手順 |
| 適用しやすい構成 | 高さ・段差の測定 | 厚み・ギャップの測定 | 挟み込みでの厚み測定 | 構成を問わない |
| 現場の手間 | ◎ 測り方の変更のみ | ○ 設置台数が増える | ○ 設計時に決める | △ 定期作業が発生する |
| 残る誤差 | センサ自身の分 | 2台のドリフトとヘッド間距離の変化 | 材質・温度分布の差 | 校正間隔内の変化 |
センサ・治具・ワークを分けて考える
熱で動く要素は3つあります。センサ自身の温度特性、取付治具やフレームの熱膨張、そしてワークの熱膨張です。ワークの膨張は測定器では消せないため、測定タイミングをそろえるか、基準温度に換算するしかありません。一方、センサと治具の分は、測り方と設計で大きく減らせます。どの要素が支配的かを見積もってから対策を選ぶと、恒温室のような大がかりな対応をせずに済むことが多くあります。
熱の影響を抑えた測定に対応する商品
厚み測定ヘッドCL-S015にアサーマル光学設計を採用した、マルチカラー共焦点方式の同軸変位計です。
マルチカラーレーザ同軸変位計
CL-3000シリーズ
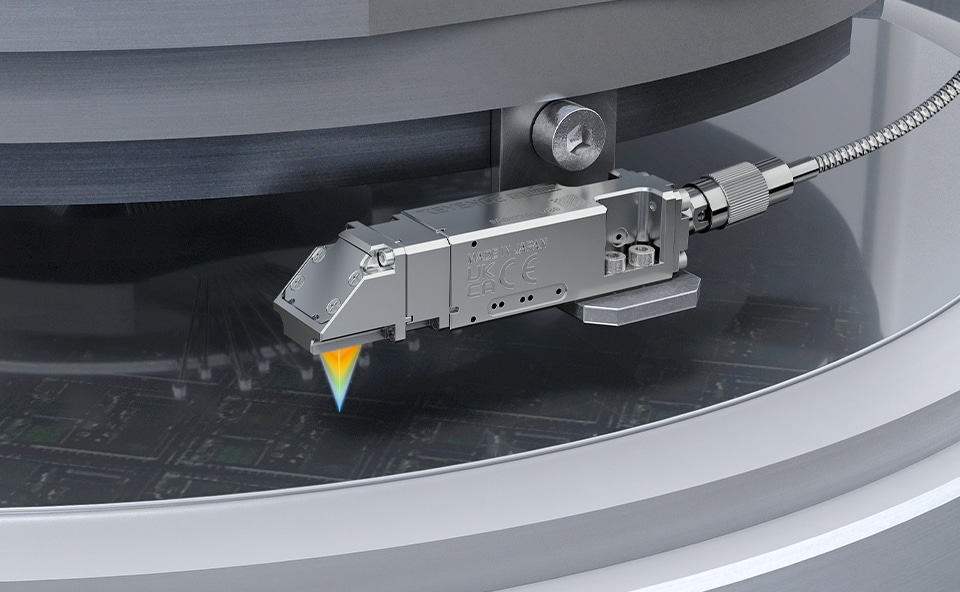
マルチカラー共焦点方式を採用した同軸変位計です。標準ヘッド(CL-L/CL-Pシリーズ)の温度特性は0.005% of F.S./℃で、周囲温度が変化する環境でも測定値の変動を抑えられます。
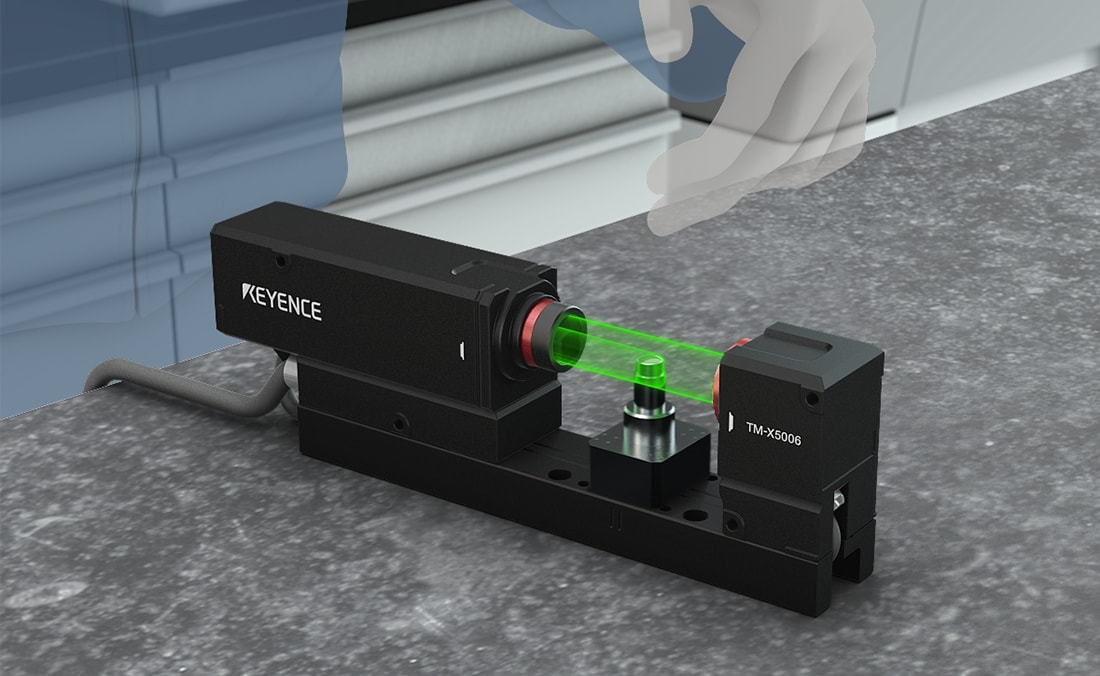
厚み測定ヘッドのCL-S015はアサーマル設計された光学系を採用しており、取付治具およびフレームをセンサヘッドと同じ材質(SUS)で取り付けた場合に、センサヘッドの温度特性とSUSフレームの線膨張が相殺するよう設計されています。そのため、周囲温度が変化しても厚みの測定値がほぼ変化しません。
センサヘッド内部はレンズのみで発熱する部品を持たないため、測定対象や装置に熱を与えることなく、温度に敏感な工程でも使えます。
投光と受光が同軸のため、三角測距方式では死角になる狭いスペースや壁際でも真下の高さをそのまま測定でき、φ8 mmの超小型ヘッドは装置内の狭小部にも設置できます。上下2ヘッドの構成では、専用治具と光軸合わせ機能により挟み込みでの厚み測定も簡単に立ち上げられます。1台のコントローラで全ヘッドを同期測定でき、測定値はデータストレージ機能で保存して、時間帯ごとの変動の確認にも使えます。
CL-3000シリーズの詳細資料を入手する
温度特性を含む仕様・ヘッドバリエーション・システム構成をまとめたカタログを無料でダウンロードできます。
温度の影響を抑えた測定例
熱に敏感な工程で、実際に測られている例をご紹介します。
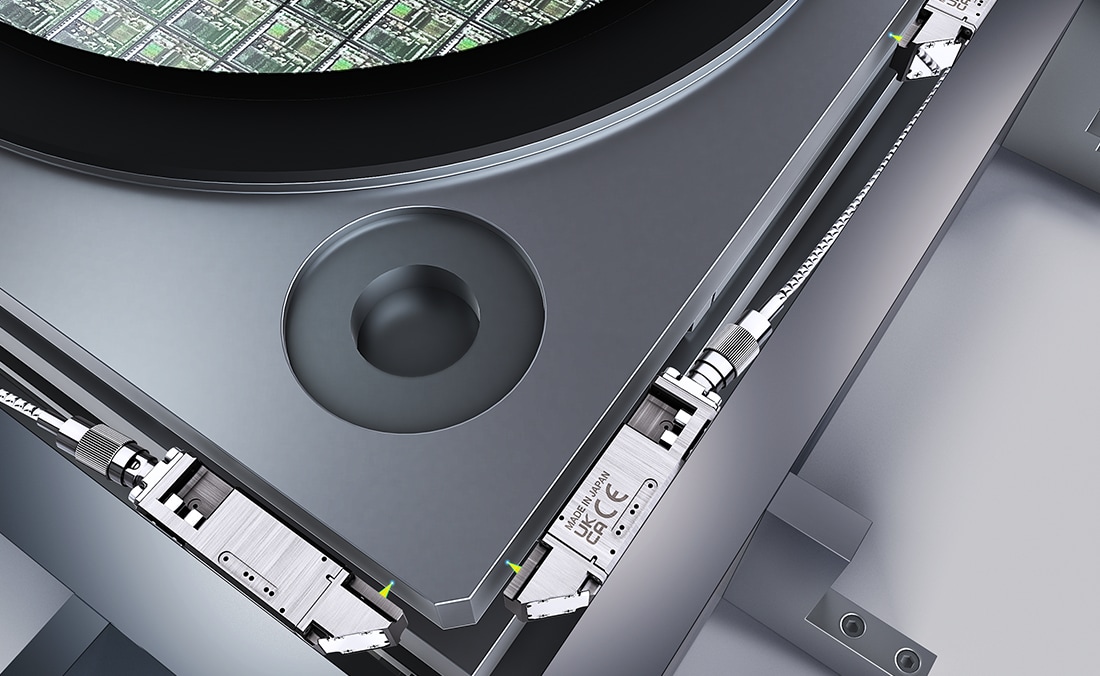
ウェハステージの位置測定
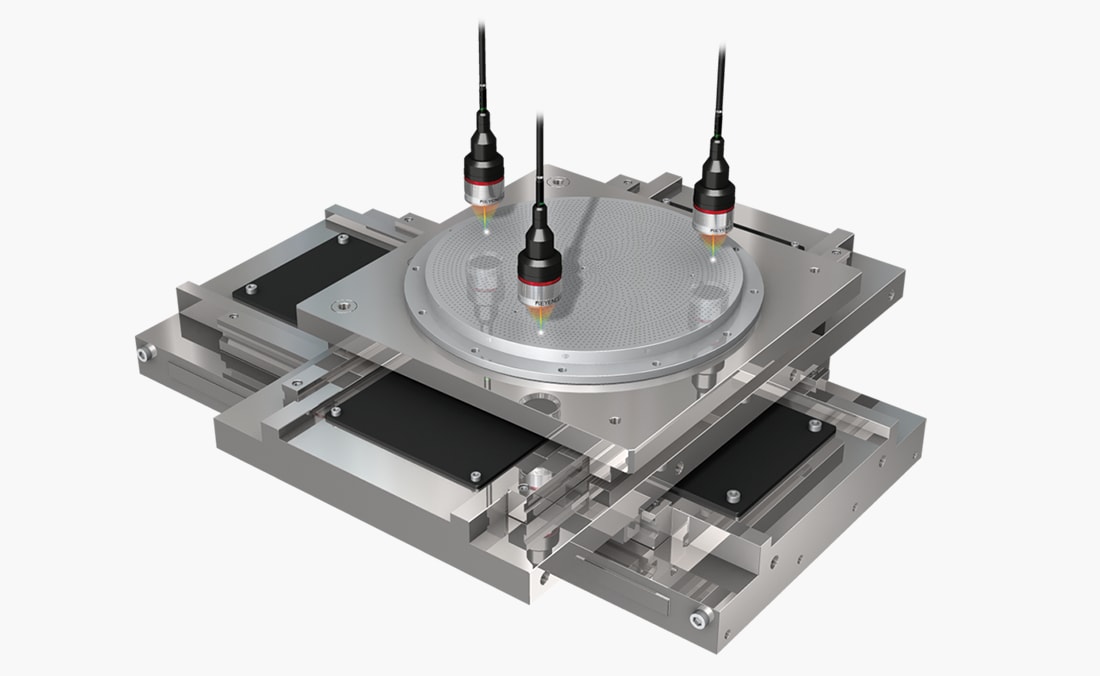
ウェハステージの側面に小型ヘッドを近づけて配置し、位置を非接触で測定します。ヘッドに発熱する部品がないため、温度に敏感な装置内でもステージや周囲に熱を与えません(CL-3000シリーズ)。
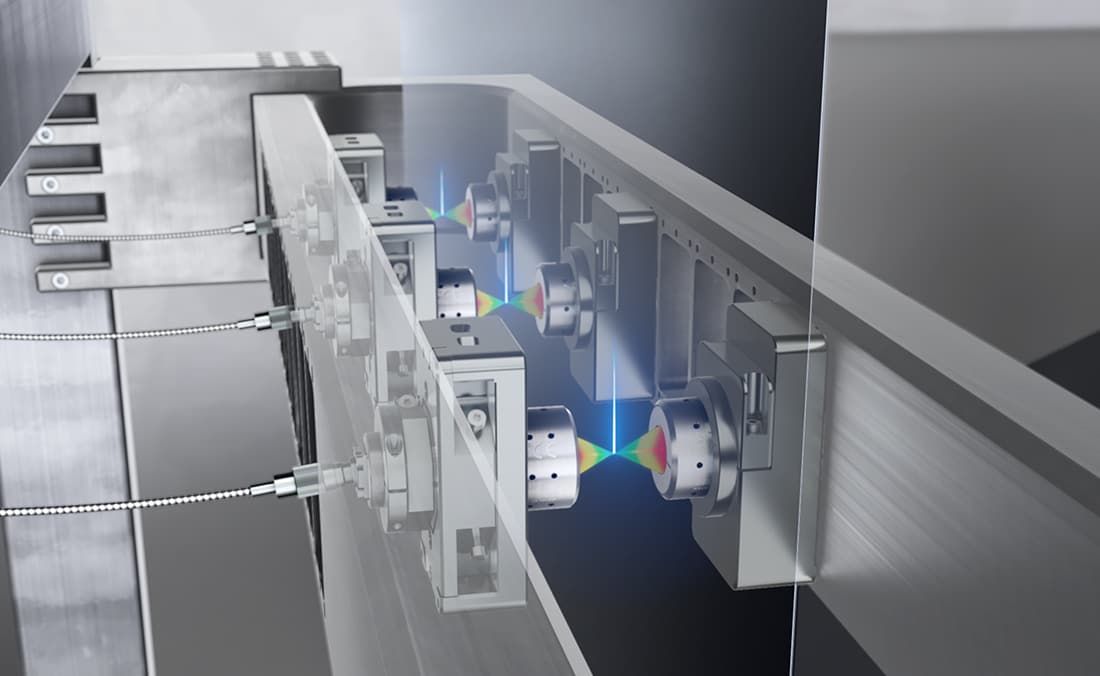
鋼板の厚み測定
向かい合わせたヘッドで鋼板の厚みを測定します。厚み測定ヘッドCL-S015はアサーマル設計のため、ヘッドと同じSUSのフレームに取り付けるとヘッドの温度特性とフレームの線膨張が相殺され、周囲温度が変わっても厚みの値がほぼ変化しません(CL-3000シリーズ)。
静電チャックの突起高さ・平面度測定
複数ヘッドの高さデータを演算して平面度を測定します。発熱ゼロの構造により、装置に温度変化を与えません(CL-3000シリーズ)。
熱ドリフトに関するよくあるご質問
- 温度特性の「% of F.S./℃」はどう読みますか?
- F.S.は測定範囲を指します。温度が1℃変化したときに、測定範囲に対して何%の誤差が生じうるかを表した値です。同じ%でも測定範囲が広いヘッドほど、絶対量としてのドリフトは大きくなります。
- 実際の誤差量はどう見積もりますか?
- 温度特性の値に測定範囲を掛けて1℃あたりの誤差を求め、そこに想定される温度変化幅を掛けます。得られた値を管理したい公差と比較し、対策の要否を判断します。
- センサのドリフトと治具の伸縮は区別できますか?
- 基準面を同時に測る構成にすると、治具や装置の伸縮は基準面との差として相殺されます。残るのがセンサ自身の分になるため、切り分けができます。
- 取付治具の材質は何を基準に選びますか?
- センサヘッドと治具の熱膨張が互いに打ち消し合うよう、材質を合わせるという考え方があります。厚み測定ヘッドのCL-S015は、取付治具とフレームをヘッドと同じSUSにした場合に温度特性と線膨張が相殺されるよう設計されています。
- ウォームアップはどのくらい必要ですか?
- 機器と設置環境によって変わるため、一律には決められません。起動後の測定値を時系列で記録し、変化が落ち着くまでの時間を実測して運用時間として定めるのが確実です。
- ワーク自体の熱膨張はどうしますか?
- 測定器側では消せません。測定するタイミングをそろえる、基準温度に換算する、といった運用で扱います。ワークの線膨張係数と温度差から膨張量を見積もり、公差に対する影響を確認してください。
熱ドリフトの影響、見積もりからご相談ください
管理したい公差と設置環境の温度変化をお伺いすれば、影響量の見積もりと、構成での抑え方をご提案します。お問い合わせフォームからご相談ください。仕様はカタログでご確認いただけます。