


ヘアピン溶接の品質が工程内で見えにくい3つの理由
1つのステータに数百カ所の接合部があり、1カ所の不良が製品全体の不良になります。
接合部が数百カ所あり、1カ所でも不良は許されない
ステータ1台には数百対のヘアピン端子があり、そのすべてがモータの通電経路を構成します。1カ所でも接合不良があれば、通電時の局所発熱や断線として現れ、ステータごと不良になります。工程の後半で組み上がってから発見されるため、手直しは実質的にできません。全数を工程内で確認できる仕組みがなければ、歩留まりが安定しません。
銅の高反射と密集形状が検査を難しくする
平角線は表面が光る銅で、しかも端子が数mm間隔で密集しています。照明を使う平面の画像検査では、隣の端子からの反射や影が誤検出の原因になります。溶接後のビード(溶接玉)は光沢が強く、色と明るさだけでは形状の良否を判断できません。高さ方向の情報がないと、溶け込み不足なのか単に光り方が違うだけなのかを区別できません。
溶接前のばらつきが溶接品質に直結する
ヘアピンは曲げ成形してからステータに挿入し、端部をそろえて溶接します。成形時の幅・角度・高さがばらつくと、端子の突き出し量が不ぞろいになり、溶接時のギャップが変わって溶け込み不足やスパッタの原因になります。溶接条件を安定させるには、溶接後の判定だけでなく、成形後と溶接前の寸法を測って前工程へ戻す流れが必要です。
成形から溶接後までの3段階でヘアピンを測る
不良を止めるだけでなく、前工程へ戻して溶接条件を安定させる流れとして組み立てます。
成形後の寸法測定
曲げ成形後のコイル形状(幅・角度・高さ)を非接触で全数測定します。成形のばらつきを早期に検出し、ステータへの組付け不良を低減します。
溶接前の端子高さ・位置測定
溶接前に平角線の高さと位置を測定します。光沢金属でも乱反射の影響を受けにくく測れるため、端子の突き出し量のばらつきを溶接前に把握できます。
溶接後のビード品質検査
溶接部の形状を3D測定し、溶け込み不足・細り、ピット・アンダーカット、スパッタなどの不良を判定します。判定出力でNG品を排出し、前工程にリアルタイムにフィードバックできます。
ヘアピン溶接検査の方式比較
銅の高反射と密集した端子という条件では、方式による差がはっきり出ます。
| 検査項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
目視・抜き取り検査 | 接触式ゲージ |
|---|---|---|---|---|
| ①成形後の幅・角度・高さ | ◎ 断面形状から複数項目を同時測定 | △ 平面の寸法のみ | △ 全数では負荷が大きい | △ 測定点が限られる |
| ②溶接前の端子突き出し量 | ◎ 高さを1本ずつ数値化 | × 高さが分からない | × 定量化できない | △ 密集部には入らない |
| ③溶接ビードの溶け込み不足・細り | ◎ 断面積と高さで判定 | △ 面積でしか判断できない | △ 判断が人に依存する | × 測定できない |
| ④ピット・アンダーカット | ◎ 局所的な凹みを高さ画像で抽出 | △ 濃淡変化が小さく不安定 | × 微小な凹みは見えない | × 測定できない |
| ⑤スパッタ付着 | ◎ 突起として高さで検出 | △ 光沢に紛れる | △ 大きなものだけ | × 測定できない |
| 銅の高反射・密集端子への対応 | ◎ 迷光抑制機能で乱反射を抑える | △ 照明条件の作り込みが必要 | △ 光り方で見え方が変わる | ○ 反射の影響は受けない |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | △ 位置決め・照明条件が必要 | × 全数は現実的でない | × タクトが合わない |
| 検査記録・トレーサビリティ | ◎ NG画像・測定値を保存し出力 | ○ 画像の保存は可能 | × 記録が残りにくい | △ 手記録に依存 |
ヘアピン溶接検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは断面形状をそのまま数値化するため、成形寸法・端子高さ・溶接ビード形状という工程の異なる項目を同じ原理で扱えます。高さ画像は銅の光沢や色に左右されにくく、迷光抑制機能が密集端子で起きる多重反射を抑えます。位置決め不要でインライン全数検査を構成でき、測定値を前工程へ戻して溶接条件を安定させる運用まで組み立てられます。
ヘアピン溶接検査に対応する商品
平角線の成形寸法から溶接後のビード形状まで、断面形状のまま数値化するインラインプロファイル測定器です。
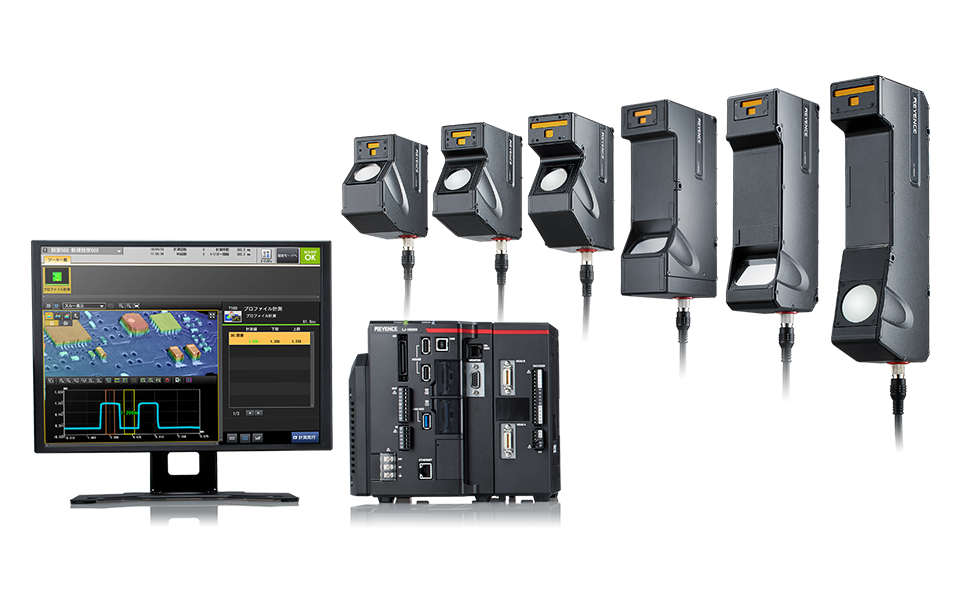
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、幅・角度・高さ・段差・断面積といった指標でヘアピンの成形と溶接品質を数値化します。高さデータから生成する高さ画像は銅の光沢や表面の色に影響を受けにくいため、密集した端子でも1本ずつ安定して測定できます。光沢金属で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状として捉えます。
全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など約30種のプロファイル計測ツールから選ぶだけで検査を設定でき、専用ソフトの構築は不要です。判定出力によるNG品の排出と前工程へのリアルタイムフィードバック、FTPサーバ機能を使った画像・測定値の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
EVモータステータ製造での活用例
平角線の成形寸法から溶接前の高さ、溶接不良の判定まで工程順に活用されています。
平角線の成形後の寸法測定
成形後のコイル形状(幅・角度・高さ)を非接触で全数測定します。成形のばらつきを工程内で捉え、ステータへの組付け不良を低減します。
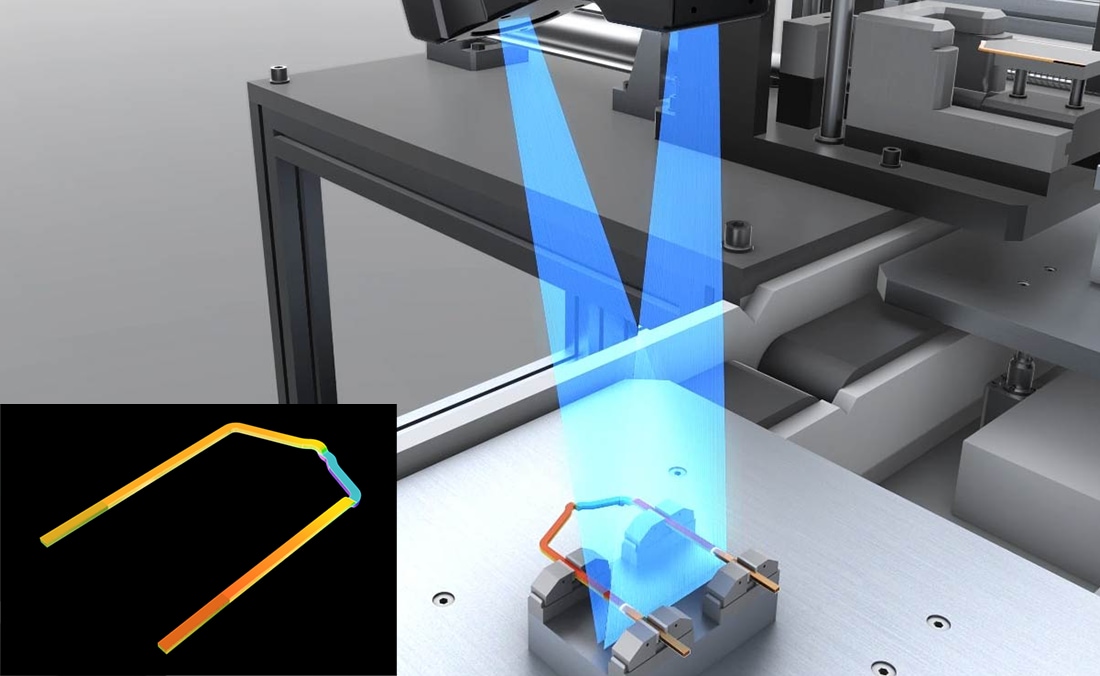
溶接前の高さ測定
溶接前に平角線の高さ・位置を測定し、溶接不良を低減します。光沢金属でも乱反射の影響を受けにくいため、密集した端子の突き出し量を安定して管理できます。
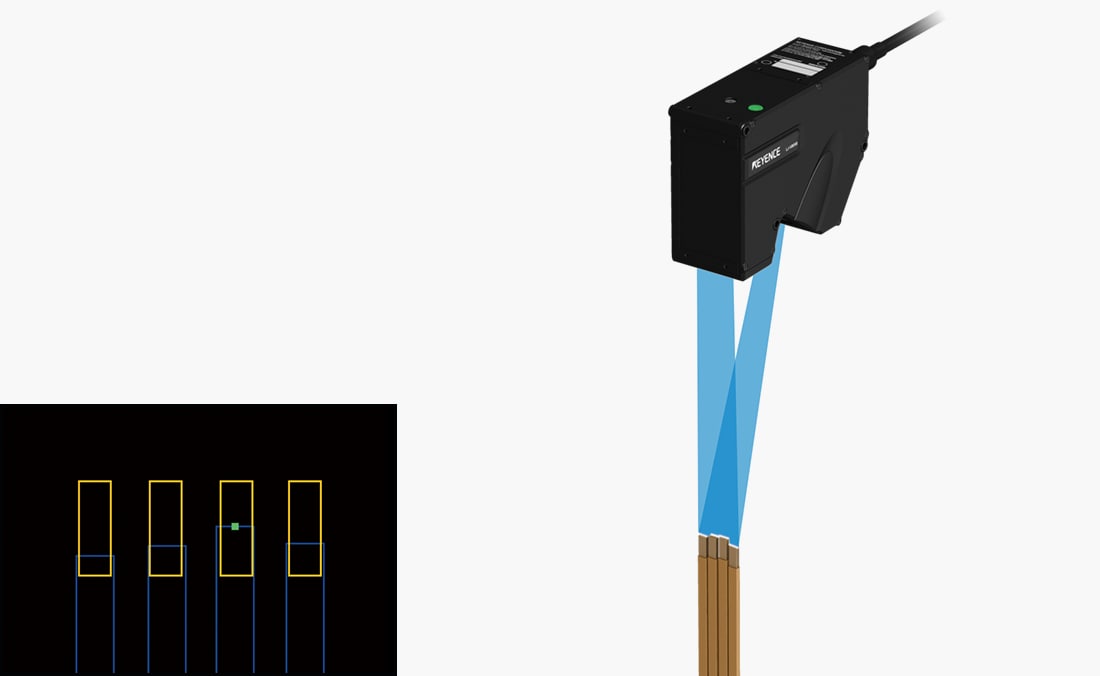
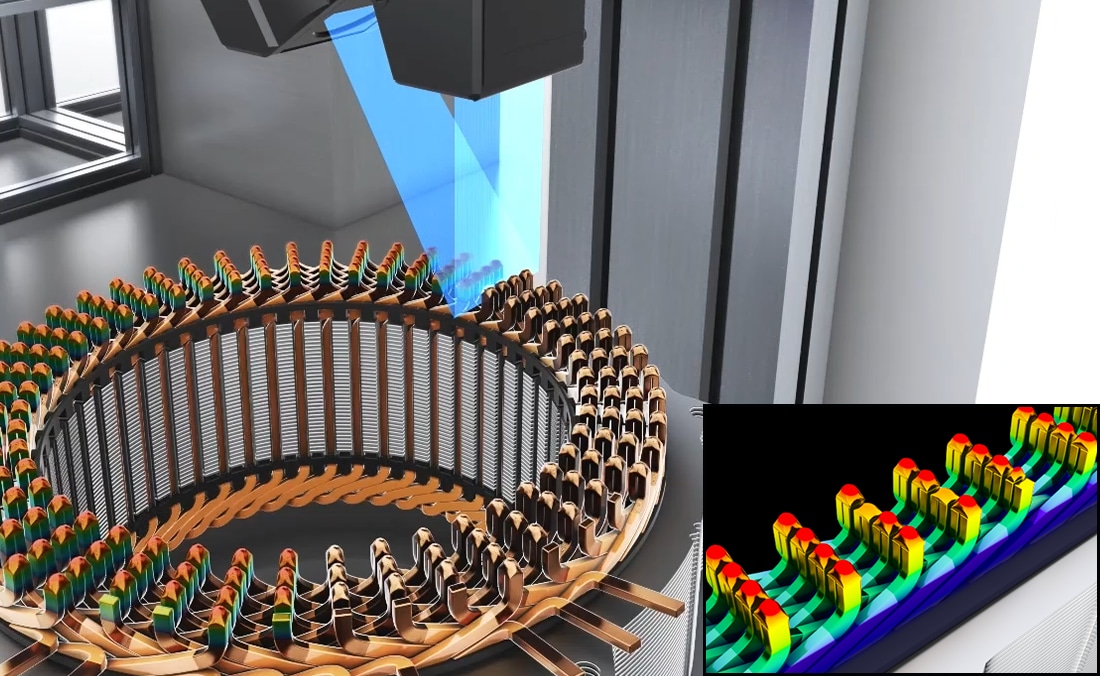
溶接後の溶接玉外観検査
平角線溶接後に、溶接玉の外観検査をおこないます。幅広いダイナミックレンジと迷光抑制機能により、光沢のある金属部品でも乱反射の影響を受けにくく測定できます。
ヘアピン溶接検査(LJ-X8000シリーズ)に関するよくあるご質問
- ヘアピン溶接検査では何を測ればよいですか?
- 工程を3段階に分けます。成形後は幅・角度・高さ、溶接前は端子の高さと位置、溶接後はビードの高さ・断面積とピット・アンダーカット・スパッタの有無です。前工程の寸法を押さえることで溶接条件が安定します。
- 銅の光沢が強くても安定して測れますか?
- 測れます。光沢金属で起きる多重反射・乱反射は迷光抑制機能が抑え、正確な形状を表現します。高さデータで判定するため、色や明るさの違いによる誤検出を抑えられます。
- 端子が密集していても1本ずつ測れますか?
- 測れます。断面形状を3200 point/profileで取得するため、隣接する端子を分離して高さや位置を個別に数値化できます。複数点を1回のスキャンで同時に扱えます。
- 溶接後のビード不良はどこまで判定できますか?
- ビードの高さ・幅・断面積に加えて、ピットやアンダーカットのような局所的な凹み、スパッタのような突起を高さ画像から抽出して判定します。溶接条件のずれを形状の変化として捉えられます。
- 測定結果を前工程へフィードバックできますか?
- できます。判定出力によるNG品の排出に加えて、前工程へのリアルタイムフィードバックに対応します。成形や溶接の条件補正に測定値を使う運用が可能です。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が対象物の位置ズレや傾きを認識して自動的に補正するため位置決めが不要です。自動ワーク検知機能により外部トリガも不要で、搬送しながらの全数検査を構成できます。
ヘアピン溶接の不良、工程内で止めませんか
工程別の測定方法やインライン全数検査の構成は、カタログまたはお問い合わせフォームからご確認いただけます。