

オフラインの抜き取り検査で止まらない3つのこと
測定器の性能ではなく、測る回数と記録の残り方が問題になります。
抜き取りでは突発の高さ異常を見逃す
工具の摩耗や部材ロットの切り替わりで起きる高さのずれは、短い区間だけ突発的に発生します。数十分に1回の抜き取りでは、その区間をすり抜けて後工程へ流れます。異常が見つかったときも、前回の測定までさかのぼって全数を再検査するか、まとめて廃棄するかの判断になります。全数で測っていれば、外れた個体だけを排出でき、手戻りの範囲を小さく抑えられます。
基準面を決めないと数値が比較できない
高さは絶対値ではなく、どこを基準にした差なのかで意味が変わります。定盤に置いて測る三次元測定機と、搬送中のワークをラインで測る場合とでは、そもそも基準が違います。ワーク自体が傾いていれば、同じ場所を測っても値が変わります。インライン化では「周囲の面から基準平面を作る」「対向ヘッドの相対高さで見る」といった、何を基準面にするかの設計が先に必要です。
しきい値がないと測れても判定できない
何µmの段差からNGとするかが決まっていなければ、数値が出ても運用が回りません。しきい値は後工程での干渉や機能への影響から逆算し、良品ロットの分布を実測して現状を把握したうえで置きます。この手順を踏まないと、過検出でラインが止まるか、見逃しで従来と変わらないかのどちらかになります。設備の導入とセットで設計する項目です。
インライン全数化を設計する4ステップ
センサを選ぶ前に、基準・タクト・環境・判定を決めます。
基準面を決める
ワーク周囲の平坦な面を基準平面として設定するか、対向ヘッドの相対高さで見るかを決めます。基準が決まれば、ワークの傾きの影響を抑えられます。
タクトに合わせる
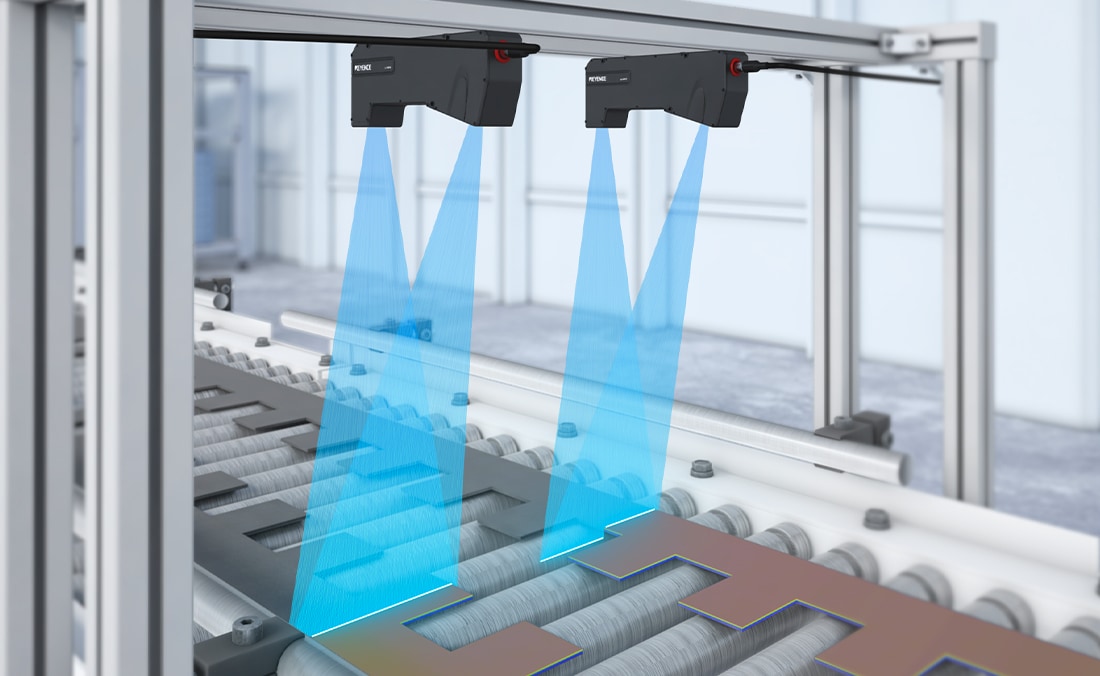
搬送を止めずに測れるかを確認します。位置決めを必要としない方式で、搬送しながら断面を取得できれば、既存のタクトを変えずに全数化できます。
環境変動を見込む
長時間の連続運転では周囲温度の変化が測定値の変動として現れます。基準面との相対値で見る構成にすると、環境変動の影響を受けにくくなります。
しきい値を決めて記録する
良品ロットの分布を実測してしきい値を置き、判定出力でNG品を排出する流れまで設計します。測定値を保存すれば、工程能力の把握と傾向管理にそのまま使えます。
高さ・段差検査の手段を全数化の観点で比べる
測定精度ではなく、全数で測れるか・基準が安定するかで並べます。
| 観点 | LJ-X8000シリーズ (3D断面プロファイル) |
点測定方式の変位センサ | 接触式ハイトゲージ | 三次元測定機 (オフライン) |
|---|---|---|---|---|
| 測定頻度 | ◎ 全数・連続 | ◎ 全数・連続 | × 抜き取り | × 抜き取り |
| 基準面の取り方 | ◎ 周囲の面を基準平面に設定できる | △ 基準点を別に取る必要がある | △ 定盤に置く前提 | ◎ 座標系を定義できる |
| ワークの傾きへの強さ | ◎ 位置補正機能で自動補正 | × 傾くと値が変わる | △ 置き方に依存 | ○ 補正できる |
| 複数点の同時取得 | ◎ 断面を一度に取得 | △ 点数分の台数が必要 | × 1点ずつ | ○ 測れるが時間がかかる |
| 段差・平坦度 | ◎ 面で捉え基準平面から算出 | △ 点の集合になる | △ 測定点が限られる | ○ 測れるがオフライン |
| タクトへの影響 | ◎ 搬送を止めない | ◎ 止めない | × 停止と段取りが要る | × ラインから外す |
| 温度ドリフトへの耐性 | ◎ 相対高さで見れば影響が小さい | △ 絶対値では影響を受ける | ○ 影響は小さい | ○ 恒温室が前提 |
| 判定根拠の記録 | ◎ 測定値・画像を保存し出力 | ○ 測定値の出力は可能 | × 手記録に依存 | ○ 記録は残るが件数が限られる |
全数化で効くのは基準面と位置補正
インライン化がうまくいかない原因の多くは、センサの分解能ではなく基準の不安定さにあります。LJ-X8000シリーズは、ワーク周囲の平坦な面を最小二乗法で平面に当てはめて基準平面に設定でき、そこからの相対高さで評価できます。あわせて全方向位置補正機能がワークの位置ズレや傾きを自動で補正します。断面を一度に取得するため複数点を同時に見られ、搬送を止めずに全数を測れます。しきい値はµm単位で設定でき、判定と記録まで同じ構成でつながります。
高さ・段差のインライン全数検査に対応する商品
断面形状を一度に取得し、基準面からの相対高さで判定できるインラインプロファイル測定器です。
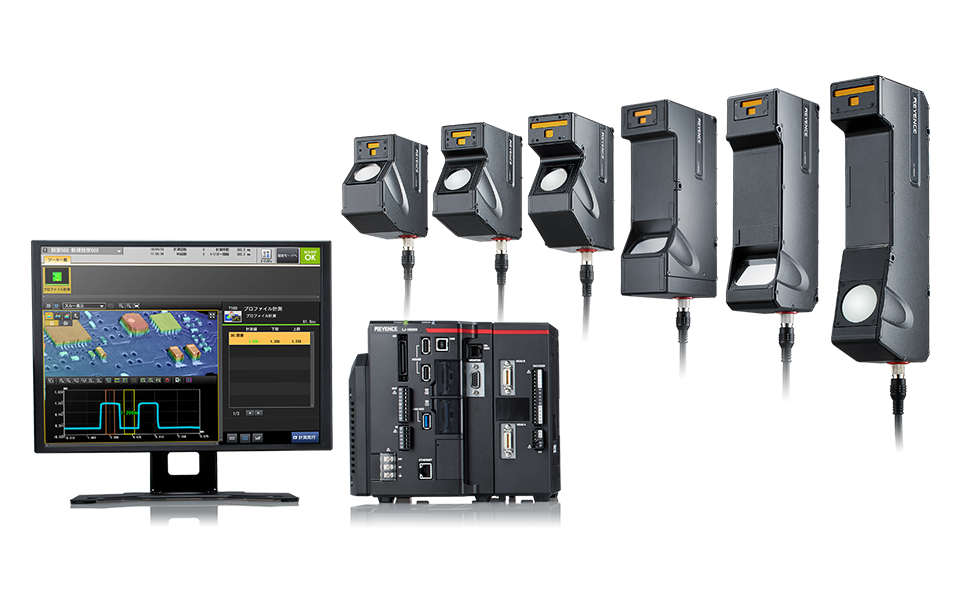
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・幅・角度といった指標を数値化します。ライン状のレーザを照射するだけで断面を一度に取得できるため、複数点の高さを1回の撮像で同時に測定できます。取得した高さデータからは、ワーク周囲の平坦な面を最小二乗法で平面に当てはめ、基準平面として設定できます。その基準平面からの相対高さで評価すれば、対象の置かれ方や周囲温度の変化に左右されにくい構成にできます。
高さ画像は表面の印字や模様、色の影響をほとんど受けないため、外観がばらついても同じ基準で判定を続けられます。光沢金属で発生する多重反射・乱反射には迷光抑制機能が働きます。全方向位置補正機能により位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など約30種のプロファイル計測ツールから選ぶだけで検査を設定でき、判定出力によるNG品の排出、FTPサーバ機能を使った測定値・画像の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
抜き取りから全数へ移した活用例
従来は抜き取りだった検査を、高さデータでインライン全数に置き換えています。
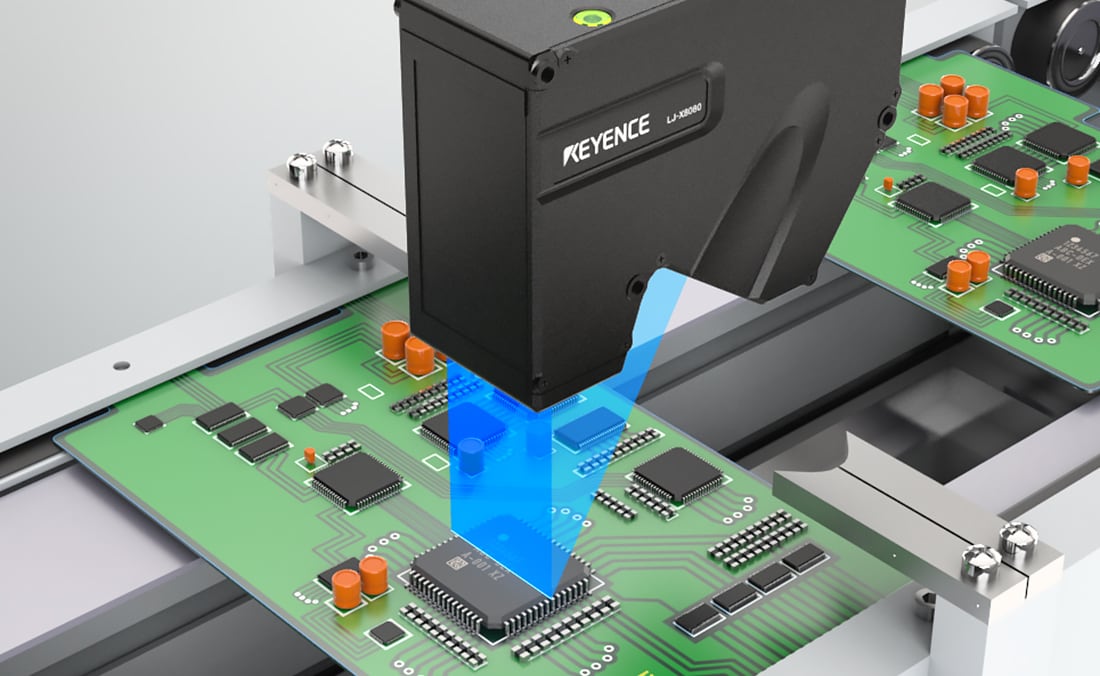
基板実装部品の高さ検査
基板に実装した部品の高さを検査します。周囲の基板面を基準にできるため、ワークの置かれ方に左右されずに相対高さで判定できます。
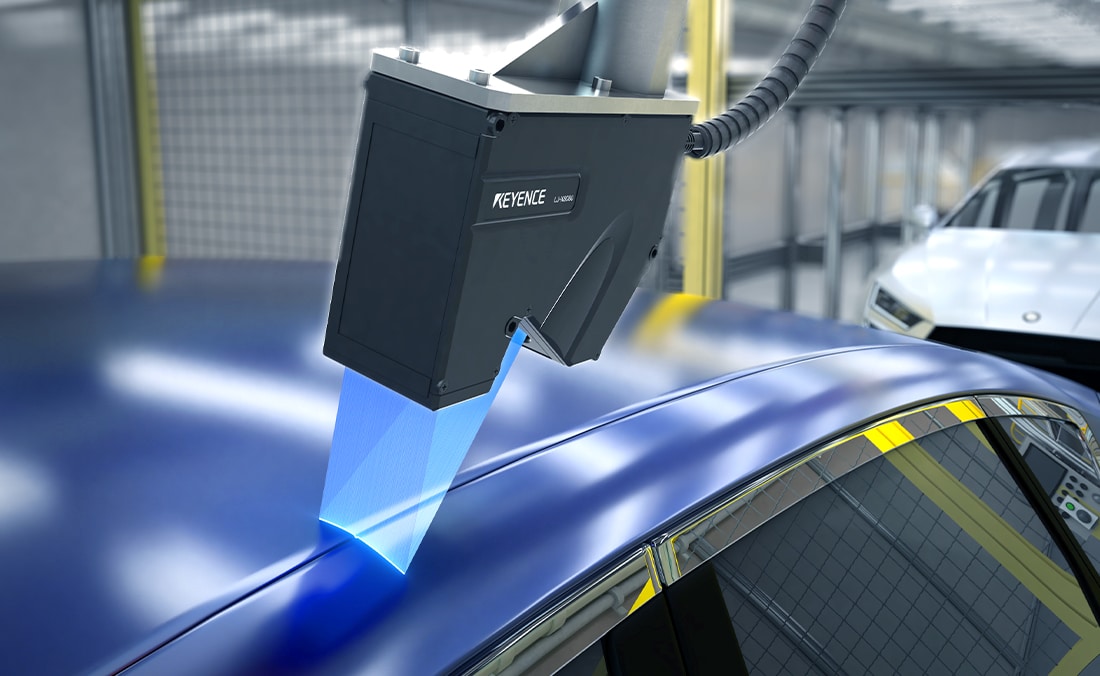
車両組付け時の隙間・段差測定
組付け部の隙間と段差を同時に測定します。大きな高低差のある対象でも安定して撮像でき、段差の管理をインラインで行えます。
プレス後の潰れ・割れ検査
潰れや割れの有無を従来は重量のばらつきで間接的に判断していた工程を、高さ画像による全数の形状検査に置き換えた例です。全数化の効果が分かりやすく出る例です。
高さ・段差のインライン全数検査に関するよくあるご質問
- オフラインの検査をインラインに移すとき、最初に決めることは何ですか?
- 基準面です。高さは基準からの差でしか意味を持ちません。ワーク周囲の平坦な面を基準平面に設定するのか、対向ヘッドの相対高さで見るのかを先に決めると、以降の設計が固まります。
- ワークが傾いていても同じ値になりますか?
- なります。全方向位置補正機能が位置ズレや傾きを認識して自動補正します。さらに、周囲の平坦な面を最小二乗法で当てはめた基準平面に対する相対高さで評価すれば、置かれ方の影響をほぼ受けずに判定できます。
- 長時間運転すると値がずれてきませんか?
- 周囲温度の変化は測定値の変動として現れます。絶対値ではなく基準面との相対高さで判定する構成にしておくと、環境変動の影響を受けにくくなります。
- 複数点の高さを一度に測れますか?
- 測れます。ライン状のレーザで断面を一度に取得するため、視野内の複数点を1回の撮像で同時に測定できます。点測定のセンサを並べる必要がありません。
- しきい値はどう決めればよいですか?
- 後工程での干渉や機能への影響から必要な水準を逆算したうえで、良品ロットの分布を実測して現状を把握します。不具合品と差が出る水準に置くと、過検出と見逃しの両方を抑えられます。
- 基準平面はどうやって作るのですか?
- ワーク周囲の平坦な面を範囲として指定すると、その範囲の高さデータを最小二乗法で平面に当てはめ、基準平面として設定できます。標準機能として使えるため、追加のソフトを用意する必要はありません。以降はこの平面からの相対高さで判定するので、ワークの置かれ方や周囲温度の変化があっても同じ基準で評価できます。
- 測定値を工程管理に使えますか?
- 使えます。測定値と画像をFTPサーバ機能で保存でき、工程能力の把握や傾向管理にそのまま使えます。判定出力でNG品を排出しながら記録を残せます。
高さ検査、抜き取りから全数へ移しませんか
対象物と現在の検査方法をお伺いすれば、基準面とタクトを含めた構成をご提案します。カタログまたはお問い合わせフォームからご相談ください。