


レールの摩耗を測らないと起きる3つのこと
直動ガイドは設備の位置決め精度そのものを支える部品です。
加工精度の低下が製品側の不良として出る
転走面が摩耗すると、転動体との接触状態が変わり、わずかなガタが生じます。ガタは軸の位置決め誤差になり、加工寸法のばらつきや面粗さの悪化として製品側に現れます。設備そのものは動いているため、原因がレールにあると気づくまでに時間がかかります。製品側の不良傾向から遡るのではなく、レール側の状態を数値で持っていれば、切り分けが早くなります。
交換時期が突発的な停止で決まってしまう
摩耗は少しずつ進むため、点検で「まだ使える」と判断され続けます。そして異音や動作不良が出た時点で、生産を止めて交換することになります。計画外の停止は、交換作業そのものよりもラインを止める損失が大きくなります。摩耗量の推移が数値で残っていれば、計画停止のタイミングに合わせて交換できます。
点検が定性的で担当者ごとに判断が変わる
レールの点検は、目視での傷の確認、手で動かしたときの感触、すきまゲージによる確認といった方法が中心になりがちです。いずれも担当者の経験に依存し、記録として残しても比較が難しくなります。転走面の断面形状のように、同じ条件で繰り返し取得できる数値であれば、前回との差分として劣化を評価できます。
レールの摩耗を予知保全に使う4ステップ
測る場所と条件を固定することが、推移を追ううえで最も重要です。
測定位置と姿勢を固定する
レールのどの位置を、どの向きから測るかを決めて治具化します。測る位置が毎回変わると、摩耗による変化と測定位置の違いを区別できなくなります。
転走面の断面形状を取得する
ライン状のレーザを断面方向に当て、転走面を含む形状をプロファイルとして取得します。摩耗は特定の位置に偏って進むため、点ではなく断面で見ることで進み方の傾向まで分かります。
初期形状との差分を摩耗量にする
初期に取得した断面を基準として、現在の断面との差を求めます。転走面の落ち込み量が摩耗量になります。長手方向の複数位置で断面を取れば、摩耗の偏りも把握できます。
推移を残して交換時期を計画する
測定日と稼働時間を添えて摩耗量を記録し、推移として蓄積します。劣化速度が見えれば、管理値に到達する時期を予測でき、計画停止に合わせた交換ができます。
レールの状態を把握する方法の比較
同じ条件で繰り返し取得でき、推移として残せるかで整理します。
| 観点 | 光切断方式 (LJ-X8000シリーズ) |
三角測距方式 (LK-G5000シリーズ) |
目視・すきまゲージ |
|---|---|---|---|
| 転走面の断面形状 | ◎ 断面をそのまま取得 | △ 点の集合として取得 | × 把握できない |
| 摩耗量(µm)の定量 | ◎ 初期形状との差分で算出 | ◎ 定点の変位で算出 | × 定量できない |
| 長手方向の変化 | ◎ 複数断面で比較 | ○ 走査して評価 | △ 定盤や直定規が要る |
| 対象への接触 | ◎ 非接触 | ◎ 非接触 | × ゲージは接触する |
| 狭い設置スペースへの対応 | ○ ヘッドの向きを工夫して設置 | ○ 離れた位置から設置できる | ◎ 制約が少ない |
| 金属光沢面への対応 | ◎ 迷光抑制機能で安定 | ◎ 光量自動制御機能で安定 | △ 見え方に依存 |
| 担当者によるばらつき | ◎ 生じにくい | ◎ 生じにくい | × 判断が分かれる |
| 推移としての記録 | ◎ 形状ごと保存できる | ◎ 測定値を保存できる | △ 所見として残る |
摩耗は点ではなく断面で見る
転走面の摩耗は、面全体が均一に減るのではなく、転動体が当たる位置に偏って進みます。1点の高さだけを追っていると、当てた位置が少しずれただけで値が変わり、摩耗の進み方を見誤ります。断面をまるごと取得できる方式であれば、どこがどれだけ落ちているかを形状として残せるため、前回と同じ条件で比較できます。設置スペースが限られる場所では、変位計で定点の摩耗量を追う構成も有効です。
レールの断面形状測定に対応する商品
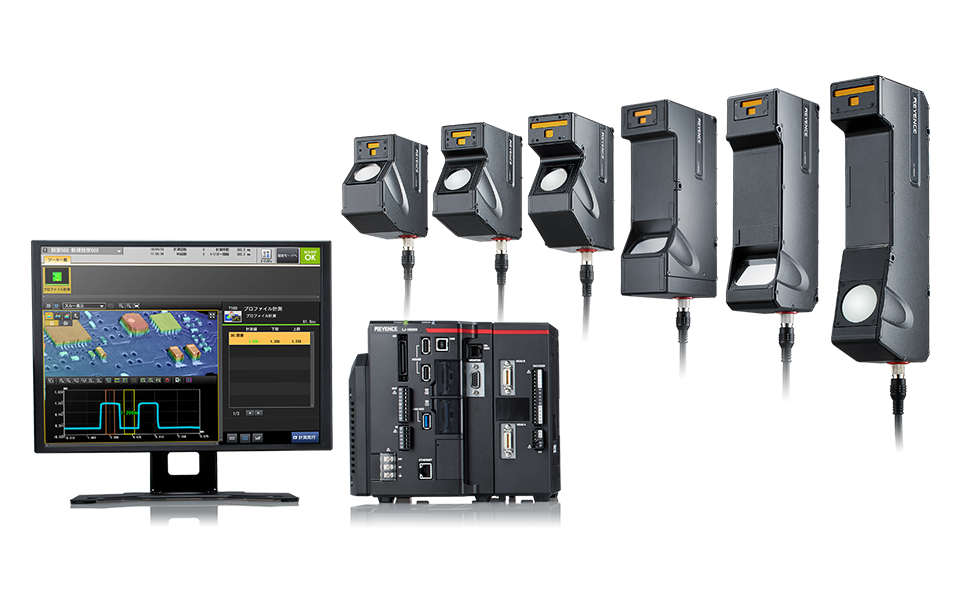
ライン状のレーザを当てるだけで転走面の断面をそのまま取得する、インラインプロファイル測定器です。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
光切断方式を採用した超高精細インラインプロファイル測定器です。3200 point/profileの超高精細測定により、転走面のわずかな落ち込みや角部のだれまで断面形状として表現でき、段差・高さ・角度・R形状といった指標を同時に数値化できます。ライン状のレーザを照射するだけで断面を取得できるため、レールを分解したり接触子を当てたりすることなく、設置したまま形状を残せます。研削仕上げの金属光沢面で問題になる多重反射・乱反射は、迷光抑制機能で抑えられます。シングルショットHDR機能により、反射条件が場所によって変わっても1回の撮像で全体を捉えられます。全方向位置補正機能により、測定のたびにヘッドとレールの相対位置がわずかにずれても、形状を比較できる形に補正できます。多彩なプロファイル計測ツールから選ぶだけで測定項目を設定でき、FTPサーバ(ネットワーク対応HDD等)へ画像と測定値を出力して保存すれば、点検ごとの推移管理に使えます。
LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・計測ツールをまとめたカタログを無料でダウンロードできます。
設備部品の摩耗・ズレ測定例
レールや金型など、設備側の摩耗やズレを数値で管理している例をご紹介します。
天井搬送レールのズレ検査
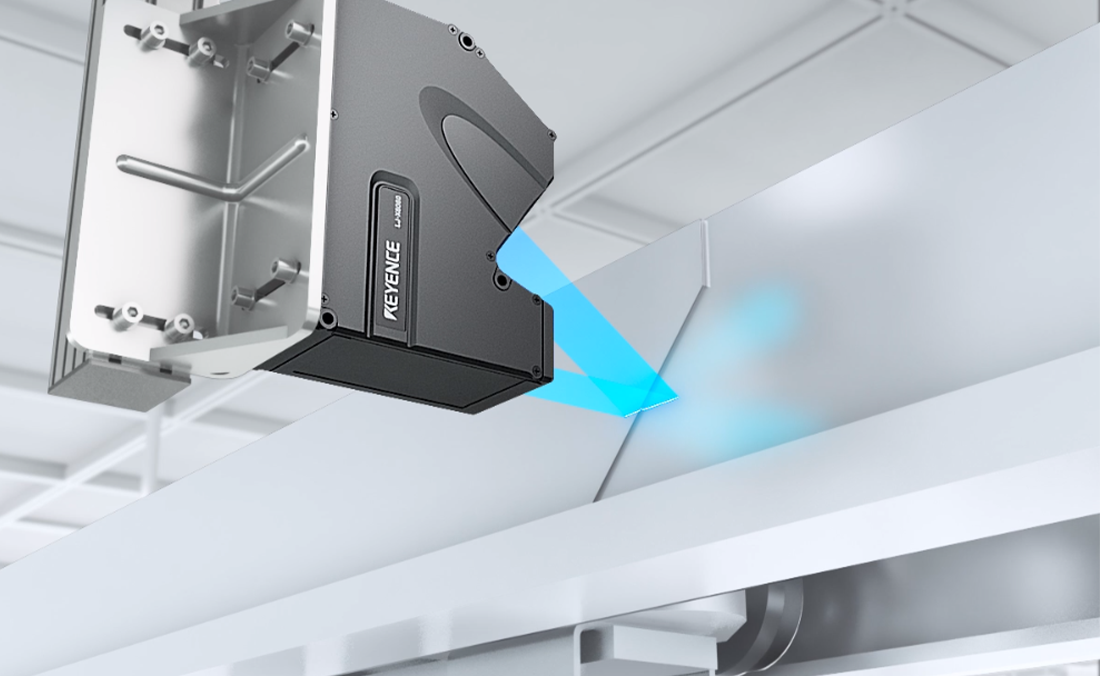
天井搬送(OHT)用レールの経時的なズレ量を非接触で検査します。定期的にチェックすることで、搬送途中の落下・破損といったトラブルを低減できます(LJ-X8000シリーズ)。
フィードバーのガタ・摩耗測定
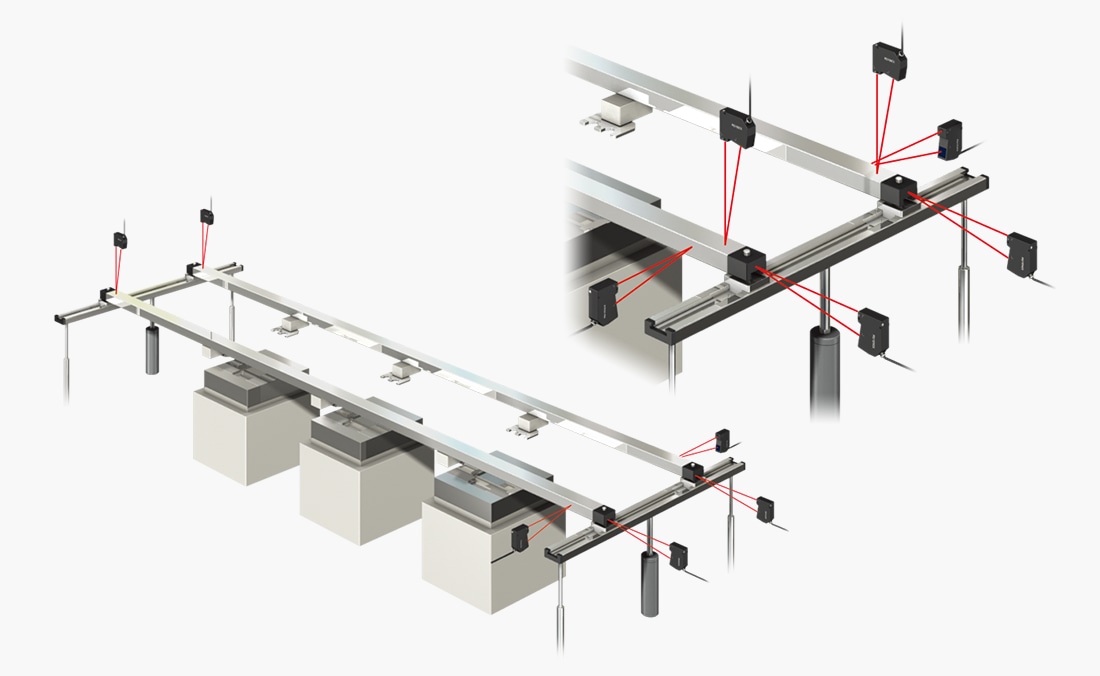
フィードバーやレールの摩耗・ガタを非接触で測定します。数値で残すことで、設備の更新時期を勘ではなく実測にもとづいて判断できます(LK-G5000シリーズ)。
金型の摩耗量測定
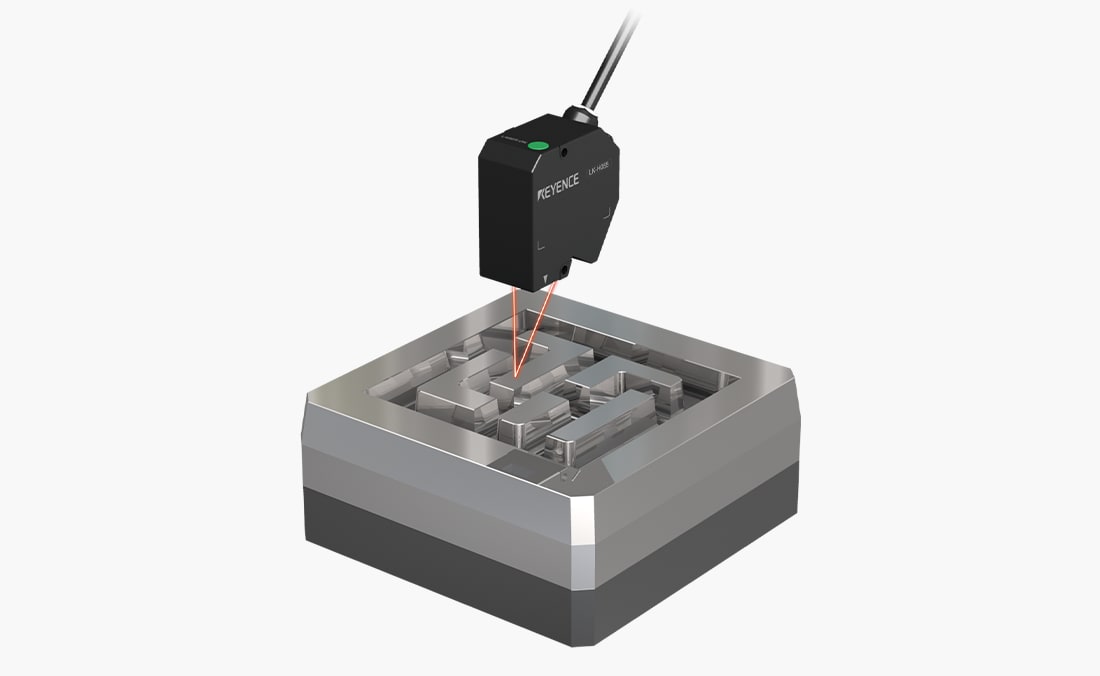
金型の摩耗を測定し、メンテナンス頻度を最適化します。設定が簡単で、測定者によるばらつきを抑えられる点も保全業務に向いています(LK-G5000シリーズ)。
ガイドレールの摩耗測定に関するよくあるご質問
- 対象は直動ガイドのレールですか、鉄道のレールですか?
- 本ページは生産設備に使われる直動ガイド(リニアガイド)のレールを対象にしています。転走面の摩耗と長手方向の摩耗の偏りを、設備保全の観点から定量する方法を解説しています。
- 摩耗量はどのように求めますか?
- 初期状態で取得した転走面の断面形状を基準とし、点検時に取得した断面との差を求めます。転走面の落ち込み量が摩耗量になります。測定位置と姿勢を治具で固定しておくことが前提です。
- レールを設備から外す必要はありますか?
- 非接触で上から断面を取得するため、外す必要はありません。ヘッドを向けられる位置に測定治具を用意できれば、設置したままの状態で形状を残せます。
- 長手方向の摩耗の偏りも測れますか?
- 長手方向の複数位置で断面を取得すれば、位置ごとの摩耗量を比較できます。真直度として評価する場合は、走査に使う軸の精度を含めた構成をご提案します。
- 研削面の光沢があっても測れますか?
- 迷光抑制機能により、金属光沢面での多重反射の影響を抑えられます。反射条件が場所によって変わる場合も、シングルショットHDR機能により1回の撮像で全体を捉えられます。
- 点検の頻度はどのくらいが目安ですか?
- 設備の稼働条件によって摩耗の進み方は大きく変わるため、まずは定期点検のタイミングで測定して推移を蓄積することをおすすめします。劣化速度が見えた段階で、管理値と点検間隔を決めます。
レールの摩耗管理、ご相談ください
レールの断面形状と設置スペースをお伺いし、測定方式と治具構成をご提案します。カタログまたはお問い合わせフォームからご相談ください。