


組立後の振れを見ないと起きる3つのこと
単品では公差内でも、組み上がったモータの振れは部品公差の積み上がりで決まります。
NVH不良が完成検査まで見つからない
シャフトの曲がり、ロータコアの偏心、ベアリング圧入時の傾きは、単品検査ではそれぞれ公差内に収まっていても、組み上がると一方向に積み上がることがあります。積み上がった振れは回転時の不釣り合いとして働き、騒音と振動(NVH)になって表れます。完成後の音振検査で初めて弾かれると、分解して原因部品を切り分ける工数が発生し、ロット全体の再検査に広がることもあります。組立直後に振れ量を数値で持っておけば、どの工程で積み上がったのかを後から追えます。
高回転化で許容できる振れ量が小さくなった
駆動モータの回転数は上がり続けており、同じ振れ量でも回転数が上がるほど不釣り合いによる力は大きくなります。従来の設計で問題にならなかった振れが、高回転域では無視できない振動源になります。許容量が小さくなるほど、測定そのものに求められる分解能と再現性も上がります。ダイヤルゲージを当てて手で回す方法では、測定者による当て方の差がそのまま判定のばらつきになります。
抜き取りでは突発的な曲がりを取りこぼす
振れは連続的に悪化するとは限りません。搬送時の打ち当てや圧入時の芯ずれのように、単発で発生する要因があります。抜き取り検査は平均的な傾向をつかむには有効ですが、単発の異常はサンプルに当たらなければ流出します。全数で測るには、対象を止めずに測れること、タクトの中で測り切れることが前提になります。接触式の測定はここで壁になります。
組立後に振れを全数管理する4ステップ
測る場所と回す条件を先に決めてから、測定器の構成を決めます。
測定断面と支持基準を決める
シャフトのどの断面を、どの基準で支持して回すかを決めます。基準が変わると振れ値も変わるため、図面のデータムと現場の支持方法を合わせておくことが出発点になります。
回転させながら変位を取る
対象を回しながら、非接触で表面までの距離を連続して取得します。サンプリング周波数が高く1回転あたりの取得点数が多ければ、局所的な打痕や曲がりも波形として残ります。
1回転の最大-最小で振れ量を出す
取得した波形の1回転分から最大値と最小値の差を求め、振れ量(TIR)として判定します。シャフトは円周振れ(半径方向)、ロータ端面の面振れは円周振れ(軸方向)にあたり、端面は軸方向に向けたヘッドで管理できます。
工程ごとの傾向として蓄積する
判定の合否だけでなく測定値を残し、圧入・締結・着磁の各工程と突き合わせます。振れが増える工程が特定できれば、NVH不良になる前に設備側を手当てできます。
モータ軸・ロータの振れ測定方式の比較
回転させたまま全数で測れるか、組立後のワークに設置できるかを中心に整理します。
| 観点 | 反射型・三角測距方式 (LK-G5000シリーズ) |
透過光学式 (LS-9000シリーズ) |
ダイヤルゲージ(接触) |
|---|---|---|---|
| シャフトの径方向振れ | ◎ 回転させて連続測定 | ◎ 遮光位置から連続測定 | ○ 手回しで測定 |
| ロータ端面の面振れ | ◎ 軸方向から測定できる(ハウジング組付け前) | × 対象を挟む構成では不可 | ○ 測定できる |
| 高回転での測定 | ◎ 最速392 kHzで追従 | ◎ 16,000回/秒で追従 | × 低速で回す必要がある |
| 対象への接触 | ◎ 非接触 | ◎ 非接触 | × 接触する |
| 組立後のワークへの適用 | ◎ 片側から設置できる | △ 投受光の間に通す必要がある | ○ 当てられれば可 |
| インライン全数検査 | ◎ 全数に対応 | ◎ 全数に対応 | × 抜き取りが前提 |
| 測定者によるばらつき | ◎ 生じにくい | ◎ 生じにくい | × 当て方で変わる |
| 測定値の記録 | ◎ 保存・出力が可能 | ◎ 保存・出力が可能 | × 手記録に依存 |
組立後のモータには片側から測れる方式が向く
組み上がったモータは、シャフトの一部しか外に出ていないことが多く、対象を挟む構成は取りにくくなります。片側からヘッドを向けるだけで測れる反射型のレーザ変位計であれば、外に出ているシャフトの振れを組立後に測れ、ハウジングに組み付ける前のロータ組立体なら端面の面振れも同じ構成で測れます。単品のシャフトを工程内で流しながら測る場合は、遮光位置から外径と振れを同時に取れる透過光学式(LS-9000シリーズ)が向きます。
モータ軸・ロータの振れ測定に対応する商品
回転する対象の変位を高速サンプリングで捉え、片側からの設置で振れを数値化するレーザ変位計です。
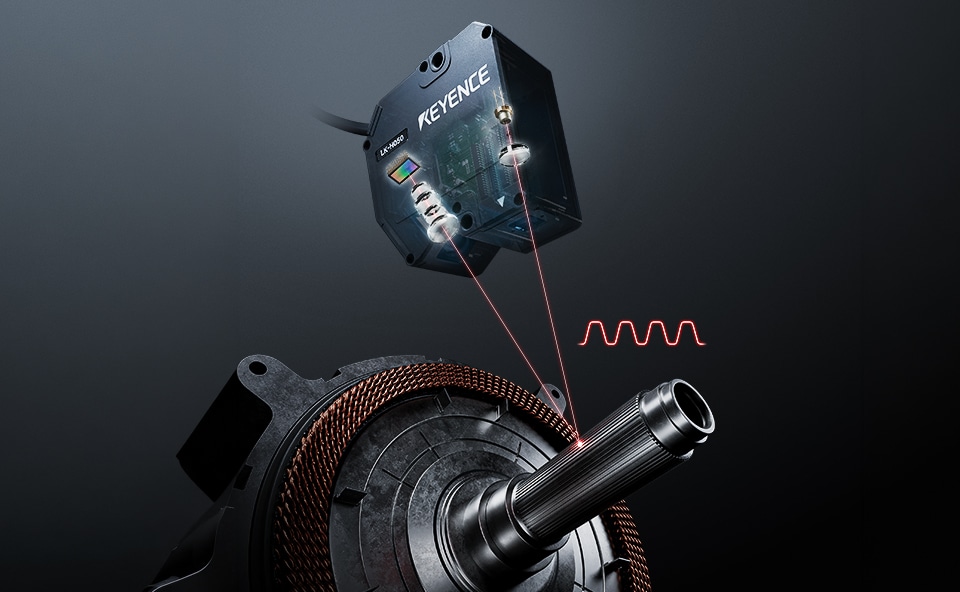
超高速・高精度レーザ変位計
LK-G5000シリーズ
信頼と実績の三角測距方式を採用した超高速・高精度レーザ変位計です。最速392 kHzの超高速サンプリングにより、高回転で回るシャフトやロータの表面変位を1回転あたり高密度に取得でき、局所的な曲がりや打痕も波形として残せます。対象物の表面状態や設置距離に応じて選べる20種類以上の専用センサヘッドを用意し、モータ部品の加工面の状態に合わせて適したタイプを選択できます。光量自動制御機能により、同じシャフトの中で反射条件が変わっても測定値が安定します。1台のコントローラで複数ヘッドを制御でき、径方向と軸方向にヘッドを配置すれば、シャフトの振れとロータ端面の面振れを同時に管理できます。コントローラで1回転分の最大-最小を求めれば、振れ量をそのまま判定値として出力できます。相互干渉防止機能により複数ヘッドを近接させても影響を受けにくく、データストレージ機能で測定値を保存して工程ごとの傾向管理に使えます。
LK-G5000シリーズの詳細資料を入手する
測定範囲・ヘッドバリエーション・システム構成をまとめたカタログを無料でダウンロードできます。
モータ・回転体の振れ測定例
モータ部品の工程ごとに、実際の振れ測定の例をご紹介します。
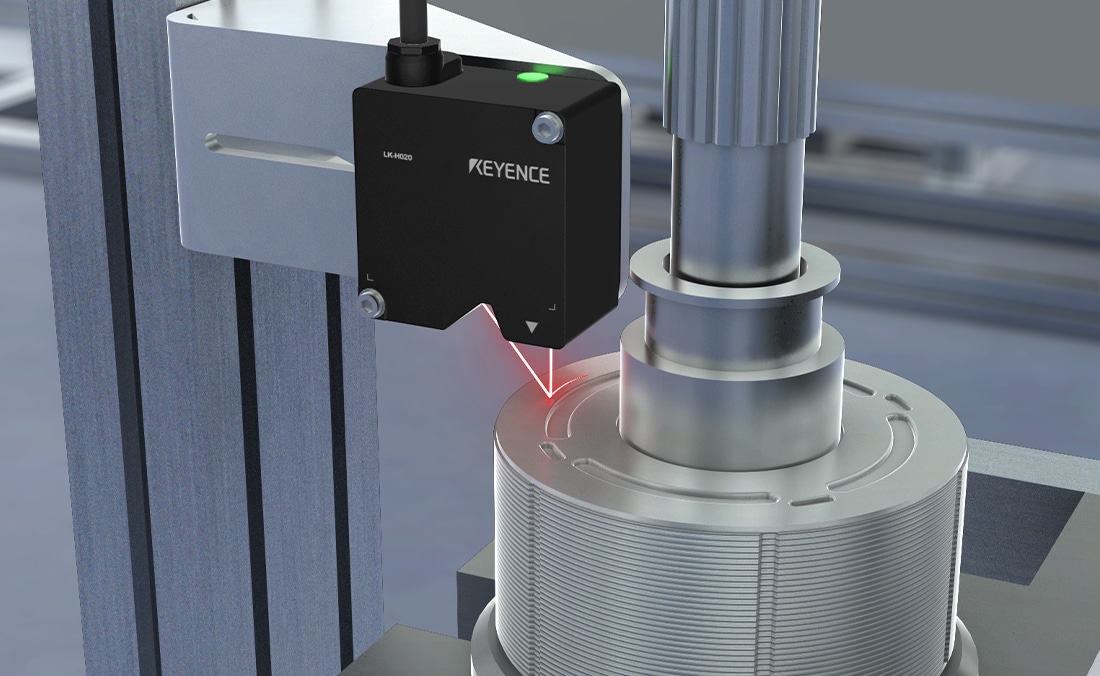
シャフト圧入後のロータ振れ測定
シャフトを圧入したロータを回転させ、コア端面の面振れを軸方向から非接触で測定します。1回転分の最大-最小をそのまま振れ量として判定でき、圧入による傾きを組立直後に捉えられます(LK-G5000シリーズ)。
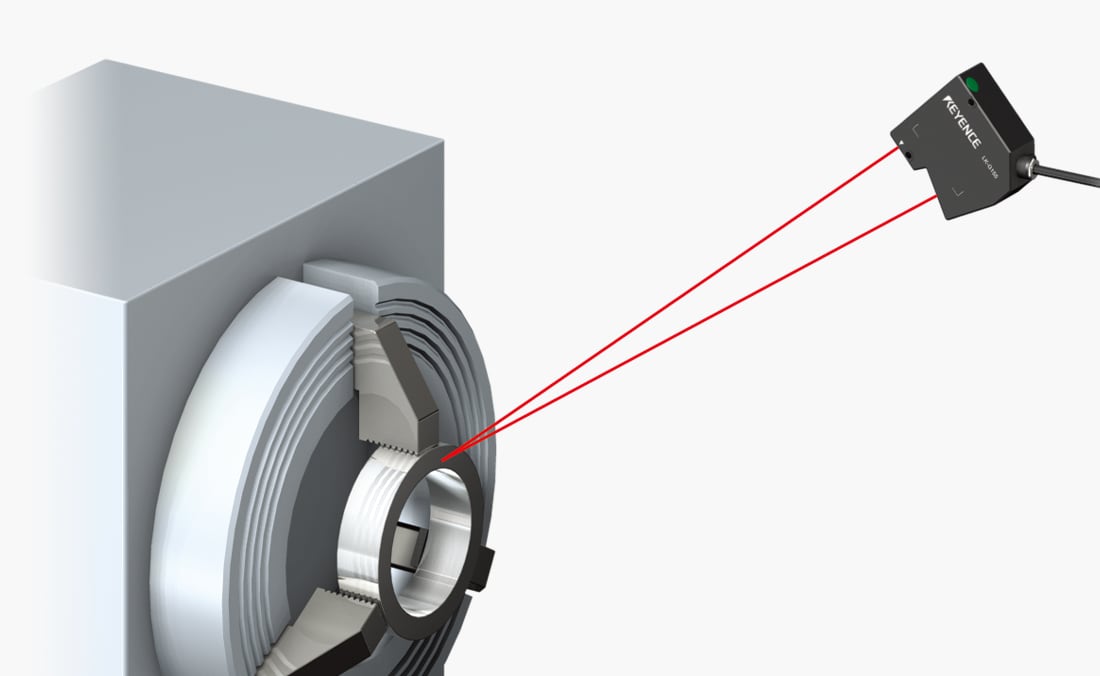
加工前のチャック把持不良検知
チャックに把持したワークを回転させ、端面の振れを非接触で測定します。噛み込みや傾きによるチャックミスを加工前にその場で見つけられ、加工後の手戻りを防いで歩留まりの向上につながります(LK-G3000シリーズ)。
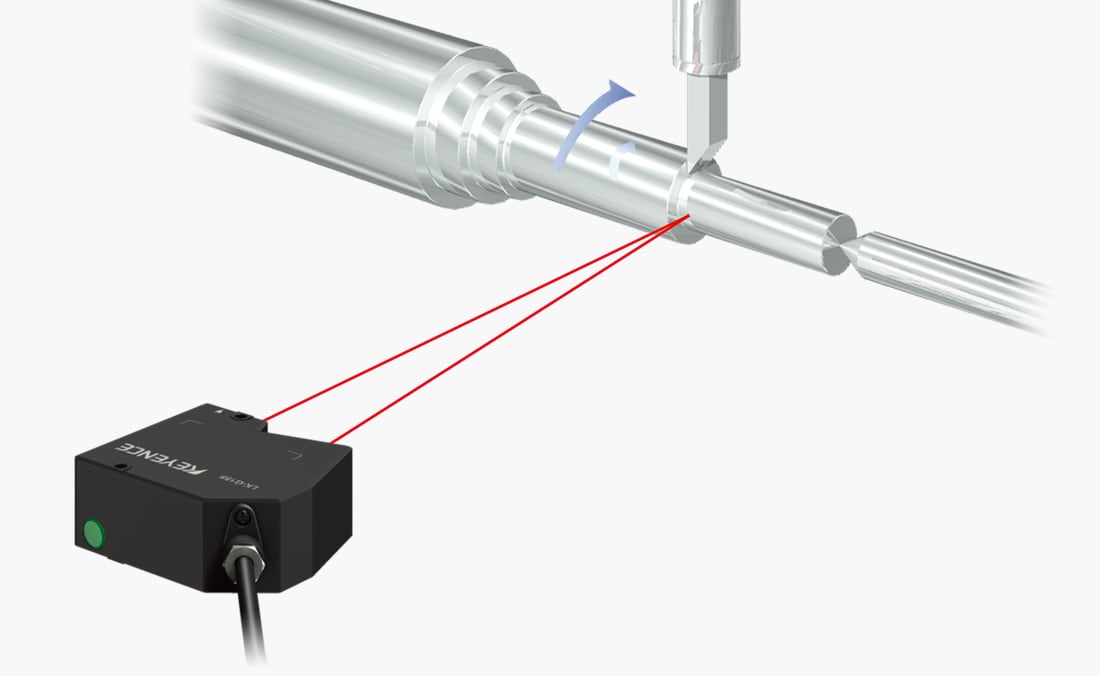
シャフトの振れ測定
回転させたシャフトの外周を非接触で測定し、径方向の振れを定量化します。ダイヤルゲージと違って当て方による値のばらつきが生じにくく、研削面や黒染め面のシャフトにも対応します(LK-G3000シリーズ)。
EV用モータのロータ振れ測定
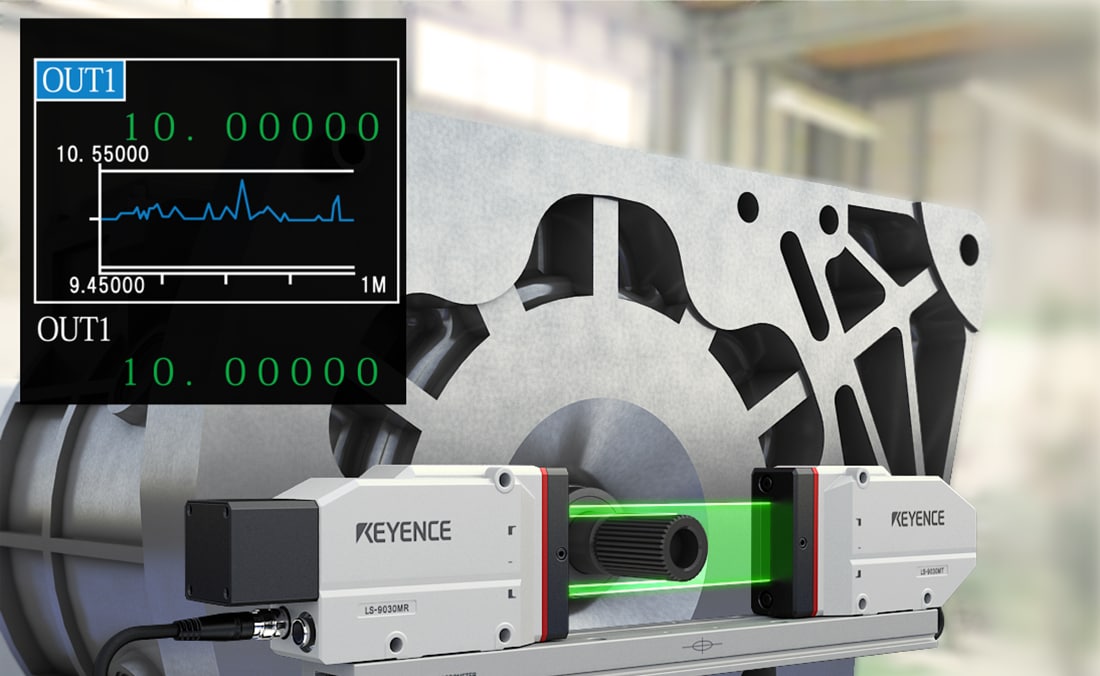
ロータコアの偏心状態を非接触で測定します。16,000回/秒のサンプリングにより、測定者によるばらつきを抑えて振れ量を定量できます(LS-9000シリーズ)。
モータ軸・ロータの振れ測定に関するよくあるご質問
- 振れ(TIR)はどのように求めますか?
- 対象を1回転させながら表面までの距離を連続して取得し、その1回転分の最大値と最小値の差を振れ量とします。サンプリング周波数が高く1回転あたりの取得点数が多いほど、局所的な凹凸も捉えやすくなります。
- 組み上がったモータでも測れますか?
- 片側からヘッドを向けるだけで測れる反射型のレーザ変位計であれば、外に出ているシャフト部に対して設置できます。ロータ端面の面振れは、ハウジングに組み付ける前の段階で、軸方向にヘッドを向けて管理します。
- ダイヤルゲージでの測定と何が違いますか?
- 接触式は対象を止めるか低速で回す必要があり、当て方によって値が変わります。非接触方式は回転させたまま測定でき、測定者によるばらつきを抑えられます。測定値をそのまま保存できる点も異なります。
- 径方向の振れと端面の面振れを両方管理できますか?
- できます。1台のコントローラで複数ヘッドを制御できるため、径方向と軸方向にヘッドを配置すれば、同じタイミングで両方を取得できます。相互干渉防止機能により、ヘッドを近接させても影響を受けにくくなります。
- 表面が黒染めや研削面でも測れますか?
- 対象物の表面状態に応じて選べるヘッドを用意しており、光量自動制御機能により反射条件が変わっても測定値が安定します。同じシャフト上で表面状態が変わる場合も同じ構成で測定できます。
- 測定値を工程改善に使うにはどうしますか?
- 合否判定だけでなく測定値を残し、圧入・締結・着磁といった工程と突き合わせます。データストレージ機能で保存した値を工程ごとに比較すれば、振れが積み上がっている工程を特定できます。
モータの振れ、組立後に全数で見ませんか
モータの構造と管理したい振れの種類をお伺いすれば、適したヘッド構成と設置方法をご提案します。カタログまたはお問い合わせフォームからご相談ください。