


圧入量・カシメ高さを定量できないと起きる3つの課題
圧入・カシメ・組付の良否は最終寸法に現れますが、従来の管理手段はいずれも寸法ばらつきの取りこぼしを抱えています。
荷重管理だけでは最終寸法を確認できない
圧入やカシメは荷重-ストローク波形で管理されがちですが、荷重が規定内でも部品公差や座面のばらつきで、圧入残り高さやカシメつぶれ量が目標からずれることがあります。荷重は「押し込む力」の記録であって、出来上がった寸法そのものではありません。最終高さ・段差を直接測っていないと、後工程での嵌合不良や組付段差を検知できず、手戻りや市場流出のリスクが残ります。
破壊断面観察・抜き取りでは全数を確認できない
カシメ・圧着の品質は顕微鏡での圧着断面観察が確実ですが、切断を伴う破壊検査で全数には適用できず、抜き取り頻度の間に不良が流出します。オフライン測定は結果が出るまで時間がかかり、工程へのフィードバックも遅れます。全数をインラインで押さえる寸法定量の手段がないと、ばらつきの兆候を早期に捉えられず、不良のロット単位の流出につながります。
接触式・目視では組付段差を安定検査できない
圧入残り高さや組付段差を接触式ハイトゲージや目視で見る現場もありますが、接触式はワークを傷つけるおそれがあり、測定点も点に限られます。目視は個人差と速度に限界があります。段差や突出量は面で捉えないと最大・最小を取りこぼし、微小な浮きやカシメの片つぶれを見逃します。搬送しながら断面形状で捉える手段がないと、組立ライン全数での定量管理が成立しません。
圧入・カシメ・組付の測定ポイント
圧入・カシメ・組付の各工程で最終寸法を測定し、全数判定とプレス条件へのフィードバックにつなげます。
圧入後の残り高さ・突出量測定
部品を圧入した直後に、座面からの残り高さや端子の突出量を非接触で測定。荷重管理では分からない最終寸法のばらつきを工程内で検知します。
カシメ後の高さ・段差測定
カシメ結合後のカシメ部高さやフランジの段差を断面形状で取得。つぶれ量の過不足や片つぶれを、断面プロファイルで定量します。
組付段差・隙間測定
部材を組み付けた後、合わせ面の段差や隙間を測定。ケースとカバーの浮きや傾きなど、嵌合の良否を全数で確認します。
全数判定・フィードバック
取得した寸法をインラインで良否判定し、規定外を排出。傾向をプレス・圧入条件へフィードバックし、不良の作り込みを未然に抑えます。
圧入量・カシメ高さ・組付段差の測定方式の比較
測定方式によって、全数インラインでの対応や、最終寸法・段差を面で捉えられるか、破壊を伴わずにその場で判定できるかなどに大きな差があります。
| 比較項目 | LJ-X8000シリーズ (非接触インライン/断面形状で寸法定量) |
オフライン破壊断面観察(顕微鏡) | 接触式ハイトゲージ | 荷重-ストローク管理(圧入プレス) |
|---|---|---|---|---|
| 全数・インライン対応 | ◎ 搬送しながら全数測定 | × 抜き取り・オフライン | △ 段取りが必要で低速 | ○ 全数記録が可能 |
| 非接触・ワークへの影響 | ◎ 非接触で影響なし | × 切断が必要 | × 接触・キズのおそれ | △ 加圧が前提 |
| 最終寸法(高さ/段差)の直接把握 | ◎ 高さ・段差を直接測定 | ○ 断面で確認可能 | △ 点での高さのみ | × 力の記録で寸法は不明 |
| 面での形状把握(段差・突出量) | ◎ 断面形状を面で取得 | △ 切断した1断面のみ | × 点測定で面は不可 | × 形状は取得不可 |
| カシメつぶれ量の定量 | ◎ 高さ・段差で定量 | ○ 断面で確認可能 | △ 高さは点で測定可、片つぶれは判定不可 | △ 荷重から間接推定 |
| 破壊の要否 | ○ 非破壊 | × 破壊が必要 | ○ 非破壊 | ○ 非破壊 |
| 判定速度・工程フィードバック | ○ その場で判定・排出 | × 結果まで時間を要する | △ 手動測定で遅い | ○ 即時に荷重監視 |
| 役割(得意領域) | 最終寸法の全数定量 | 原理検証・確証 | 静止対象の点測定 | 押し込み力の管理 |
LJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは断面形状を面で捉える非接触インライン測定で、圧入残り高さ・カシメつぶれ量・組付段差を全数で寸法定量します。破壊断面観察は原理検証やオフラインでの確認に、荷重監視は圧入の押し込み管理に強い一方、最終寸法のばらつきは残ります。両者を補完し、量産ラインの全数寸法検査を担うのが本シリーズです。
圧入量・カシメ高さの寸法定量に対応するLJ-X8000シリーズ
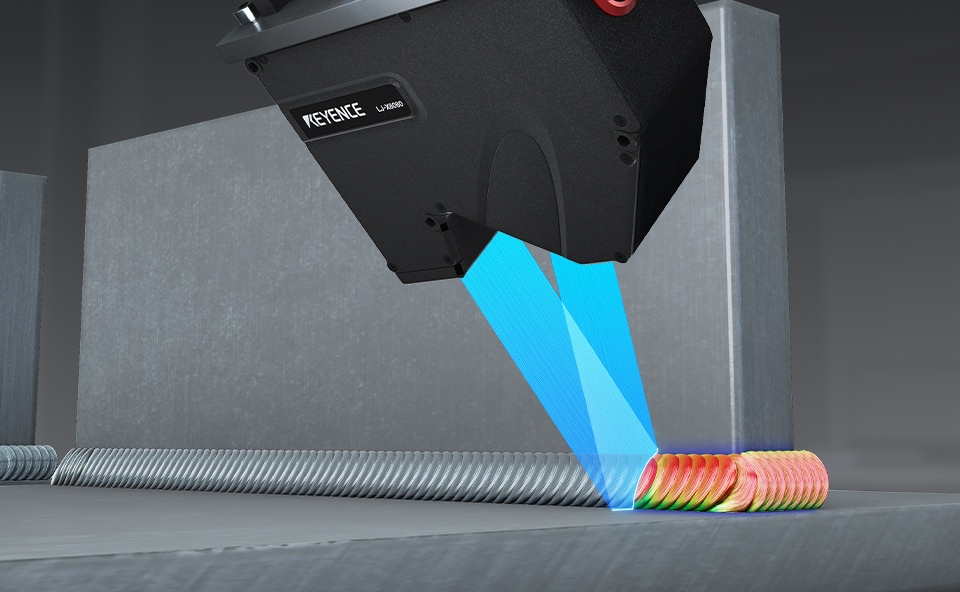
断面形状を面で捉える超高精細インラインプロファイル測定器。高さ・段差・突出量を約30種の計測ツールで定量できます。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
LJ-X8000シリーズは、対象物の断面形状を3200 pointの高さデータで表現する超高精細インラインプロファイル測定器です。シングルショットHDR機能を備えた超高感度CMOSと形状処理アルゴリズムにより、金属光沢や半透明のワークでも安定した形状を高速に取得します。段差・幅・断面積・角度など約30種の計測ツールから選ぶだけで、圧入残り高さ・カシメつぶれ量・組付段差・突出量を面で定量できます。プロファイルアライメント機能で搬送振動の影響を補正し、2ヘッド死角除去機能で死角を補完。最速16 kHzの高速プロファイル出力と最大4ヘッド接続で、ライン全数の寸法保証を実現します。精度と測定領域に応じて幅広いセンサヘッドをラインナップし、単点の高さ確認には超高速・高精度レーザ変位計 LK-G5000シリーズを補助的に併用できます。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・導入事例をまとめたカタログを無料でダウンロードできます。
圧入・カシメ・組付の寸法定量の活用例
マグネット圧入後高さ、芯線のカシメ形状、実装部品の高さなど、組立・プレス工程の全数検査で活用されています。
マグネット圧入後の高さ・外観検査
ロータコアにマグネットを挿入した後、マグネットの高さや、欠けが発生していないか検査します。微細な欠けも高さデータを用いた3D 検査のため、安定して外観検査ができます。
芯線のカシメ形状検査
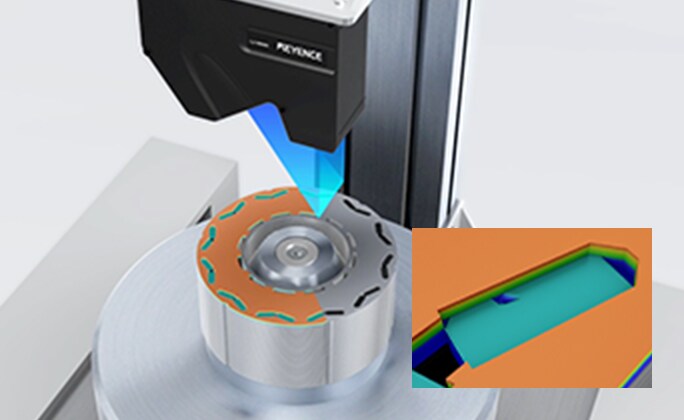
芯線に端子をかしめた際の断面形状を非接触で取得。光沢のある金属対象物でも安定して検査できます。また、非接触のため対象物の変形などもありません。
基板上の実装部品 高さ検査
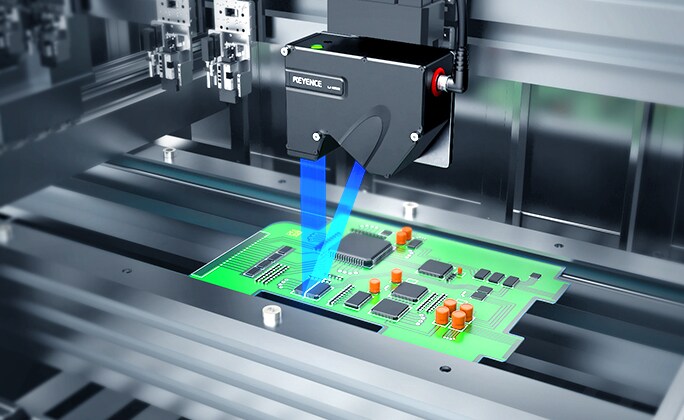
基板に実装・組付けした部品の高さを非接触で全数検査。プロファイルで高さと段差を同時に把握し、浮きや取り付け不良を検出します。
圧入量・カシメ高さの測定(LJ-X8000シリーズ)に関するよくあるご質問
- 圧入後の残り高さや突出量をインラインで測れますか?
- 測れます。LJ-X8000シリーズは断面形状を面で取得するため、圧入残り高さや端子の突出量を非接触・全数で定量できます。荷重管理では分からない最終寸法のばらつきを工程内で検知できます。
- カシメのつぶれ量や段差はどう測りますか?
- カシメ部の断面形状をプロファイルで取得し、カシメ部高さやフランジ段差を面で定量します。片つぶれや浮きも最大・最小の取りこぼしを抑え、全数で良否判定できます。
- 顕微鏡(マイクロスコープ)での圧着断面観察と何が違いますか?
- 顕微鏡(VHXシリーズ)の断面観察は切断を伴う破壊・オフライン検査で、原理検証や抜き取りでの確認に適します。LJ-X8000シリーズは非接触インラインで最終寸法を全数定量する役割で、両者は補完関係にあります。
- 荷重-ストローク管理があれば寸法測定は不要では?
- 荷重が規定内でも、部品公差や座面のばらつきで最終高さはずれます。最終寸法を直接測ることで見逃しを防げます。
- 搬送中の振動があっても安定して測れますか?
- 測れます。プロファイルアライメント機能で搬送振動によるプロファイルの位置ずれを補正します。2ヘッド死角除去機能で死角も補完し、走行中でも安定した形状測定が可能です。
- 単点の高さだけを手軽に確認したい場合は?
- 断面全体ではなく単点の高さ・段差・振れを確認したい場合は、超高速・高精度レーザ変位計 LK-G5000シリーズを補助的に併用できます。粗面測定タイプや微細測定タイプを対象に応じて選べます。
圧入量・カシメ高さ・組付段差の寸法定量、お気軽にご相談ください
対応ヘッド・計測ツール・導入事例はカタログまたはお問い合わせフォームからご確認いただけます。