


成形品だけを見ていると起きる3つのこと
プレスの品質は、機械・金型・材料の状態が重なって決まります。
不良が出てから原因を探すことになる
バリが増えた、寸法が振れた、という現象は成形品に現れます。しかし原因は、スライドの平行度の崩れ、ダイハイトのずれ、金型の摩耗、材料ロットの違いなど複数あります。機械側の挙動を数値で持っていなければ、金型をばらす、条件を振るといった手探りの切り分けになり、そのぶんラインが止まります。
金型の損傷が一気に大量の不良を生む
プレスは1ショットあたりの時間が短いため、金型に異常が起きると短時間で大量の不良ができます。パンチの欠け、カス上がり、かじりといった事象は、進行してから成形品に現れます。金型の状態と機械の挙動を監視していれば、成形品に出る前の段階で捉えられる可能性が高まります。
初品確認と量産管理がつながらない
初品では測定室で細かく測るのに、量産に入ると抜き取りの目視だけ、という運用は珍しくありません。初品で確認した項目のうち、どれを量産で追い続けるのかが決まっていないと、条件が少しずつずれても気づけません。初品から量産までを同じ測定項目でつなぐことが、工程を安定させる近道です。
プレス工程を管理する4ステップ
機械側と成形品側を分けて、それぞれ測る値を決めます。
プレス機の挙動を測る
スライドのストローク挙動、下死点位置、4隅の高さから求める平行度、振動を測ります。条件出しの段階で挙動を数値化しておくと、量産で変化したときに比較できます。
金型の状態を測る
ダイハイトと金型面の平坦度・摩耗量を定期的に測定します。摩耗の推移が分かれば、成形品に不良が出る前にメンテナンスや交換の時期を判断できます。
成形品の寸法と形状を測る
打ち抜き直後の寸法、バリ、反り、カシメの高さ、打痕を測ります。プレス直後に測れば、異常を早い段階で検知でき、不良の作り込みを最小限にできます。
初品から量産まで同じ項目でつなぐ
初品で確認した項目のうち、量産で追い続けるものを決めて全数または高頻度で測ります。機械側と成形品側の値を並べて残せば、変化の順序から原因を絞り込めます。
プレス工程で測る4つの対象
機械・金型・成形品それぞれについて、測る値と返す先を整理します。
| 観点 | ①プレス機の挙動 | ②金型の状態 | ③成形品の寸法 | ④成形品の形状・外観 |
|---|---|---|---|---|
| 測る値 | ストローク・下死点・スライド平行度・振動 | ダイハイト・金型面の平坦度・摩耗量 | 外径・穴径・幅・板厚 | バリ・反り・カシメ高さ・打痕 |
| 主な不良モード | 下死点のずれ・平行度の崩れ | 摩耗・欠け・かじり | 寸法外れ・ばらつき増加 | バリ過大・反り・潰れ・割れ |
| 適する測定方式 | レーザ変位計(高速サンプリング) | レーザ変位計・プロファイル測定器 | 投影画像測定・透過型寸法測定 | プロファイル測定器 |
| 測るタイミング | 条件出し・定期監視 | 定期メンテナンス時 | 打ち抜き直後 | 成形直後 |
| 全数管理のしやすさ | △ 常時監視として構成 | × 定期測定が現実的 | ◎ 高速測定で全数 | ◎ 形状取得で全数 |
| フィードバック先 | スライド調整・保全計画 | 金型メンテ・交換計画 | 材料・金型・条件 | 条件・金型メンテ |
| 初品確認との関係 | 条件出しの基準値にする | 初期形状を基準に保存 | 初品の測定項目を継続 | 限度見本を寸法に置き換える |
機械側の変化は、成形品より先に現れる
スライドの平行度やダイハイトの変化は、はじめのうちは成形品の公差内に収まり、不良として現れません。しかし数値としては動き始めています。機械側と成形品側の両方を記録しておくと、成形品が公差を外れる前に機械側の変化を捉えられ、対策の時間を確保できます。すべてを全数で測る必要はなく、機械側は常時監視または定期、成形品側は全数、という組み合わせが現実的です。
プレス機の挙動測定に対応する商品
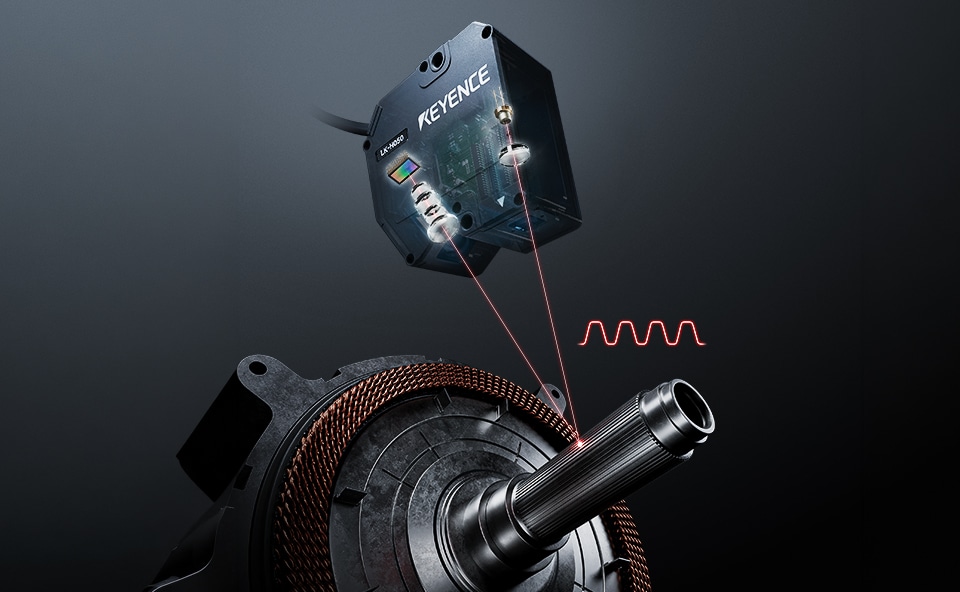
高速で動くスライドの変位を高速サンプリングで捉え、下死点と平行度を数値化できるレーザ変位計です。
超高速・高精度レーザ変位計
LK-G5000シリーズ
信頼と実績の三角測距方式を採用した超高速・高精度レーザ変位計です。最速392 kHzの超高速サンプリングにより、高速で上下するスライドの挙動を波形として取得でき、下死点付近のわずかな変化も捉えやすくなります。設置距離に応じたセンサヘッドを選べば、プレス機の構造物を避けた位置から測定でき、金型まわりの限られたスペースにも設置できます。対象物の表面状態に応じて選べる20種類以上のセンサヘッドを用意し、光量自動制御機能により油や加工面の反射条件が変わっても測定値が安定しやすくなります。ヘッド増設ユニットでスライドの4隅にヘッドを配置し、演算機能(平坦度測定:MAX−MIN)で4点の高さの差を求めれば、スライドの平行度として管理できます。相互干渉防止機能により複数ヘッドを近接設置しても影響を受けにくくなります。データストレージ機能で挙動の波形を保存できるため、条件出し時の基準値と量産時の値を比較でき、保全計画の判断材料として使えます。
LK-G5000シリーズの詳細資料を入手する
測定範囲・ヘッドバリエーション・システム構成をまとめたカタログを無料でダウンロードできます。
プレス工程での測定例
機械の挙動から金型、成形品まで、実際に測られている例をご紹介します。
プレスの挙動解析
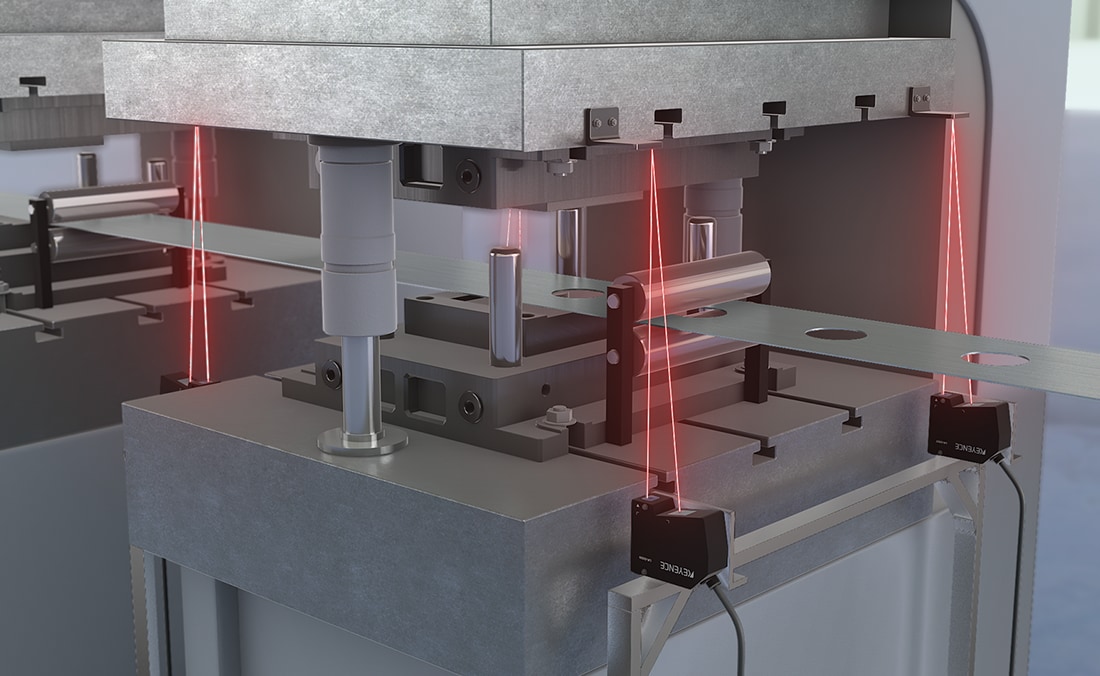
レーザ変位計でプレスのストローク挙動を離れた位置から測定し、絞り成形の条件出しにかかる時間を短縮します(LK-G5000シリーズ)。
プレス金型のストローク測定
高速サンプリングで、高速なストロークの挙動に対応します。4隅に設置すれば、平行にストロークしているかまで測定できます(LK-G5000シリーズ)。
金型の摩耗量測定
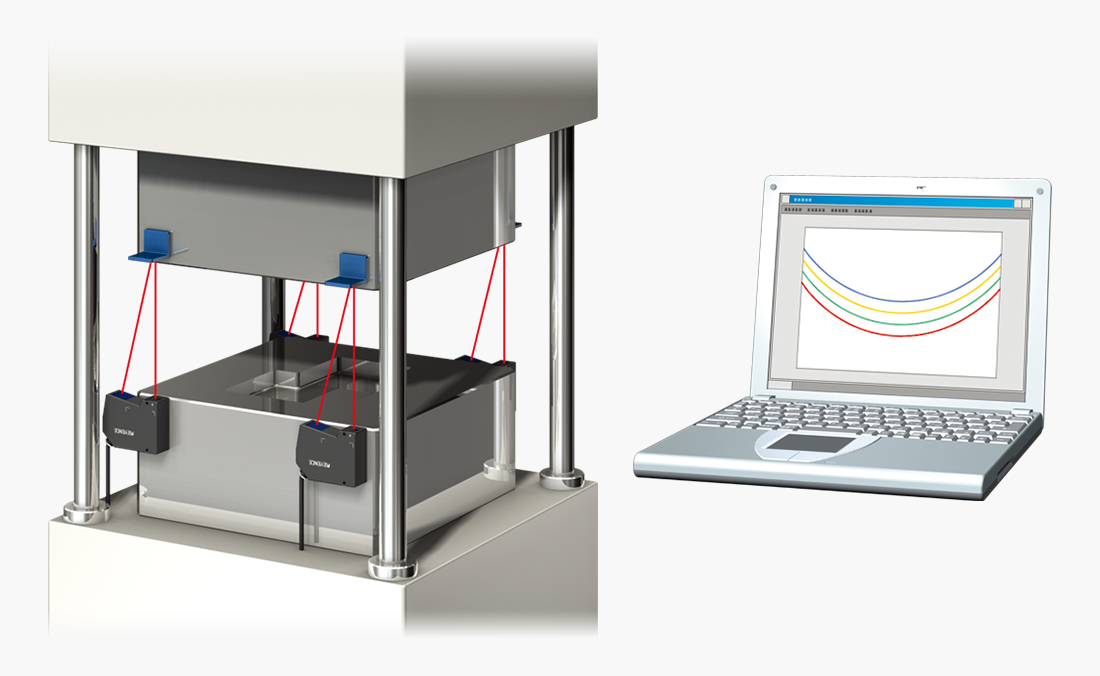
定期メンテナンスのタイミングで金型面の高さを非接触で測定し、初期形状との差を摩耗量として記録します。摩耗の推移を把握することで、成形品に不良が出る前に適切な交換時期を見極められます(LK-G5000シリーズ)。
金型の平坦度測定
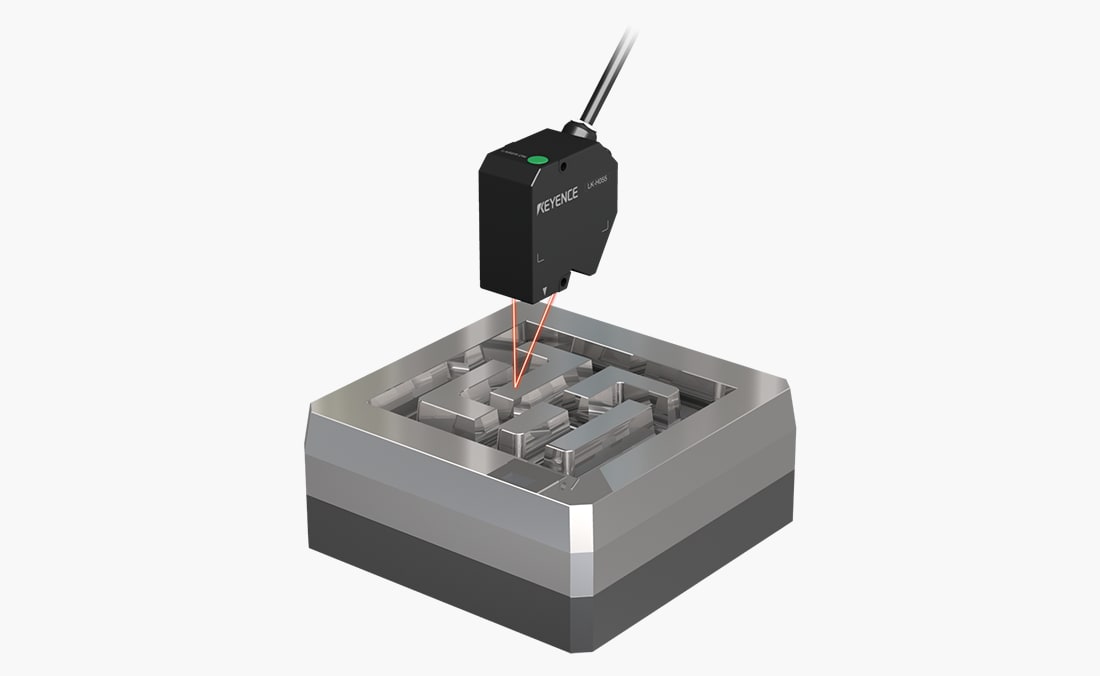
金属光沢面でも安定して金型の平坦度を測定します。反りや局所的な変形を面で捉えることで、金型の再研磨や交換の判断に使えます(LJ-X8000シリーズ)。
プレス工程の品質管理に関するよくあるご質問
- スライドの平行度はどうやって測りますか?
- スライドの4隅に変位計を配置し、各点の高さを同時に取得して差を求めます。ヘッド増設ユニットで4ヘッドを1台のコントローラにまとめれば、演算機能(平坦度測定:MAX−MIN)で4点の高さの差を直接出力できます。
- 下死点の変化はどのくらいの速度で測る必要がありますか?
- ショット速度が速いほど、下死点付近の情報は短時間に集中します。高速サンプリングであるほど下死点付近の波形が細かく残るため、わずかな変化も比較しやすくなります。
- 金型の摩耗はどう管理しますか?
- 定期メンテナンスのタイミングで金型面の平坦度や摩耗量を測定し、初期形状との差として記録します。推移が見えれば、成形品に不良が出る前に交換時期を判断できます。
- 成形品側は何から測るべきですか?
- 初品確認で管理した項目のうち、公差が厳しく、変動しやすいものから始めるのが確実です。打ち抜き直後の寸法とバリは、プレス異常が最初に現れやすい項目です。
- 油や加工面の反射で測定値が不安定になりませんか?
- 光量自動制御機能により反射条件の変化に追従します。対象物の表面状態に応じたヘッドを選べるため、油の付いた金属面でも測定値が安定しやすくなります。
- 機械側と成形品側の値をどう組み合わせますか?
- 機械側は常時監視または定期測定、成形品側は全数測定という組み合わせが現実的です。両方を時系列で並べて残すことで、変化の順序から原因を絞り込めます。
プレス工程の管理設計、ご相談ください
プレス機の構成と現在の不良モード、管理したい項目をお伺いすれば、機械側・成形品側それぞれの測定構成をご提案します。カタログまたはお問い合わせフォームからご相談ください。