


治具の状態を数値で持たないと起きる3つのこと
コンタクト不良は、治具側が少しずつ変化した結果として起きることがあります。
良品を不良と判定してしまう
プローブピンの先端が摩耗し、突出量が不足すると、接触が不安定になります。テスト結果では不良として弾かれますが、実際にはデバイスではなく治具が原因です。再測定して通ればまだ気づけますが、そのまま流出すれば良品廃棄になります。治具の状態を寸法として持っていなければ、テスト結果のばらつきが治具由来なのかデバイス由来なのかを切り分けられません。
交換周期が勘と経験に依存する
「そろそろ替え時」という判断は、担当者の経験に依存します。早めに替えれば治具コストが膨らみ、遅らせれば不良と再測定の工数が増えます。ピン先端の摩耗量やコプラナリティを定期的に数値で残しておけば、接触不良が増え始める水準が見えてきます。交換のタイミングを、感覚ではなく管理値として決められるようになります。
多数ピンのばらつきを観察では追えない
プローブカードやテストソケットには多数のピンが並びます。顕微鏡で1本ずつ観察する方法は、先端形状の状態を詳しく見るには適していますが、全ピンの高さのばらつきを毎回追うには時間がかかりすぎます。運用の中で回すには、多数のピンを一度に、同じ基準で数値化できる測定が必要です。
治具の状態を定量管理する4ステップ
観察と定量を分け、定量できるものを定期測定に回します。
管理する寸法を決める
ピン先端の高さ(突出量)、ピン間のコプラナリティ、ピン先端の摩耗量のうち、どれを管理値にするかを決めます。管理値が決まらないと、測定しても判断に使えません。
基準面から高さを取る
ハウジング面やソケットの座面など、変化しにくい面を基準にして各ピンの高さを取得します。基準が毎回変わると、摩耗による変化とセット誤差が区別できなくなります。
ピンをまとめて数値化
ライン状のレーザで一度に断面形状を取得する、あるいは面で高さデータを取得する方式であれば、多数のピンを同じ条件でまとめて数値化できます。1本ずつ測る方法より短時間で済むため、定期測定として回せます。
使用回数と突き合わせて交換周期を決める
測定値をタッチダウン回数や稼働時間と一緒に記録します。摩耗量の推移とコンタクト不良の発生時期を突き合わせれば、交換すべき水準を管理値として決められます。
プローブ・ソケットの状態を把握する方法の比較
高さの数値化、定期測定への組み込みやすさ、観察のしやすさなどの観点で整理します。
| 観点 | 光切断方式 (LJ-X8000シリーズ) |
白色干渉方式 (WI-5000シリーズ) |
顕微鏡による観察 |
|---|---|---|---|
| ピン先端の高さ(突出量) | ◎ 断面形状から一括で算出 | ◎ 面の高さデータから算出 | △ 焦点位置から読み取る |
| 多数ピンのコプラナリティ | ◎ 高さプロファイルで判定 | ○ 測定範囲内は面で一括(大型はXYステージで分割測定) | × 現実的でない |
| 先端形状・摩耗の観察 | ○ 形状として把握 | ○ 形状として把握 | ◎ 拡大して詳細に観察 |
| 定期測定として回せるか | ◎ ワークを移動させながら全ピンを取得 | ○ 1視野ごとに短時間で取得 | × 工数が大きい |
| 測定者によるばらつき | ◎ 生じにくい | ◎ 生じにくい | △ 読み取りに依存 |
| 金属光沢・めっき面への対応 | ◎ 迷光抑制機能で安定 | ◎ 同軸で正反射も測定 | △ 照明条件に依存 |
| 測定値の記録 | ◎ 保存・出力が可能 | ◎ 保存・出力が可能 | △ 画像として残る |
観察は顕微鏡、管理は寸法測定に分ける
先端がどのように潰れているか、めっきがどこまで剥がれているかといった状態を詳しく見るには顕微鏡が適しています。一方、交換周期の判断に使う「何µm下がったか」「ピン間で何µmばらついているか」は、多数ピンを同じ基準でまとめて数値化できる方式が向きます。観察と定量を分けて、定量できるものだけを定期測定に回すと運用が回ります。
ピン高さ・コプラナリティの測定に対応する商品
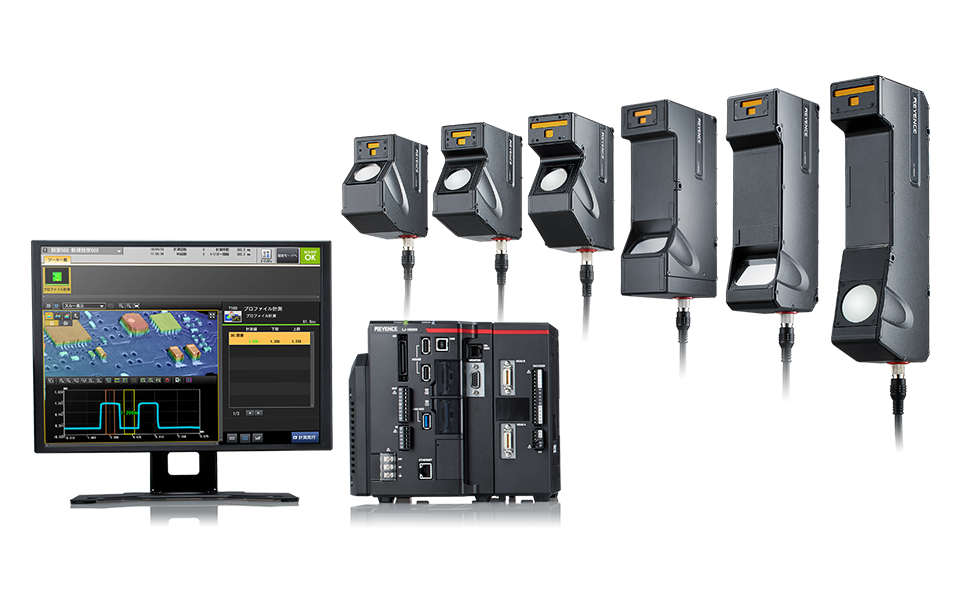
ライン状のレーザで断面を取得し、多数のピンの高さをまとめて数値化するインラインプロファイル測定器です。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
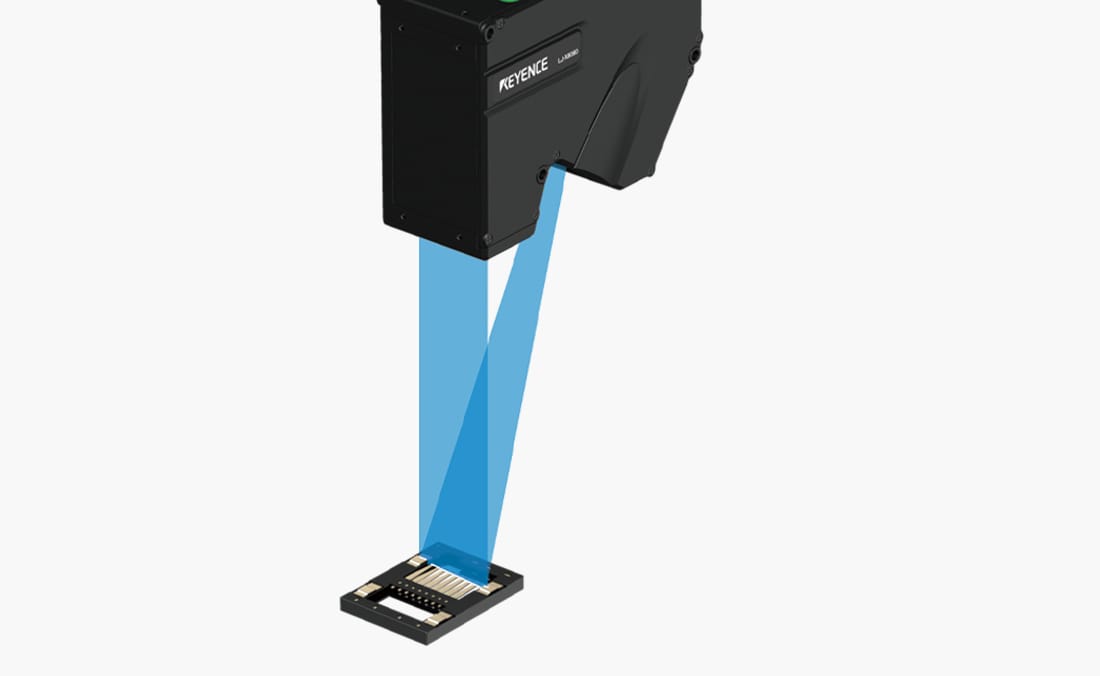
レーザ光切断方式を採用した超高精細インラインプロファイル測定器です。3200 point/profileの超高精細測定により、細いピンの先端形状まで断面として表現でき、ピンごとの高さ(突出量)・ピッチを同時に数値化できます。ライン状のレーザで断面を取得しながらワークを移動させるため、多数のピンが並んだプローブカードやテストソケットでも、1本ずつ測ることなくまとめて評価できます。金属が密集した対象で問題になる多重反射・乱反射には迷光抑制機能が働き、めっき面でも安定した形状を得られます。シングルショットHDR機能により、反射の強い金属ピンと反射の弱い樹脂ハウジングが同じ視野にあっても1回の撮像で両方を捉えられます。全方向位置補正機能により、治具の置き方が毎回わずかに変わっても基準面から見た高さとして評価でき、セット誤差が測定値に混ざりにくくなります。段差・高さ・角度などを測る多彩な計測ツールから選ぶだけで測定項目を設定でき、FTPサーバ機能により測定値と形状画像を保存して推移の管理に使えます。
LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・計測ツールをまとめたカタログを無料でダウンロードできます。
ピン・端子の寸法測定例
ピンや端子の高さ・突出量を数値化している例をご紹介します。
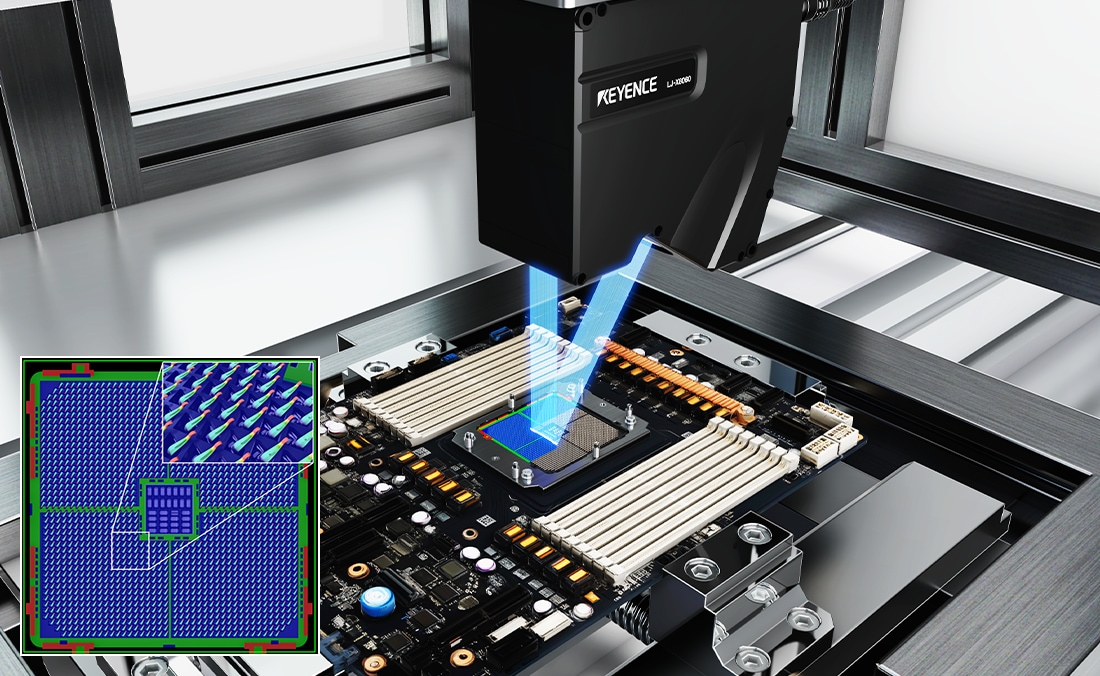
CPUソケットのコンタクト高さ検査
サーバ基板に実装されたCPUソケットのコンタクトを、ステージで走査しながらまとめて測定します。各ピン先端の高さを色分けして表示し、潰れや沈み込みのあるピンを数値で見つけ出せます(LJ-X8000シリーズ)。
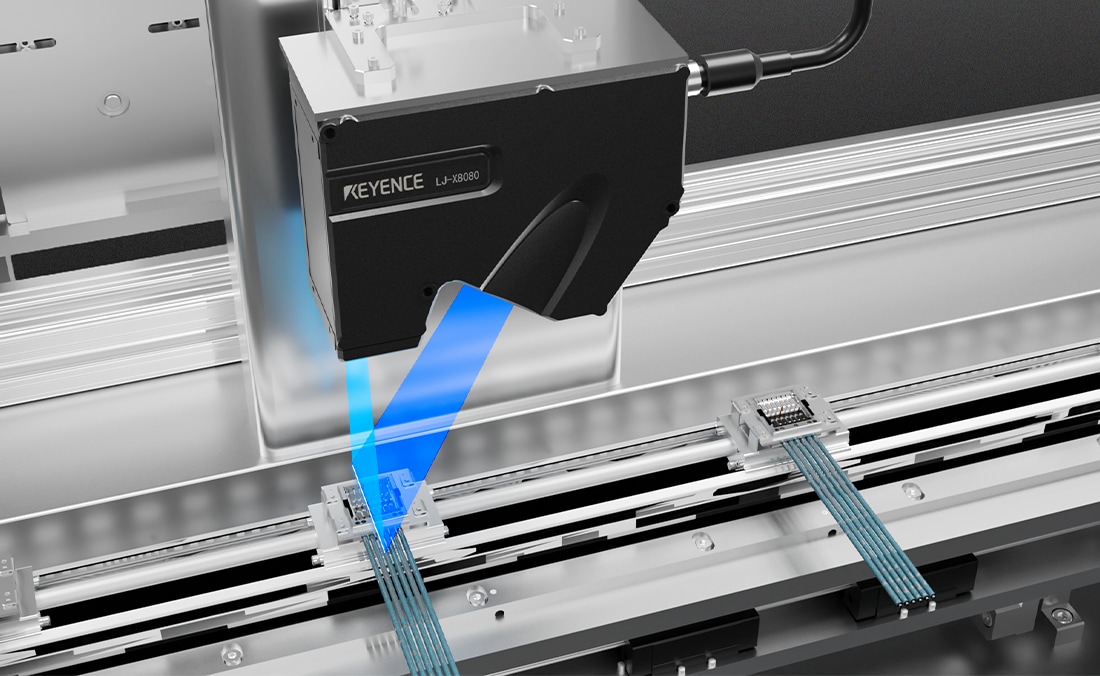
高速コネクタのピン高さ検査
高速通信向けにピンの本数が増えたコネクタで、搬送中の各ピンの高さをまとめて測定します。画像だけでは見分けにくい短いピンも高さの数値で見つけられ、流出防止に役立ちます(LJ-X8000シリーズ)。
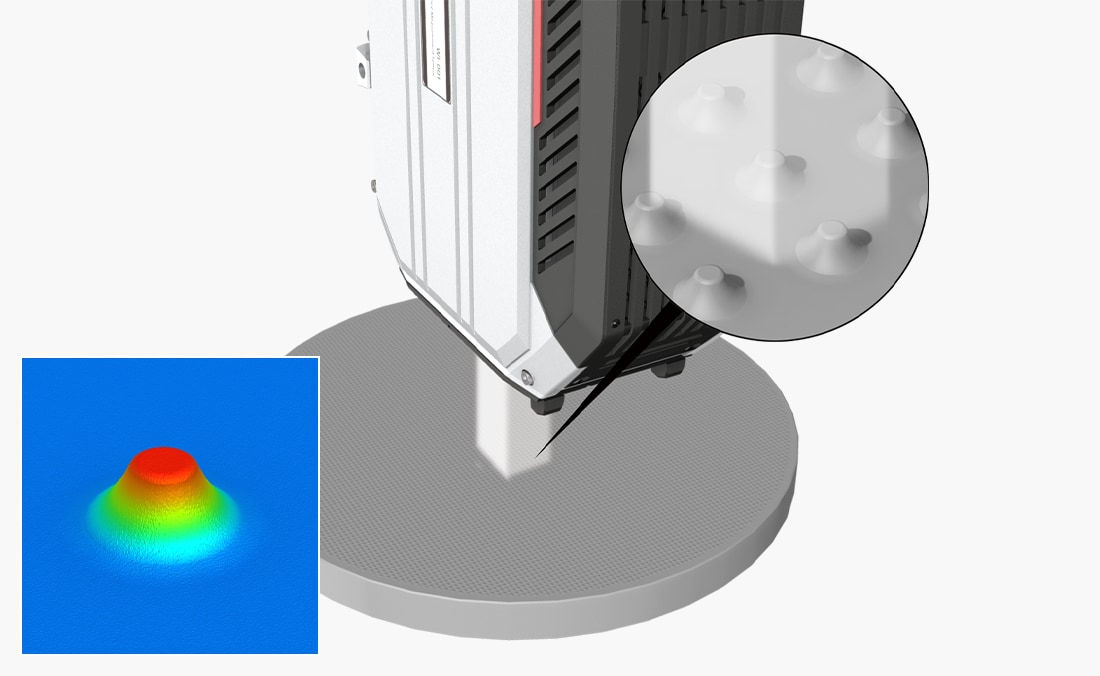
静電チャックのピン高さ測定
回転・XYステージと組み合わせ、ピンの高さを1本ずつ自動で測定します。測定結果は測定箇所と紐付けて出力できるため、多数のピンの高さを自動で数値化できます(WI-5000シリーズ)。
精密コネクタのコプラナリティ測定
小型・低背化が進む精密コネクタの端子列にライン状のレーザを当て、各端子の高さを一度に取得します。端子間の高さのばらつきをコプラナリティとして数値で評価できます(LJ-X8000シリーズ)。
プローブ・テストソケット検査に関するよくあるご質問
- ピンの摩耗量はどのように定量しますか?
- ハウジング面や座面など変化しにくい面を基準にして各ピンの先端高さを取得し、初期状態からの差を摩耗量として管理します。基準面を固定することで、セット誤差と摩耗による変化を区別できます。
- 顕微鏡での観察と何が違いますか?
- 顕微鏡は先端がどう潰れているかを詳しく見るのに適しています。一方、交換周期の判断に使う「何µm下がったか」「ピン間でどれだけばらついているか」を多数ピンについて短時間で数値化するには、寸法測定の方式が向きます。
- ピンが多くても測定時間は延びませんか?
- ライン状のレーザで断面を連続して取得する方式や、面で高さデータをまとめて取得する方式であれば、ピン数が増えても1本ずつ測る場合ほど時間は延びません。定期測定として運用に組み込めます。
- 金属光沢のあるピンでも安定して測れますか?
- 金属が密集した対象では多重反射が問題になりますが、迷光抑制機能により影響を抑えられます。反射の強い金属ピンと反射の弱い樹脂ハウジングが混在する場合も、シングルショットHDR機能で1回の撮像で捉えられます。
- 測定は治具を外して行う必要がありますか?
- テスタから外して測定位置にセットしますが、非接触で上から形状を取得するため、治具を分解する必要はありません。定期メンテナンスのタイミングで治具を測定位置にセットする運用が一般的です。
- 交換周期はどのように決めればよいですか?
- 測定値をタッチダウン回数や稼働時間とあわせて記録し、コンタクト不良の発生状況と突き合わせます。不良が増え始める摩耗量やコプラナリティの水準が見えたら、それを管理値として交換基準に設定します。
検査治具の寸法管理、ご相談ください
治具の構造とピン数、管理したい寸法をお伺いすれば、適した測定方式と定期測定の構成をご提案します。
カタログまたはお問い合わせフォームからご相談ください。