

締結部を高さで管理すべき3つの理由
アルミ車体の接合点は1台あたり数百点。1点の不良も見逃せません。
沈み込みすぎ・浮きが接合強度を左右する
SPR(セルフピアシングリベット)は、リベット自身が上板を貫通して下板の中で足を広げることで接合します。打ち込みが深すぎれば板が薄くなって強度が落ち、浅ければ足が十分に広がらず引き抜き強度が出ません。どちらも頭部の高さの違いとして表面に現れます。頭部が板面からどれだけ沈んでいるか、あるいは浮いているかを数値で管理することが、接合強度を工程内で管理するうえで直接的で扱いやすい指標になります。
打ち忘れは1点でも致命的
アルミ車体では溶接に代えてリベットやクリンチ接合を多用するため、1台あたりの接合点数が数百点に達します。設備の不具合や供給トラブルで1点でも打ち忘れが発生すると、その部位の剛性が確保できません。組み上がった後では発見が難しく、分解して確認することもできません。高さのデータがあれば、有無の判定と良否の判定を同じ測定で同時に行えます。
外観検査では材質と塗装に左右される
リベット頭部は金属で光沢があり、周囲のアルミ板やシーラーとの色の差は小さいことが多くなります。塗装前後で見え方も変わります。平面の画像検査では、光の当たり方や色味の変化で判定が揺れやすく、しきい値の維持に手間がかかります。高さという物理量で判定できれば、表面状態の変化に左右されにくく、同じ基準を保てます。
締結部をインラインで全数検査する4ステップ
打った直後に高さを測り、良否と有無を同時に判定します。
基準面の取得
リベット周囲の板面を基準面として取得します。ワークが傾いていても、周囲の面から基準を作ることで頭部の相対高さを正しく評価できます。
頭部高さと沈み込みの測定
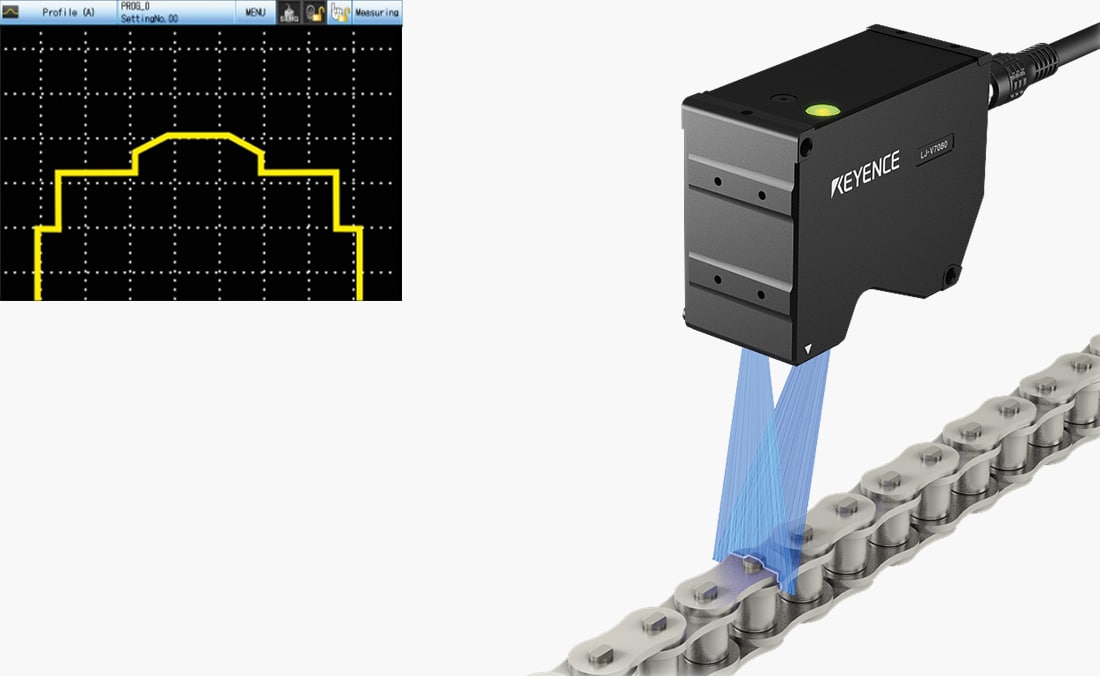
基準面に対する頭部の高さを算出し、沈み込みすぎと浮きを判定します。断面形状として取得するため、頭部の傾きも同時に把握できます。
有無の判定
高さの変化がない箇所を打ち忘れとして検出します。同じデータから良否と有無を判定できるため、検査工程を増やさずに済みます。
判定・記録とフィードバック
規格外を判定出力で知らせ、測定値と画像を保存します。打ち込み条件のずれを傾向として捉え、設備側の補正に使えます。
締結部検査の方式比較
高さで判定できるか、有無と良否を同時に見られるかが分かれ目になります。
| 検査項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
接触式ハイトゲージ | 目視・抜き取り検査 |
|---|---|---|---|---|
| ①頭部の沈み込み量 | ◎ 基準面からの高さで数値化 | × 高さが分からない | ○ 測れるが1点ずつ | × 定量化できない |
| ②頭部の浮き | ◎ 浮き量を数値で判定 | × 検出できない | ○ 測れるが1点ずつ | △ 大きなものだけ |
| ③頭部の傾き | ◎ 断面形状から傾きを算出 | × 判定できない | × 判定できない | △ 見た目に依存する |
| ④打ち忘れ(有無)と良否の同時判定 | ◎ 同じ測定で有無も判定 | △ 有無は得意だが高さの良否は不可 | × 現実的でない | △ 見逃しが起きやすい |
| ⑤かしめ・クリンチ部の形状 | ◎ 形状変化から良否を判定 | △ 色ムラで誤判定しやすい | △ 測定点が限られる | △ 判断が人に依存する |
| 塗装・色差・光沢への耐性 | ◎ 高さデータのため影響を受けにくい | × 見え方が変わる | ○ 影響されない | × 影響される |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | ○ 全数は可能 | × タクトが合わない | × 全数は現実的でない |
| 検査記録・トレーサビリティ | ◎ 測定値・画像を保存し出力 | ○ 画像の保存は可能 | × 手記録に依存 | × 記録が残りにくい |
締結部の検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは周囲の板面を基準にして頭部の相対高さを算出できるため、沈み込みと浮きを同じ指標で判定できます。高さの変化がない箇所は打ち忘れとして検出でき、良否と有無を1回の測定でまかなえます。色ムラや塗装の違いに影響されにくく、位置決め不要でインライン全数検査を構成できます。
リベット・ファスナーの高さ検査に対応する商品
締結部の頭部高さ・傾き・有無を、断面形状のまま同時に判定するインラインプロファイル測定器です。
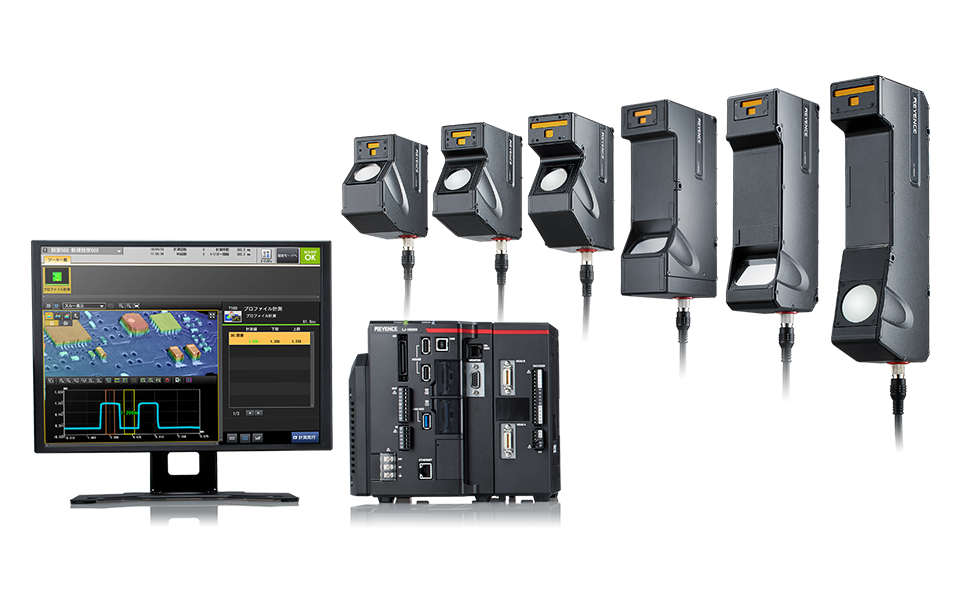
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・角度といった指標で締結部を数値化します。リベット周囲の板面を基準面として扱えるため、ワークが傾いていても頭部の相対高さを正しく評価できます。高さデータから生成する高さ画像は、塗装や色差、金属光沢の影響を受けないため、外観がばらついても同じ基準で判定を続けられます。光沢金属で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。距離変化や高低差の影響を受けにくく、車体のように大きな段差のある対象でも鮮明に撮像できます。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。段差・幅・断面積・角度など約30種のプロファイル計測ツールから選ぶだけで検査を設定でき、判定出力によるNG通知、FTPサーバ機能を使った測定値・画像の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
締結部まわりの検査活用例
ねじ締め高さやかしめ形状に活用されています。
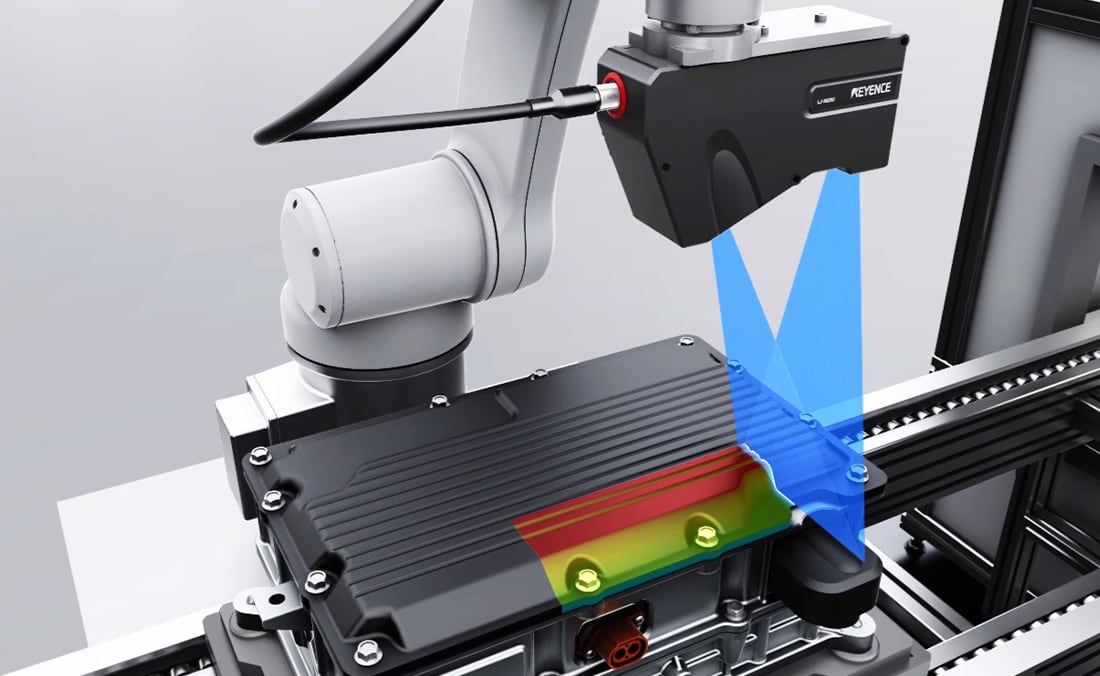
ねじ締め高さ検査
インバータケースのねじ締め後、締め付け確認のため高さを測定します。測定幅の広いセンサヘッドを使用することで、1回の撮像で複数のねじ締め部の高さを測定でき、サイクルタイムの短縮に貢献します。
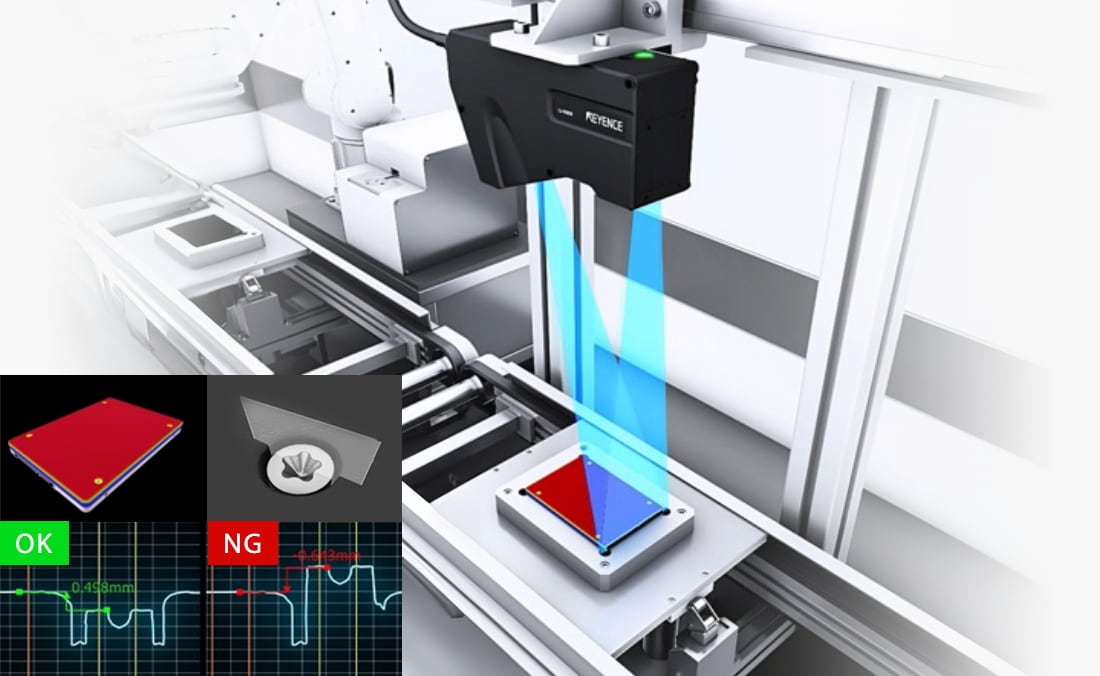
SSDケースのねじ締結検査
ねじが確実に締結されているかを検査します。上から撮像した平面画像ではねじの高さは分かりませんが、レーザプロファイル測定による断面形状波形から、ねじ高さを検出します。
かしめ形状検査
形状の変化から良否を判定するため、色ムラによる誤判定が起きにくくなります。クリンチ接合のような塑性変形部の判定に応用できます。
リベット・ファスナーの高さ/有無検査に関するよくあるご質問
- SPRの良否は何で判定しますか?
- 頭部が板面からどれだけ沈んでいるか、あるいは浮いているかで判定します。打ち込みが深すぎれば板が薄くなり、浅ければ足が十分に広がりません。どちらも頭部の高さの差として表面に現れます。
- 打ち忘れの検出も同じ測定でできますか?
- できます。高さの変化がない箇所を打ち忘れとして検出するため、良否の判定と有無の判定を1回の測定でまかなえます。検査工程を増やす必要がありません。
- ワークが傾いていても正しく測れますか?
- 測れます。リベット周囲の板面を基準面として取得し、その面に対する相対高さで評価するため、ワーク全体の傾きの影響を受けません。全方向位置補正機能も働きます。
- 塗装前後で判定が変わりませんか?
- 変わりません。高さデータで判定するため、塗装の有無や色差、金属光沢の違いにほとんど左右されません。しきい値をそのまま維持できます。
- クリンチ接合やかしめにも使えますか?
- 使えます。形状の変化から良否を判定するため、塑性変形を伴う接合部にも適用できます。色ムラによる誤判定が起きない点も利点です。
- 航空機のフラッシュリベットの段差にも使えますか?
- 考え方は同じです。周囲の外板面を基準にして頭部の段差を数値化することで、空力に影響する飛び出しや沈み込みを管理できます。対象の形状に応じて構成をご提案します。
締結部の良否、高さで判定しませんか
測定構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。