

ロータ組立で高さを管理すべき3つの理由
回転体では、静止時に見えない差が回転時の挙動として現れます。
マグネット挿入の段差が回転を乱す
ロータコアのスロットへマグネットを挿入する工程では、押し込み量のばらつきや接着剤の量の差で、マグネットごとの高さに段差が生まれます。回転体では質量分布の偏りがそのまま不釣り合いになり、振動と騒音の原因になります。さらにマグネットは脆く、挿入時に角が欠けることがあります。欠けた破片が内部に残れば異物になるため、挿入直後に段差と欠けを同時に確認しておくことが有効です。
バランスウェイトの高さが干渉を招く
バランス修正で追加するウェイトは、高さが規定を超えるとハウジングやカバーと干渉します。逆に低すぎれば必要な修正量が得られません。ウェイトは金属で表面が光り、周囲のコアや樹脂と色も反射条件も異なります。色や明るさで判断する検査では条件を作りにくいため、高さという物理量で直接判定できる方式が向きます。
ベアリング圧入量の不足が浮きとして残る
シャフトへのベアリング圧入では、圧入量が不足すると内輪がわずかに浮いた状態で止まります。浮きはわずかで、外観からは判別できません。この状態で組み上げると、回転時にガタや異音が出て、最終検査で初めて弾かれます。圧入直後に端面の高さを測り、浮きが残っていないかを確認しておけば、以降の工程へ不良を流さずに済みます。
ロータ組立で高さを測る4つのポイント
部品を組み付けるたびに高さが確定するので、その都度測って次工程へ渡します。
マグネット挿入後の段差・欠け
挿入直後にマグネット上面の高さを測り、段差を数値化します。ロータを回転させながら全周を取得するため、マグネットごとの段差と角の欠けを同じ測定で確認できます。
バランスウェイトの高さ
追加したウェイトの高さを測定し、規定範囲に収まっているかを判定します。光沢のある金属でも高さデータで安定して判定できます。
ベアリング圧入後の浮き
圧入後の端面高さを測定し、浮きが残っていないかを確認します。非接触のため、圧入直後の部品に触れずに判定できます。
判定・記録とフィードバック
規格外を判定出力で排出し、測定値を保存します。圧入荷重や押し込みストロークの条件補正に測定値を戻せます。
ロータ組立の高さ検査の方式比較
微小な段差と浮きを、材質が混在する組立部で全数見るという条件で差が出ます。
| 検査項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
接触式ハイトゲージ | 抜き取り+ダイヤルゲージ |
|---|---|---|---|---|
| ①マグネット挿入段差 | ◎ 回転させて全周の高さを数値化 | × 高さが分からない | △ 測定点が限られる | △ 数点にとどまる |
| ②マグネットの欠け | ◎ 3D形状で角の欠けを検出 | ○ 濃淡が出れば検出できる | × 検出できない | × 検出できない |
| ③バランスウェイトの高さ | ◎ 高さデータで直接判定 | × 高さが分からない | ○ 測れるが接触痕が残る | △ 全数は困難 |
| ④ベアリング圧入後の浮き | ◎ 端面高さの差として検出 | × 検出できない | △ 当て方で値が変わる | △ 全数は困難 |
| 材質が混在する部位の非接触測定 | ◎ 高さデータのため材質の影響を受けにくい | × 条件の作り込みが必要 | × 接触が必要 | × 接触が必要 |
| 組立直後の部品への影響 | ◎ 非接触で位置がずれない | ◎ 非接触 | × 接触で位置がずれるおそれ | × 接触が必要 |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | ○ 全数は可能 | × タクトが合わない | × 抜き取りが前提 |
| 条件へのフィードバック | ◎ 測定値をリアルタイムで返せる | ○ 判定結果は返せる | × 実質的に不可 | × 不可 |
ロータ組立の高さ検査にLJ-X8000シリーズを選ぶ理由
LJ-X8000シリーズは断面形状から複数点の高さを一度に取得できるため、ロータを回転させれば全周のマグネットの段差を、同じ構成でウェイトの高さや圧入後の浮きまで判定できます。高さデータで判断するので、マグネット・金属・樹脂が混在しても条件を作り直す必要がありません。非接触で組立直後の部品に触れず、位置決め不要でインライン全数検査を構成できます。
ロータ組立の高さ検査に対応する商品
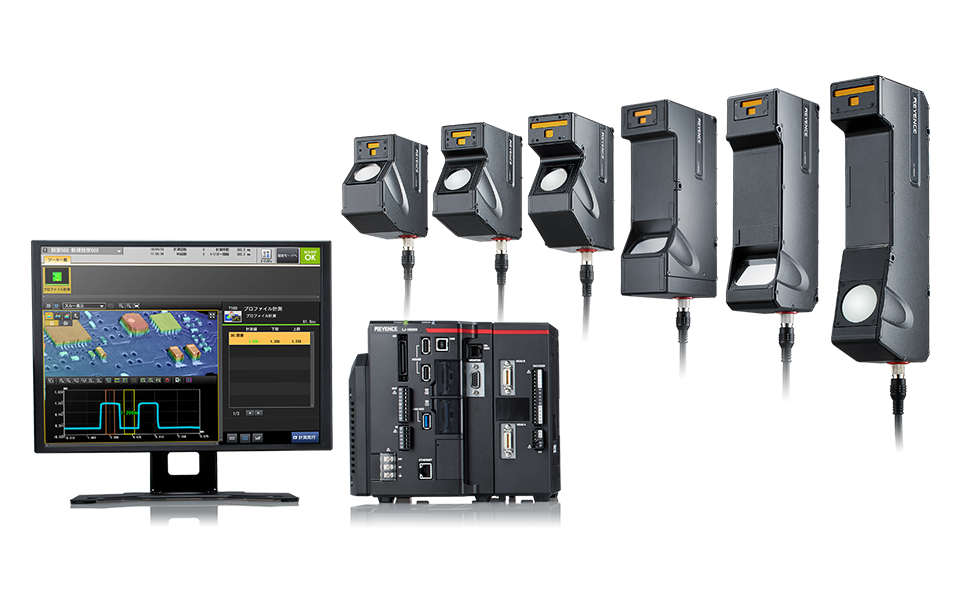
組立部の段差・浮き・欠けを、断面形状のまま同時に数値化する測定器です。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
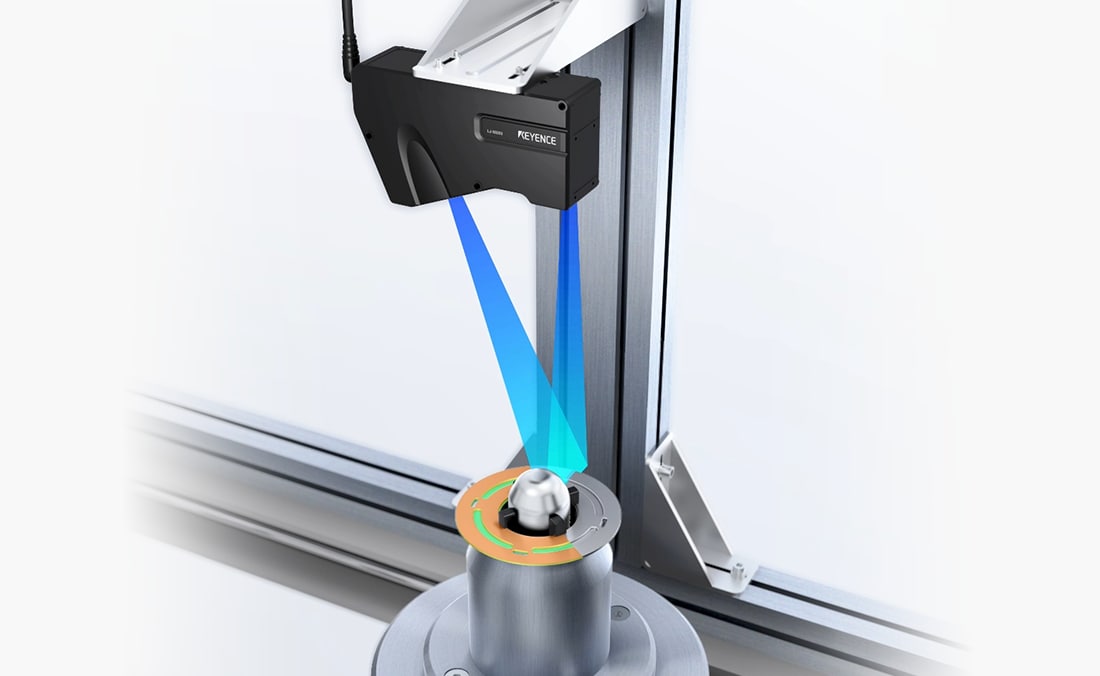
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・幅・角度といった指標で組立部を数値化します。ライン状のレーザで断面を一度に取得し、ロータを回転させながら高さデータを面として扱えば、全周のマグネットの高さやウェイトの位置を同じ測定で捉えられます。
高さデータから生成する高さ画像は材質や色の影響を受けないため、マグネット・金属・樹脂が混在するロータでも安定して検査できます。光沢のある金属面で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。自由曲面形状からの凹凸抽出により、円筒面のような曲がった対象でも局所的な欠けや段差だけを取り出せます。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。判定出力によるNG品の排出と上流工程へのリアルタイムフィードバックに対応します。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
ロータ組立での活用例
マグネット挿入後の欠け検査から圧入部の浮き、プレートの平坦度検査まで活用されています。
マグネット挿入後の欠け検査
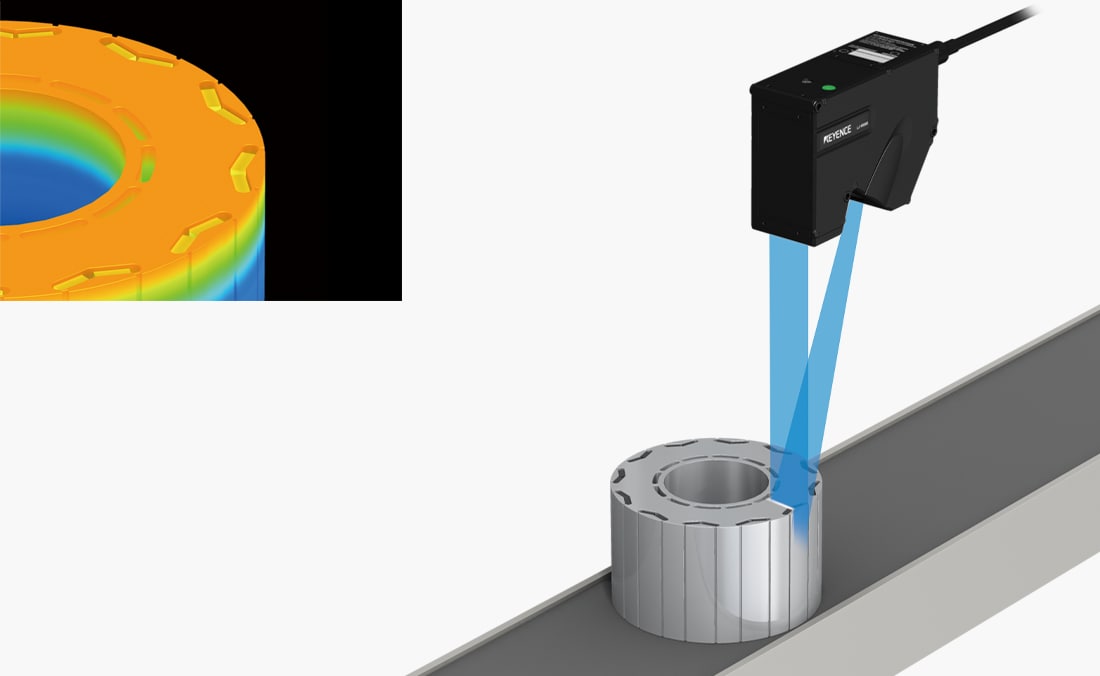
ロータにマグネットを挿入した後の欠けを検査し、全数検査を実現します。3D形状で捉えるため、角の微小な欠損も見逃さずに検査できます。
圧入部の浮き検査
圧入直後の部品の浮きを非接触で検査します。ワークを傷つけずに判定できるため、圧入量の不足を工程内で確認できます。
プレートの平坦度・段差測定
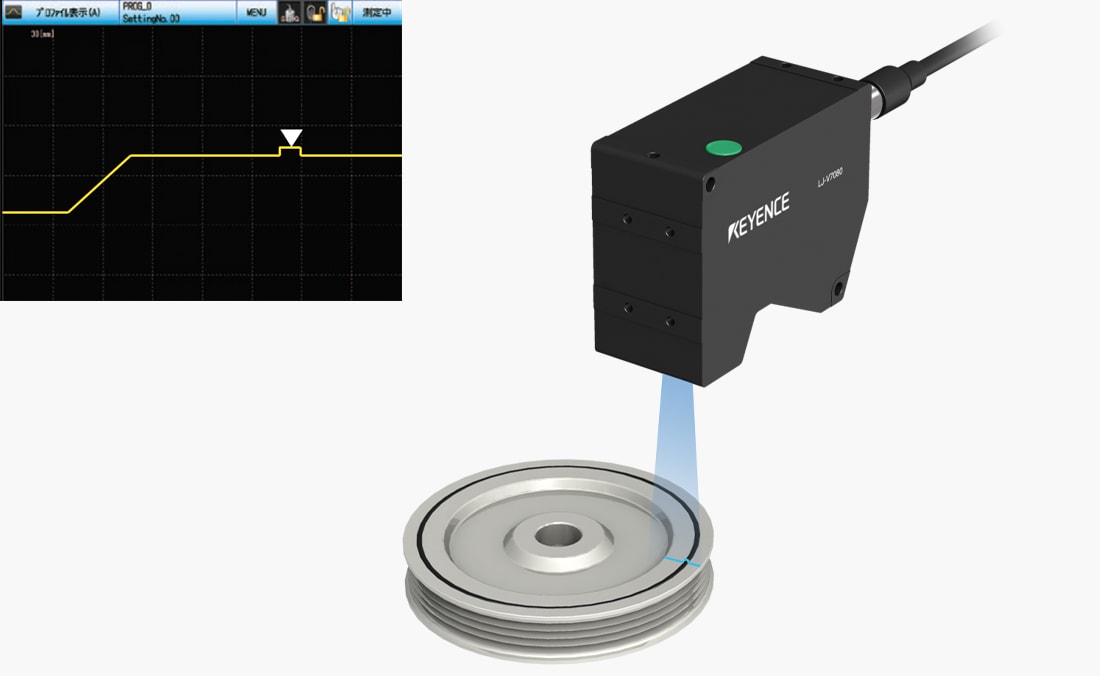
ロータコア天面に組み付けるプレートの平坦度と加工部の段差を測定します。対象物の3D形状を取得することで、平坦度と複数箇所の段差を一度に測定できます。
ロータ組立の高さ検査(LJ-X8000シリーズ)に関するよくあるご質問
- ステータ側の端子高さ検査とはどう分けますか?
- 本ページは回転側(ロータ)の組立に限定しています。ステータのコア積厚・絶縁紙・ヘアピン端子高さは、固定側として管理項目が異なるため別に扱います。ステータ側の検査についてはお問い合わせください。
- マグネットの段差はどのくらい細かく見られますか?
- 断面形状を3200 point/profileで取得し、ロータを回転させながら全周を測るため、マグネットごとの微小な高さの差を数値として扱えます。管理幅は回転バランスの要求から逆算して設定します。
- マグネットと金属と樹脂が混ざっていても安定しますか?
- 安定します。高さデータで判定するため材質や色の違いに左右されず、光沢金属で起きる多重反射・乱反射には迷光抑制機能が働きます。
- 円筒面のような曲がった対象でも段差だけ取り出せますか?
- 取り出せます。自由曲面形状からの凹凸抽出により、面のなだらかな曲がりを基準として扱い、その上に乗った局所的な段差や欠けだけを評価できます。
- ベアリングの圧入量そのものを測れますか?
- 圧入後の端面高さを基準面と比較することで、浮きの有無や押し込み量の過不足を判定できます。構成は対象の形状によって変わるためご相談ください。
- 測定結果を圧入装置へ戻せますか?
- 戻せます。判定出力によるNG品の排出に加え、上流工程へのリアルタイムフィードバックに対応するため、圧入荷重やストロークの条件補正に活用できます。
ロータ組立の段差、工程内で押さえませんか
測定項目別の構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。