


コイリング直後に測るべき3つの理由
ばねの寸法は工具と材料の状態で少しずつ変化します。早く気づくほど損失が小さくなります。
自由長のずれが初期荷重のずれになる
自由長は、荷重をかけていない状態でのばねの全長です。巻き数や巻きピッチがわずかに変われば自由長が変わり、組付け時の初期荷重が狙いからずれます。荷重試験で発見しても、その時点では大量に作った後です。コイリング直後に自由長を全数で測っておけば、工具の摩耗や線材の硬さの変化を早い段階で捉えられ、条件を戻すまでの損失を小さく抑えられます。
コイル外径が組付け時の干渉を決める
コイル外径が大きくなればハウジングの内壁と干渉し、小さくなればガタが出ます。ばねは流れてくるたびに置かれる位置が変わり、一定に定まりません。位置決め治具で押さえると形が変わってしまうため、位置がずれても寸法が変わりにくい測定方式でなければ、安定した値を得られません。
巻きピッチの乱れは目で見ても分からない
巻きピッチが局所的に詰まったり開いたりすると、圧縮時にコイル同士が早く接触し、ばね特性が設計から外れます。ピッチの乱れはわずかで、目視では判断できません。1本ごとに全巻きのピッチを測るには、1回の撮像で多点を同時に取得できる方式が必要になります。
コイリング直後の4つの測定ポイント
成形直後に寸法を確定させ、条件のずれをコイリングマシンへ戻します。
線径の管理
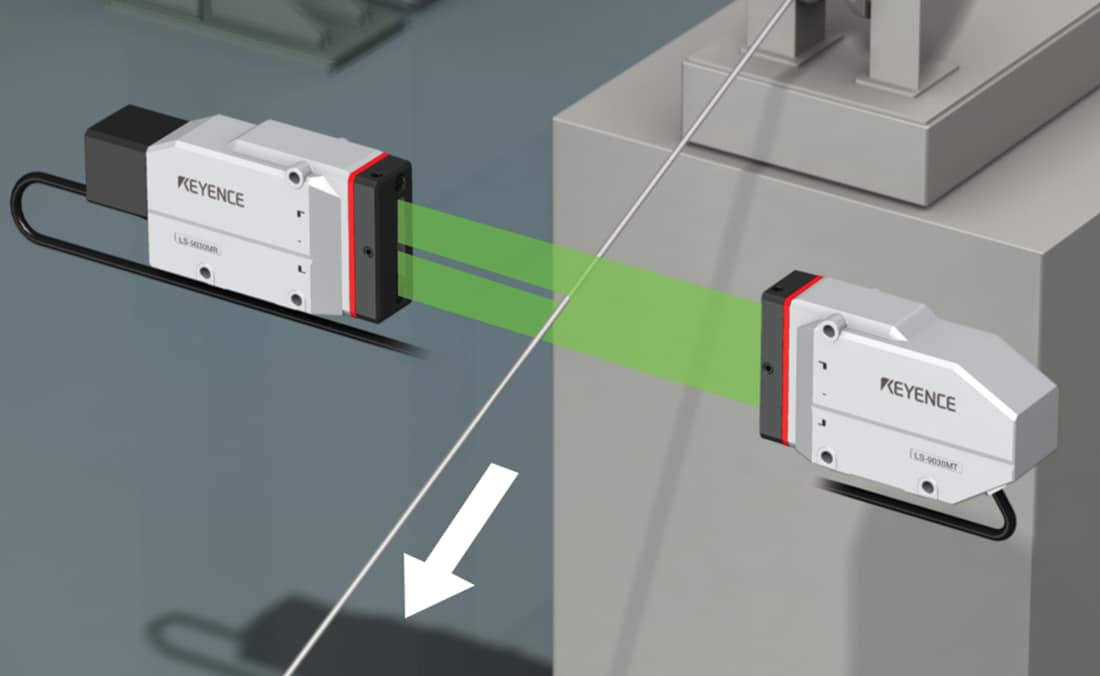
材料である線材の外径を上流で管理します。走行中の線材はLS-9000シリーズで連続測定できます。線径が変われば自由長もばね定数も変わるため、ばね側の寸法だけを見ても原因を切り分けられません。
自由長・コイル外径
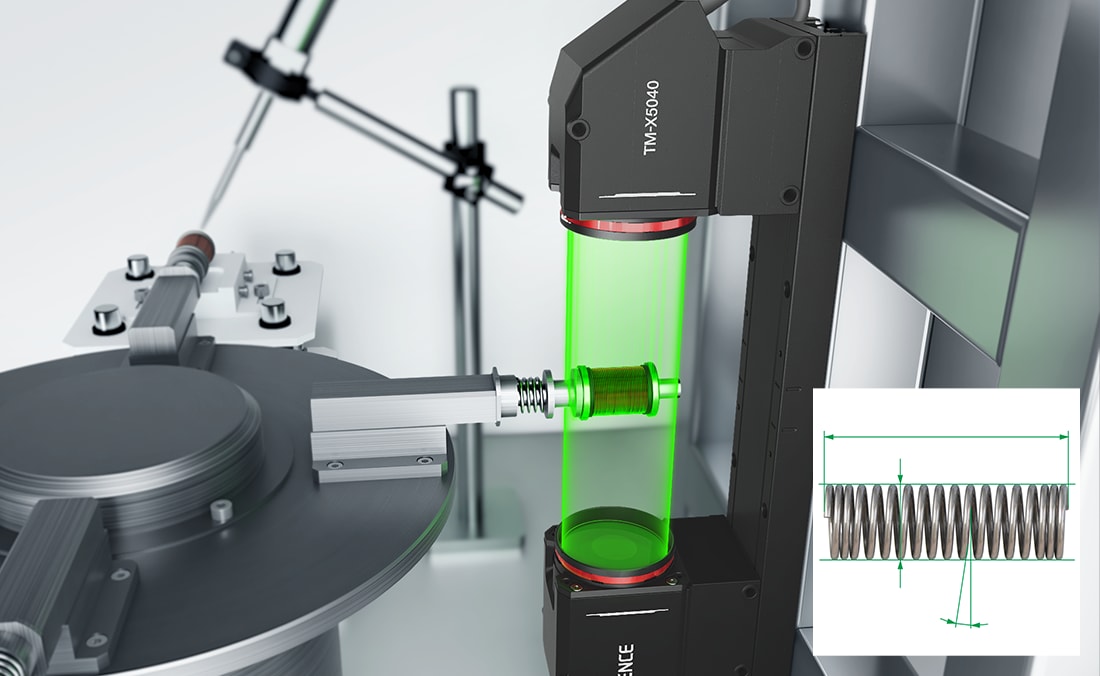
間を通すだけのシルエット投影で全長と外径を測定します。視野内であれば位置がずれても寸法が変わりにくいため、治具で押さえる必要がありません。
巻きピッチの多点測定
1回の撮像で最大100項目を同時測定できるため、各巻きのピッチをまとめて取得できます。局所的な詰まりや開きも数値で判定できます。
判定とフィードバック
規格外を判定出力で排出し、測定値を保存します。傾向を追うことで工具の交換時期や条件補正の判断材料にできます。
ばね寸法の測定方式比較
位置が定まらない対象を、全数で、多点で測れるかが分かれ目になります。
| 測定項目/実装要件 | TM-X5000シリーズ (シルエット方式) |
ノギス・ハイトゲージ | 画像測定機 (オフライン) |
デジタルマイクロスコープ (ラボ観察) |
|---|---|---|---|---|
| ①自由長 | ◎ 間を通すだけで全長を測定 | △ 当て方で値が変わる | ○ 測れるがオフライン | △ 全長は視野に入りにくい |
| ②コイル外径 | ◎ 最大・最小・平均を同時取得 | △ 数点にとどまる | ○ 測れるが工数が大きい | △ 測定は可能だが全数不可 |
| ③巻きピッチ(多点) | ◎ 1回の撮像で最大100項目 | × 現実的でない | △ 1点ずつ指定が必要 | △ 観察が主目的 |
| ④線径(コイル状態) | ◎ シルエットから測定 | ○ 測れるが接触する | ○ 測れる | ○ 測れる |
| 位置ズレへの強さ | ◎ 視野内なら寸法が変わりにくい | × 置き方で変わる | △ 段取りが必要 | △ 固定が必要 |
| 治具の要否 | ◎ 治具レスで測定 | ○ 治具は不要 | △ 保持治具が必要 | △ 保持治具が必要 |
| インライン全数検査 | ◎ 搬送しながら全数対応 | × 抜き取りが前提 | × オフラインが前提 | × オフラインが前提 |
| 測定値の記録 | ◎ 保存・出力が可能 | × 手記録に依存 | ○ 記録は残る | ○ 記録は残る |
ばね寸法の全数化にTM-X5000シリーズを選ぶ理由
TM-X5000シリーズは投光部と受光部の間にワークを通すだけで外形を捉えるため、位置が定まらないばねでも治具で押さえる必要がありません。Wテレセントリック光学系により視野内の位置ズレが寸法に影響しにくく、1回の撮像で最大100項目を同時測定できるため、自由長・コイル外径・巻きピッチをまとめて取得できます。ラボでの観察・断面測定とは目的が異なり、製造ラインでの全数管理に向いた方式です。
ばね寸法のインライン検査に対応する商品
間を通すだけで輪郭を捉え、位置がずれても寸法が変わりにくい投影画像測定器です。
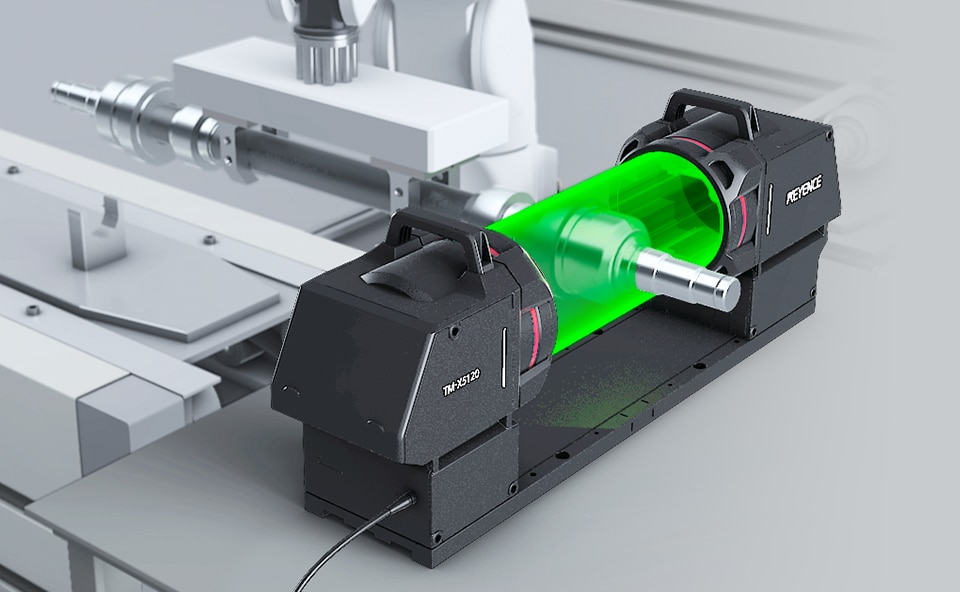
インライン投影画像測定器
TM-X5000シリーズ
シルエット方式を採用したインライン投影画像測定器です。ワークを投光部と受光部の間に通すだけで輪郭を捉えるため、位置が定まりにくいばねでも位置決め治具を作り込まずに測定できます。Wテレセントリック光学系により、視野内であればワークの位置がずれても、被写界深度(最大±20 mm)の範囲でピントの合い方が変わっても、寸法値が変わりにくい構造です。1回の撮像で最大100項目を同時測定できるため、自由長・コイル外径・巻きピッチをまとめて取得でき、局所的なピッチの乱れも数値で判定できます。最速25 µsの短時間露光により、高速に搬送中のワークでも停止させずに測定できます。輪郭の最大・最小・平均といった値も求められます。異常点測定機能によりバリや異物などの異常点も検出でき、CADインポート機能(別売モジュールが必要)を使えば設計値との比較も行えます。測定値は保存・出力でき、工具の交換時期や条件補正の判断材料として活用できます。
TM-X5000シリーズの詳細資料を入手する
ヘッドの視野・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
ばね・線材まわりの測定活用例
スパイラルばねの輪郭測定から線材の外径管理まで活用されています。
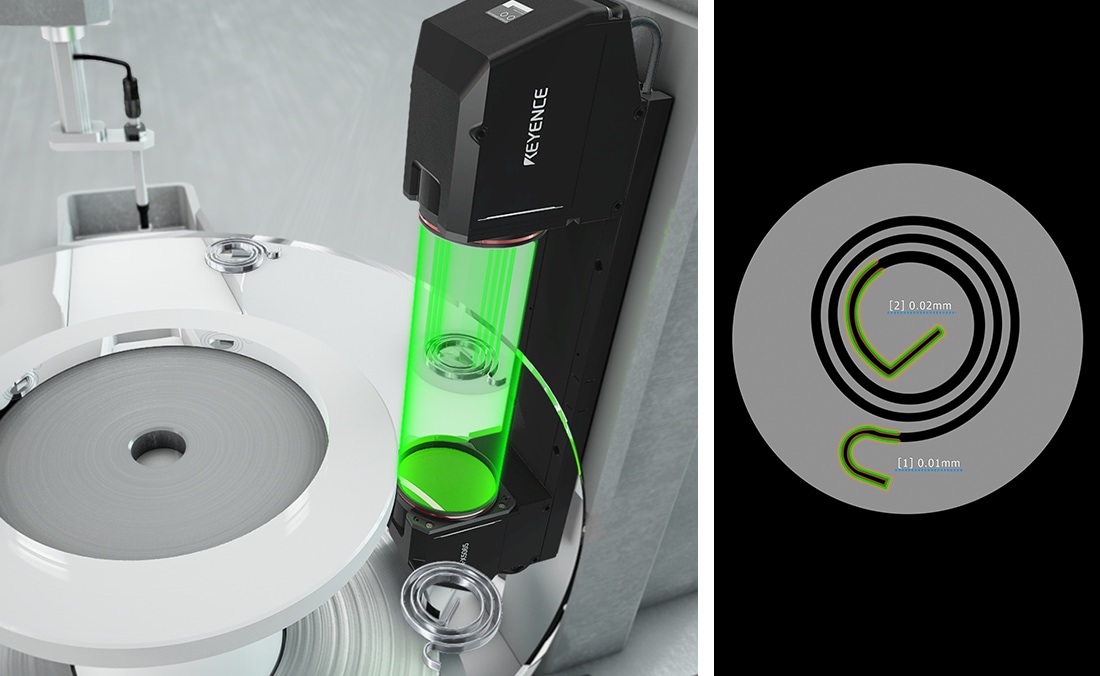
スパイラルばねの輪郭形状測定
スパイラルばねの輪郭形状を投影画像で測定します。姿勢が定まりにくい形状でも、間を通すだけで外形を数値化できます。
コイリング直後のばね寸法の全数測定
成形直後のばねを間に通すだけで、自由長・外径・巻きピッチを1回の撮像でまとめて測定。治具レスでライン上の全数検査に対応します。
高速線材の外径測定
材料である線材の外径を、走行させたまま連続測定します。線径の変動はばね特性に直結するため、上流で管理しておく価値があります(LS-9000シリーズ)。
ばね寸法のインライン検査に関するよくあるご質問
- ばねの姿勢が定まらなくても測れますか?
- 多くの場合、測定できます。Wテレセントリック光学系により、視野内であればワークの位置がずれても寸法値が変わりにくい構造です。治具で押さえて形を決める必要がないため、ばねのように位置が安定しない対象に向きます。ばねが大きく傾く場合は、搬送ガイドなどで向きを揃えると安定します。
- 自由長と外径とピッチを同時に測れますか?
- 測定できます。1回の撮像で最大100項目を同時測定できるため、自由長・コイル外径・巻きピッチをまとめて取得できます。項目ごとに測り直す必要はありません。
- 顕微鏡での観察・断面測定とはどう使い分けますか?
- 本ページは製造ラインでの全数管理を対象にしています。断面組織の観察や不良解析はデジタルマイクロスコープの領域で、目的が異なります。用途に応じて使い分けてください。
- コイリングマシンの直後に置けますか?
- 多くの場合、設置できます。最速25 µsの短時間露光により、搬送中のワークでも停止させずに測定できます。成形直後に測ることで、工具摩耗や材料変動を早い段階で捉えられます。設置位置とばねの排出・搬送方法をお伺いして、構成をご提案します。
- 線径も一緒に管理すべきですか?
- 線径が変わればばね定数も自由長も変わるため、上流で管理しておくと原因の切り分けが容易になります。走行する線材の外径は、LS-9000シリーズのような寸法測定器で連続測定するのが実務的です。
- 測定値を工具の交換判断に使えますか?
- 活用できます。測定値を保存して傾向を追うことで、工具摩耗による寸法の変化を把握でき、交換時期や条件補正の判断材料になります。
ばねの寸法、成形直後に押さえませんか
測定項目と構成は、カタログまたはお問い合わせフォームからご確認いただけます。