


溶接前のステータ組立検査が効く3つの理由
溶接後に判定しても、そのときには手直しできない状態になっています。
コア積厚のばらつきが以降すべてに影響する
ステータコアは電磁鋼板を積層して構成します。板厚のばらつきや積層時の隙間などが積厚の差になり、ハウジングへの圧入量やヘアピンの挿入深さに影響します。積厚が規格から外れたコアをそのまま流すと、以降の工程で少しずつ辻褄合わせが必要になり、最終的に端子高さのばらつきとして表面化します。カシメや溶接に入る前に積厚を測り、規定枚数がそろっているかを確認しておくことが有効です。
絶縁紙・スロットの位置ズレが絶縁不良になる
スロットに挿入する絶縁紙が所定の位置から出過ぎたり引っ込み過ぎたりすると、コイルとコアの絶縁距離が確保できません。絶縁紙は白い紙、コアは金属、コイルは銅の平角線というように、材質と色が大きく異なるものが同じ視野に混在します。色や明るさで判断する検査では条件を作り込むのが難しく、高さという物理量で位置を捉える方が安定します。
端子高さのばらつきが溶接条件を乱す
ヘアピンを挿入した後の端子は、1本ずつ高さと位置がわずかに異なります。突き出し量が不ぞろいのまま溶接すると、レーザの焦点位置が端子ごとにずれ、溶け込み不足やスパッタの原因になります。溶接後にビードを検査するだけでは、原因である挿入のばらつきは減りません。挿入後の端子高さと位置を全数で測り、規格外を先に外すか装置へ戻すことが必要です。
ステータ組立をインラインで検査する4ステップ
積層からヘアピン挿入まで、寸法が確定する工程ごとに測定を置きます。
コア積厚・隙間の確認
カシメ前に積層コアの厚みを、溶接前にはコアの隙間をインラインで測定し、規定枚数がそろっているかを確認します。積厚のばらつきを以降の工程へ持ち込みません。
絶縁紙の出寸法・スロット位置
組み付け後の絶縁紙の位置を検査します。金属・平角線・紙が混在していても高さデータで位置を捉えるため、材質の違いに影響されにくく検査できます。
ヘアピン挿入後の端子高さ・位置
ライン状レーザで形状を取得し、複数箇所の端子高さと位置を同時に測定します。1本ずつ分離できるため突き出し量のばらつきを把握できます。
判定とフィードバック
規格外を判定出力で排出し、測定値を上流工程へリアルタイムにフィードバックします。溶接工程へ渡す前に条件を整えられます。
ステータ組立検査の方式比較
材質が混在し、対象が多点で、タクトが速いという条件で方式の差が出ます。
| 検査項目/導入要件 | LJ-X8000シリーズ (3D断面プロファイル) |
2D画像センサ (濃淡・平面検査) |
接触式ゲージ | 抜き取り+ノギス |
|---|---|---|---|---|
| コア溶接前の隙間 | ◎ 高さ画像と濃淡画像を用いて検査 | △ 濃淡画像のみ | ○ 測れるが接触痕が残る | △ 数点にとどまる |
| 絶縁紙の出寸法 | ◎ 高さで位置を分離して判定 | △ 紙・金属・銅の混在で不安定 | × 測定子が入らない | × 現実的でない |
| ヘアピン端子の高さ | ◎ 複数点を1回の撮像で同時測定 | × 高さが分からない | △ 密集部には入らない | × 現実的でない |
| 端子の位置・傾き | ◎ 位置と突出量を同時に取得 | ○ 平面位置は測れる | × 測定できない | × 測定できない |
| 材質・色の混在への耐性 | ◎ 高さデータのため影響を受けにくい | × 条件の作り込みが必要 | ○ 影響されない | ○ 影響されない |
| 光沢のある平角線への対応 | ◎ 迷光抑制機能で乱反射を抑える | △ 照明条件に依存する | ○ 影響されない | ○ 影響されない |
| インライン全数検査 | ◎ 位置決め不要で全数に対応 | ○ 全数は可能 | × タクトが合わない | × 抜き取りが前提 |
| 上流へのフィードバック | ◎ 測定値をリアルタイムで返せる | ○ 判定結果は返せる | × 実質的に不可 | × 不可 |
ステータ組立検査にLJ-X8000シリーズを選ぶ理由
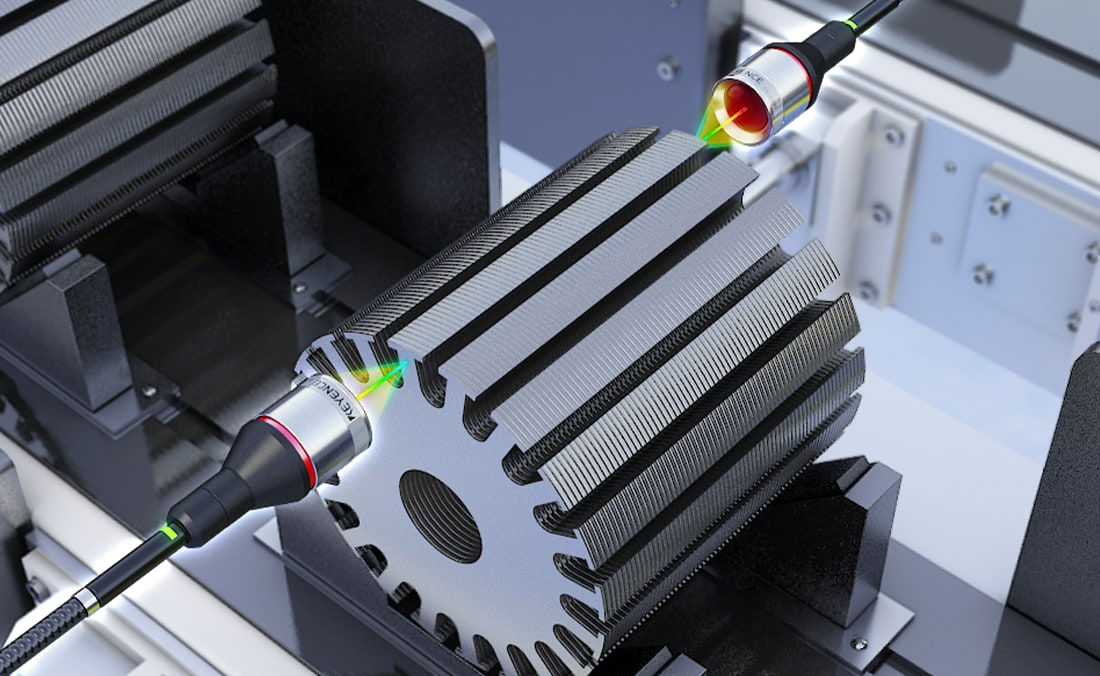
LJ-X8000シリーズはライン状のレーザで断面形状を一度に取得するため、積厚・絶縁紙の出寸法・端子高さという性質の異なる項目を同じ原理で扱えます。高さデータで判定するので、金属・紙・銅が混在しても条件を作り直す必要がありません。位置決め不要でインライン全数検査を構成でき、測定値を上流へ戻す運用まで組み立てられます。
ステータ組立検査に対応する商品
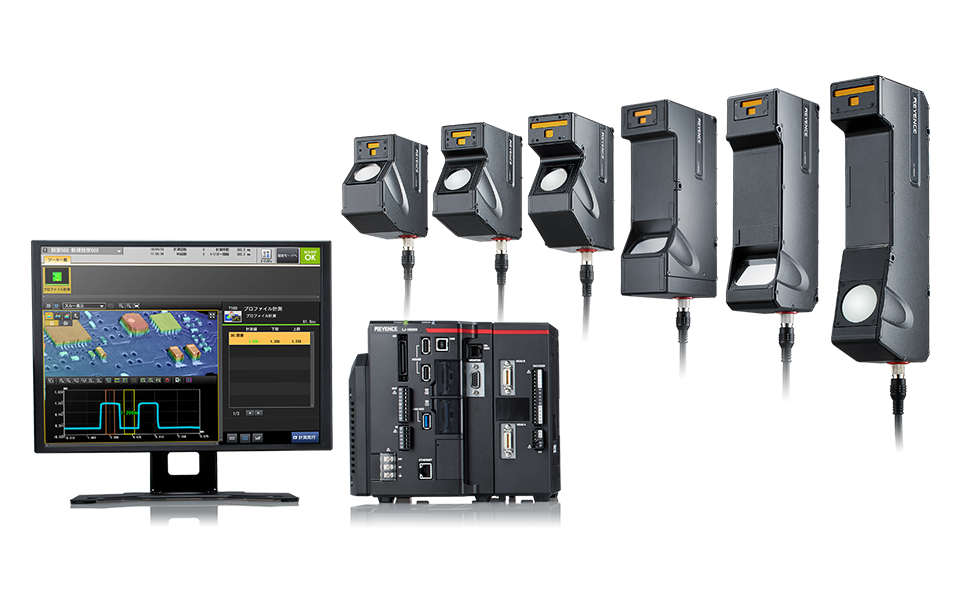
材質が混在する組立部を断面形状のまま取得し、積厚・位置・高さを同時に数値化する測定器です。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で断面形状を細部まで表現し、高さ・段差・幅・位置といった指標でステータの組立寸法を数値化します。ライン状のレーザを照射するだけで断面を一度に取得できるため、複数の端子高さや絶縁紙の位置を1回の撮像で同時に測定できます。高さデータから生成する高さ画像は材質や色の影響をほとんど受けないため、電磁鋼板・絶縁紙・銅の平角線が混在するスロットまわりでも安定して検査できます。
光沢のある平角線で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状を表現します。全方向位置補正機能により対象物の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればインラインでの全数測定・検査を実現します。判定出力によるNG品の排出と上流工程へのリアルタイムフィードバックに対応し、FTPサーバ機能で測定値・画像を保存できます。
LJ-X8000シリーズの詳細資料を入手する
センサヘッドの仕様・計測ツール・システム構成をまとめたカタログを無料でダウンロードできます。
ステータ組立工程での活用例
コアの隙間・積厚から絶縁紙の出寸法、3相端子の高さと位置まで活用されています。
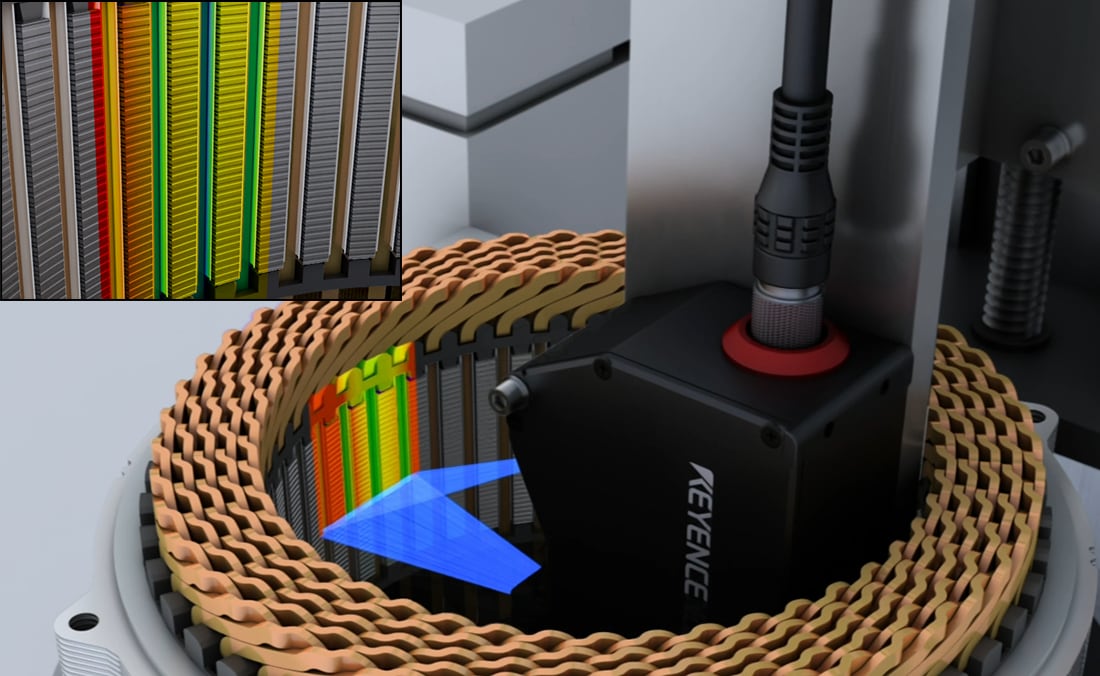
モータコアの隙間検査
積層モータコアの溶接前の隙間を検出します。3D画像だけでなく、白と黒で表現される濃淡画像も同時に取得でき、どちらの画像に対しても画像処理検査ができます。
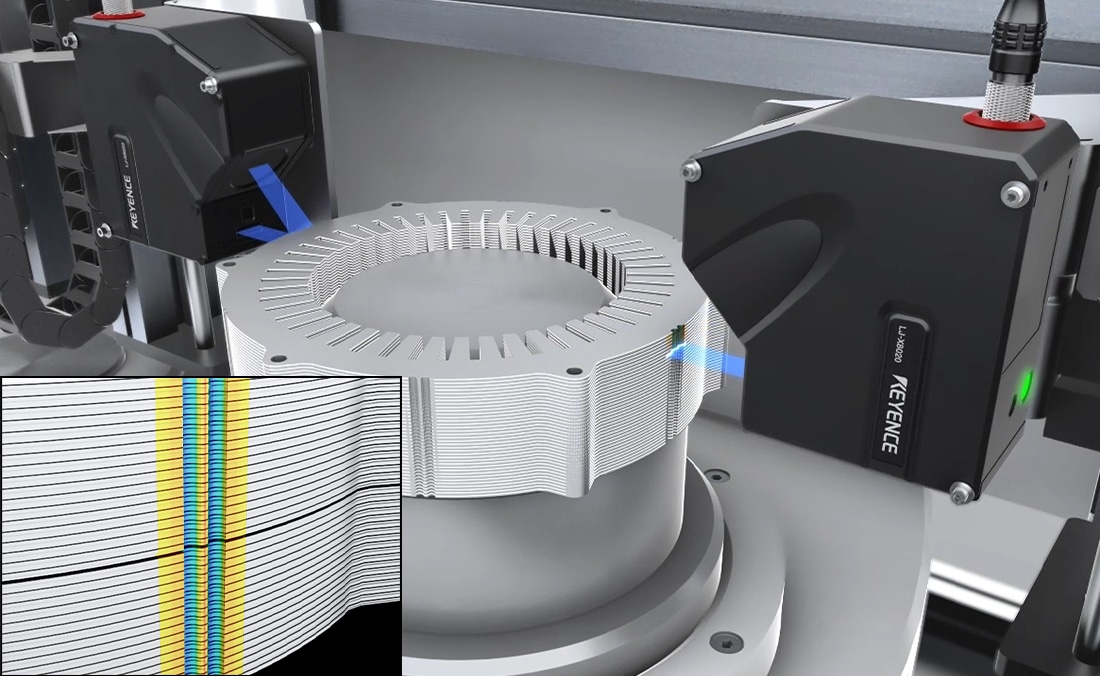
絶縁紙の出寸法測定
組み付け後の絶縁紙の位置を検査します。金属・平角線・紙が混在していても高精度に測定できるため、絶縁距離の確保を工程内で確認できます。
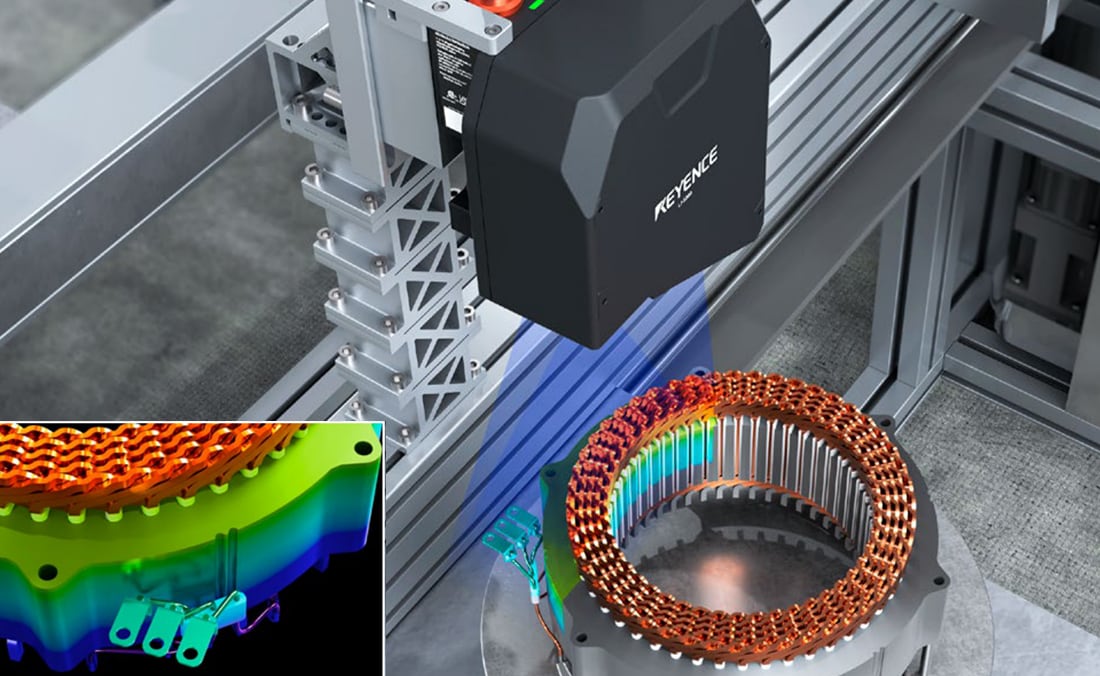
ステータの3相端子の高さと位置測定
ステータの3相端子について、高さと位置を同時に測定します。複数点を1回で捉えられるため、ヘアピン挿入後のばらつき把握に使えます(LJ-S8000シリーズ)。
モータコアの積層厚み測定
カシメ前に積層コアの厚みをインライン測定し、規定枚数がそろっているかを確認します。積厚のばらつきを以降の工程へ持ち込みません(CL-3000シリーズ)。
EVステータ組立検査(LJ-X8000シリーズ)に関するよくあるご質問
- ヘアピン溶接検査とはどう分けますか?
- 本ページは溶接前の組立検査に限定しています。コア積厚、絶縁紙の出寸法、ヘアピン挿入後の端子高さと位置が対象です。溶接そのものの品質判定は別ページで扱います。
- 端子は何本まで同時に測れますか?
- ライン状のレーザで断面を一度に取得するため、視野に入る範囲であれば複数点を1回の撮像で同時に測定できます。必要な範囲と点数から適したヘッドをご提案します。
- 絶縁紙のような白い紙でも測れますか?
- 測れます。高さデータで位置を判定するため、金属・銅・紙といった材質や色の違いに左右されにくくなります。同色内のわずかな段差も安定して捉えられます。
- コア積厚はどうやって測りますか?
- 積層コアの上面高さを基準面と比較して積厚を算出します。カシメ前に測ることで、規定枚数がそろっているかを工程内で確認できます。
- 測定結果を組立装置に戻せますか?
- 戻せます。判定出力によるNG品の排出に加え、上流工程へのリアルタイムフィードバックに対応します。挿入深さや位置の補正に測定値を使う運用が可能です。
- 位置決めなしでインライン全数検査できますか?
- できます。全方向位置補正機能が対象物の位置ズレや傾きを認識して自動的に補正するため位置決めが不要です。自動ワーク検知機能により外部トリガも不要です。
ステータの組立寸法、溶接前に確定させませんか
工程別の測定構成やヘッドの選び方は、カタログまたはお問い合わせフォームからご確認いただけます。