
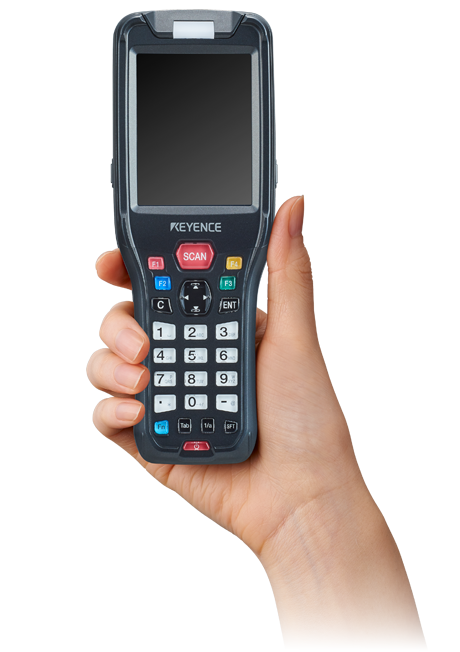
ハンディターミナルBTシリーズ
3M 徹底改善
- ムリ
- ムダ
- ムラ
現場に潜む3Mを洗い出し効率アップ
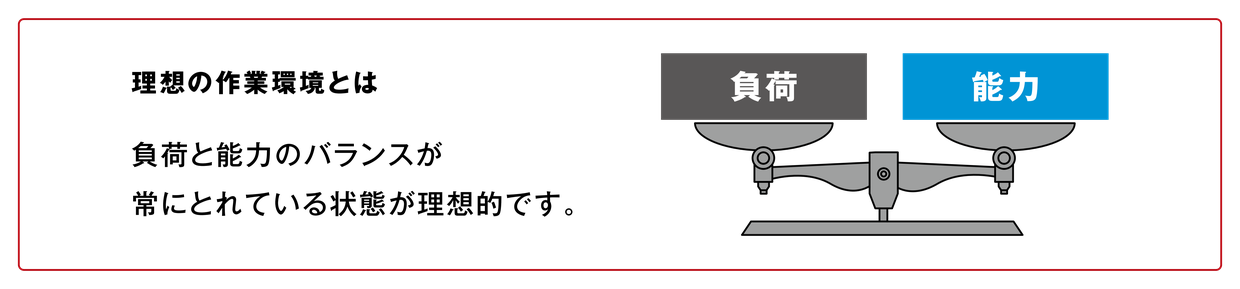
3M(ムリ・ムダ・ムラ)とは?
ここでは作業する上での負荷(やろうとすること、実行しなければならないこと)と、それをこなしていく能力(キャパシティ)のバランスが崩れている状態を指しています。この資料では、以下のように定義しています。
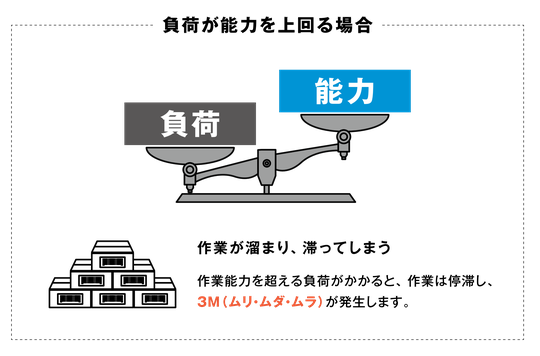
- ムリ
- 能力以上に負荷がかかっている状態
- ムダ
- 能力に対して負荷が下回っている状態
- ムラ
- ムリとムダの両方が混在し、さまざまなタイミングで発生している状態
なぜ3M(ムリ・ムダ・ムラ)が発生するのか?
どうして3M(ムリ・ムダ・ムラ)が発生してしまうのでしょうか?それは負荷と能力それぞれの状況が把握できていないからです。
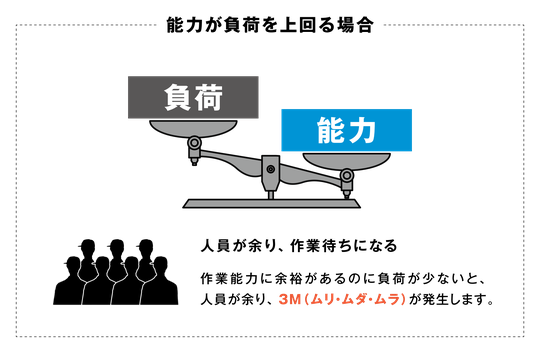
3M(ムリ・ムダ・ムラ)を防ぐポイント
「作業人員は適正か?」、「作業負荷は適正か?」など、バランスに気を配り、人員を配置することが、3M(ムリ・ムダ・ムラ)を発生させない考え方です。
効率アップの真偽
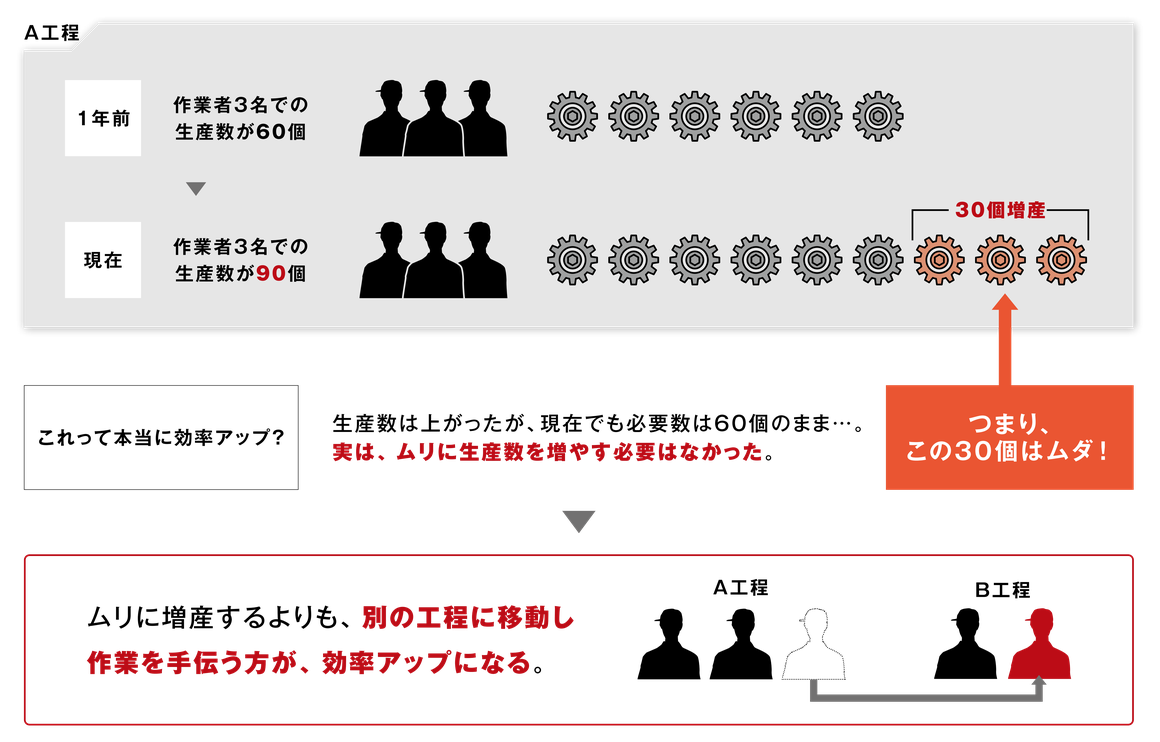
3M(ムリ・ムダ・ムラ)の発生ポイントを捉える
実際の工程で3M(ムリ・ムダ・ムラ)の発生ポイントをたどってみましょう。
このような工程で進めている作業があります。
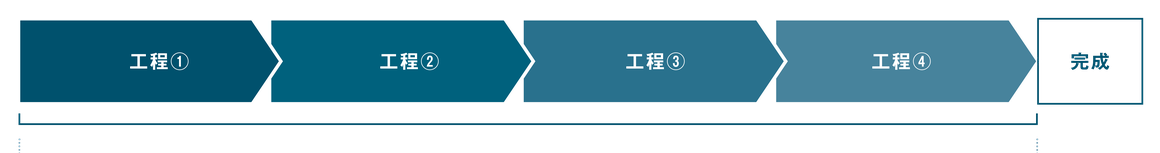
トータル6時間の作業
まず、各工程でかかっている時間を分解してみます。
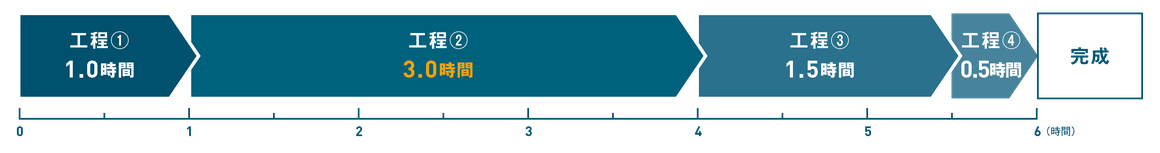
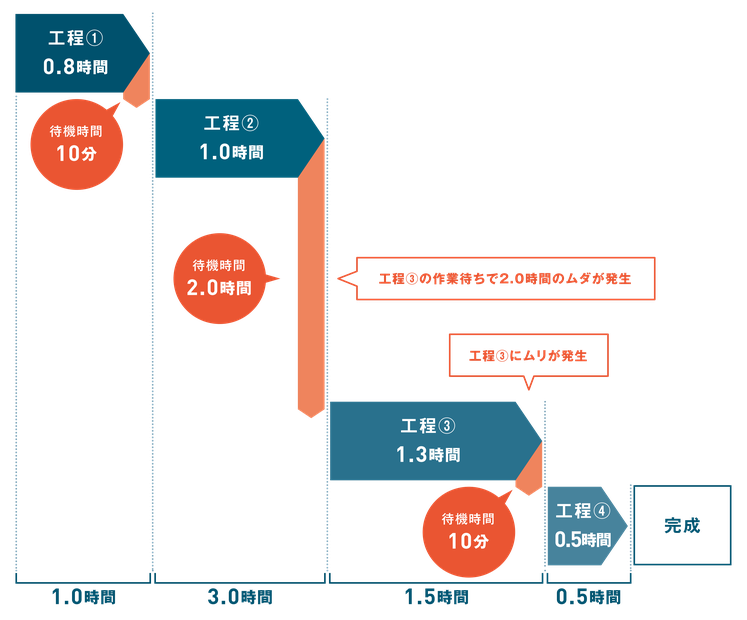
「工程②」は、全行程の50%を占める3時間の作業時間となっていることがわかります。ただし、ここが改善ポイントであるかどうかはまだわかりません。
3M(ムリ・ムダ・ムラ)をなくすには?
さらに各工程の「開始」と「終了」を分けて実質作業時間と待機時間を見える化すると…
ハンディターミナルによる3M(ムリ・ムダ・ムラ)対策
工程ごとの3M(ムリ・ムダ・ムラ)の状況が把握できれば、次のステップとして、「人による作業」の3M(ムリ・ムダ・ムラ)を見直します。根本的な3M(ムリ・ムダ・ムラ)の解決には自動化や省力化の仕組み作りが必要になります。
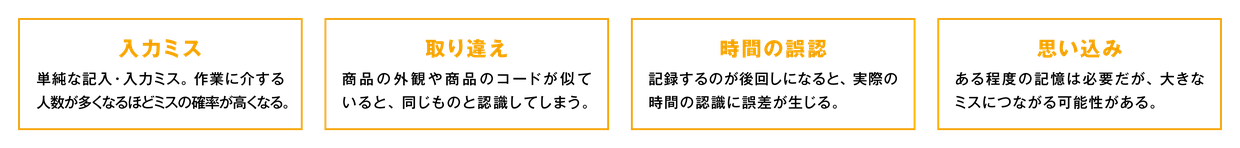
そのため、バーコードや2次元コードなどの自動認識のシステムとハンディターミナルを活用している企業が多くなっています。
ハンディターミナル導入後のメリット
- ▶処理時間の大幅な短縮。
- ▶記入・入力ミスがなくなる。
- ▶集計ミスがなくなる(パソコンへ自動転送なので確実に処理)。
- ▶確実に『品番』と『数量』の紐付けができる。
- ▶帳票の記入・集計にタイムラグがなくなる。
- ▶人の記憶による記入もれや間違いがなくなる。
その他のメリット
ハンディターミナルを使った改善事例
1工程管理編
Before
各工程の作業工数や、受入れ待ちの時間が把握できていない。
作業表を手書きしているが、データの正確さに欠ける。
After
スキャンするだけで時間が正確に記録され、工数間の滞留時間も容易に管理できるようになった。
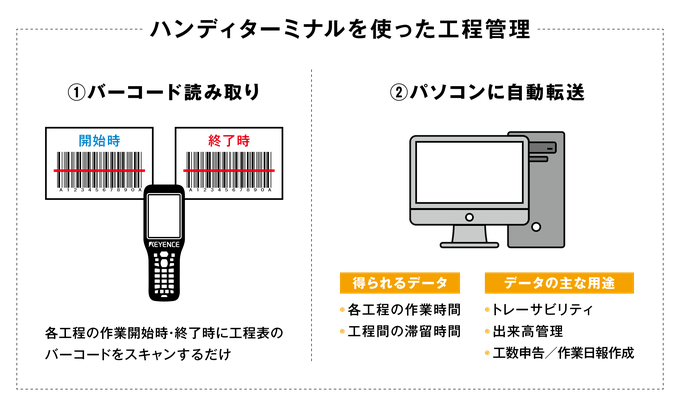
ハンディターミナル導入後のメリット
- ▶作業表に記入する工程や帳簿管理がなくなる。
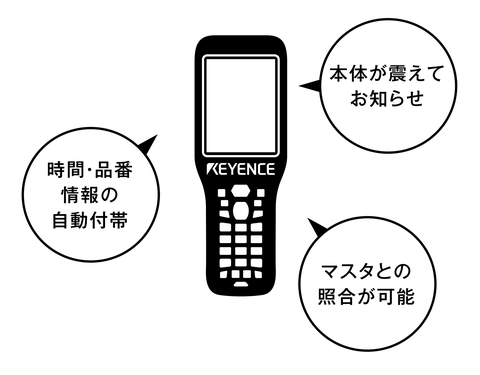
- ▶ハンディターミナル内の時間を付帯させて、正確な記録ができる。
- ▶パソコンへの打ち込みが必要ないので、入力ミスが発生しない。
- ▶工程間の時間や滞留時間の管理が容易にできるので、適正な工数管理や改善に有益な情報がとれる。
2在庫管理編
Before
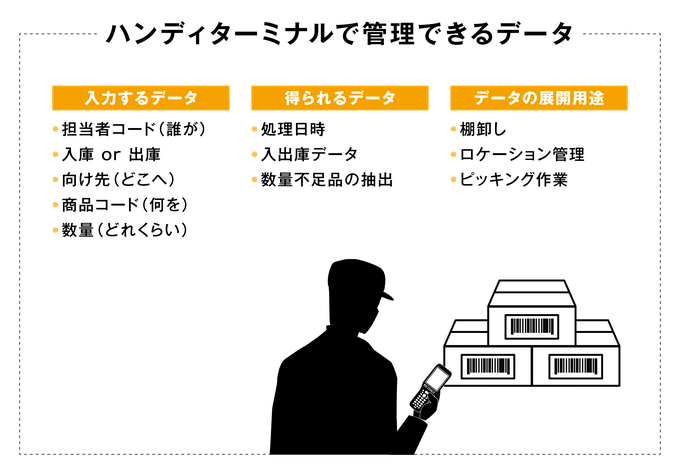
在庫の過不足があったり、問い合わせ時にハッキリとした在庫がわからず、チャンスロスが発生することがある。
After
リアルタイムに在庫確認ができるため過不足がなくなり、在庫管理の精度が格段に上がった。
ハンディターミナル導入後のメリット
- ▶データがパソコンに自動転送されるので、タイムラグがなくなる。
- ▶手書き管理の作業がなくなり、工数・ミス削減につながる。
- ▶過不足のロスがなくなり、経費の削減につながる。
- ▶問い合わせに正確に対応できるので、機会損失がなくなる。
- ▶経験に頼らない仕組みが構築できる。
3出荷検品編
Before
出荷前にチェックはしているが、誤出荷がなくならない。
回収作業にかかる費用や信用の低下が怖い。
After
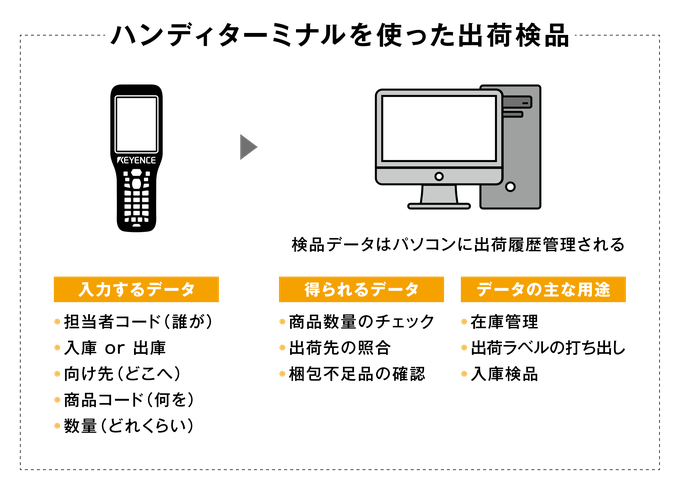
誤出荷が大幅に低減し、リカバリーの費用も抑えられ、作業員もストレスから解放された。
ハンディターミナル導入後のメリット
- ▶出荷ミスが減るので、回収費用と時間が削減できる。
- ▶見間違いや、チェックし忘れなどのミスがなくなる。
- ▶初めての担当者でも検品作業につくことができる。
- ▶サーバ上のマスタに記録できるので、紙の管理が不要になる。
- ▶問い合わせに正確に0対応できるので、機会損失がなくなる。
- ▶Bluetoothや無線LANの活用で、遠隔地からの入力もできる。
4ポカよけ編
Before
補充品を2人体制(補充係とチェック係)で交換している。
人員がもったいないので、もっと効率のいい方法がないか?
After
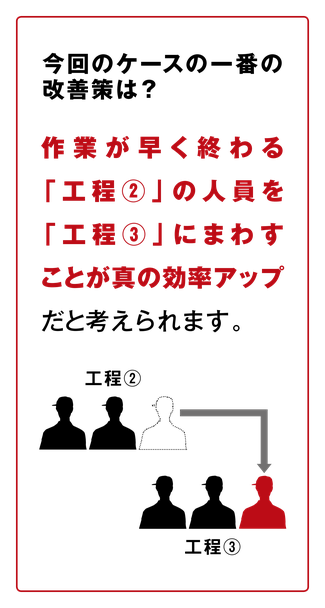
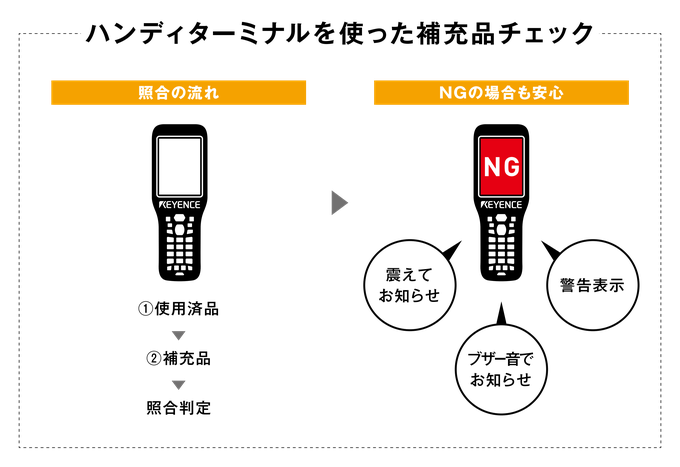
ハンディターミナル導入後は1人で作業ができるようになり、もう1人は別工程に移動して全体的に効率アップ。
ハンディターミナル導入後のメリット
- ▶バーコード同士を比較するだけなので、誰でも作業ができる。
- ▶ダブルチェックの必要がなく、人員を別の工程に回せる。
- ▶バイブレーションで間違いを教えてくれるので、ミスが防げる。
- ▶ハンディターミナル内に照合履歴が残るので、モレなく照合作業ができる。