
実践ガイド
定量化する
静電気管理
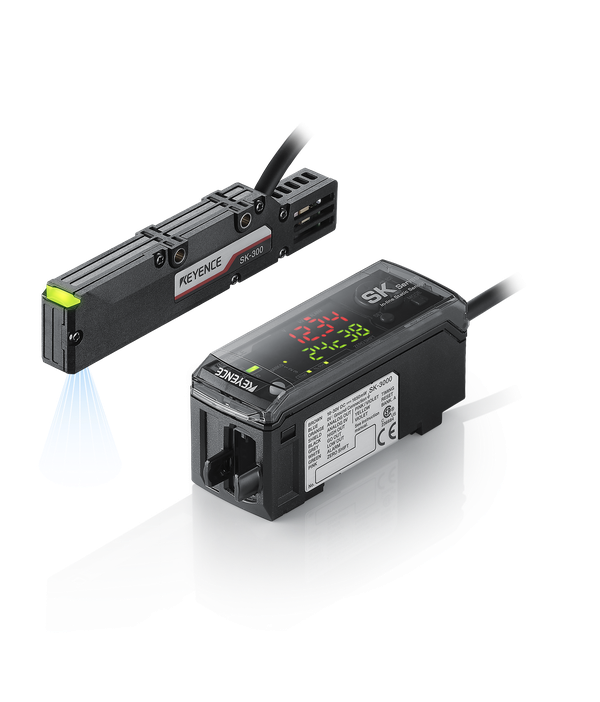
高精度インライン
静電気測定器 SK シリーズ
静電気の測定方法
静電気対策の効果を評価するには静電気と対策結果の測定が必要です。
たとえば異物不良対策であれば、対策の前後でのワーク表面の静電気電圧(帯電圧)の測定と、ワークに付着した異物の大きさ・数、他に環境指数として温度と湿度を測定することが一般的です。
ここでは静電気電圧の測定方法について説明します。
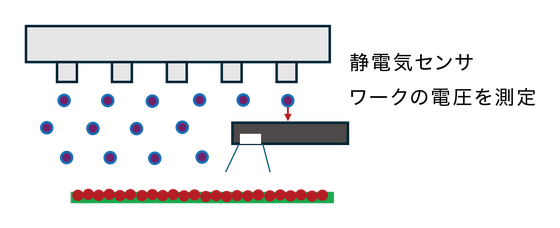
ワーク表面の静電気の電圧を測定する機器を「静電気測定器」と呼びます。
静電気対策にイオナイザが良く使われますが、イオナイザの能力を測定する機器を「チャージプレートモニタ」と呼びます。それらを混同せずに適切に使い分けることが重要です。
端的に言うと、静電気測定器はワークの帯電圧を測定する機器、チャージプレートモニタはイオナイザの能力を測定する機器です。
チャージプレートモニタではワークの電圧は測定できません
チャージプレートモニタは自プレートの電圧を測定します。
近くに帯電したワークが来ると、静電誘導で電圧値が変動しますが、実際の電圧に比べると測定値は小さくなります。実例を示します。
測定例
テフロン板
-2000 V
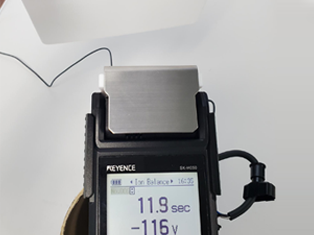
同じ距離
SK-H055では
-100 V
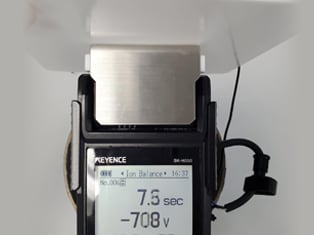
密着させても
-700 V
静電気測定器の仕組み
静電気測定器は、右図のような仕組みで静電気の電圧を測定します。
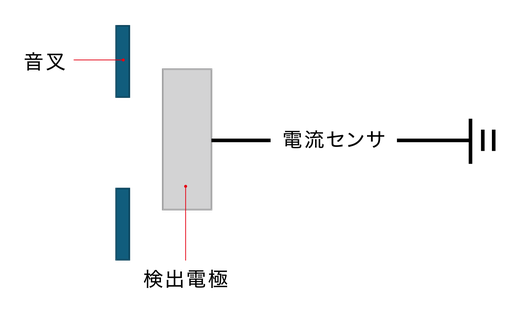
検出電極はGNDに接続されていますが、途中に電流センサが設置されており、ここに流れる電流量を検出しています。帯電物が無い場合の電流量はゼロです。
仮に-に帯電した対象物が近づいた場合、右図のように検出電極の表面側には+の電荷が現われます。(このように+または-に帯電した対象物が金属に近づいた際、金属表面に-または+といった帯電体とは反対極性の電荷が引っ張られる現象のことを静電誘導と言います。)
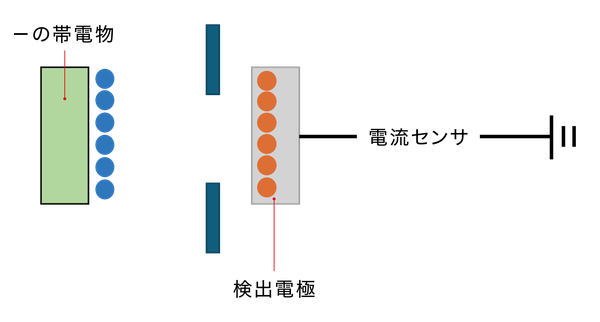
検出電極内で+の電荷が帯電物側に引っ張られると同時に、反対極性の-の電荷は反発してアースに流れます。
「流れる電子の量=電流量」なので、この電流を測定して演算処理をおこない、帯電量に換算します。
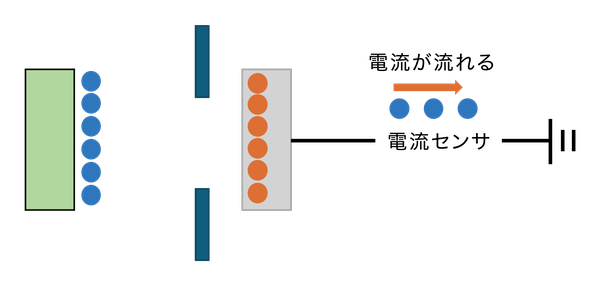
ただし、この状態のままでは帯電物が近づいた瞬間だけ電流が流れるだけで、その後帯電物が静電気センサの目の前にあったとしても電流が流れないため、現在の帯電量が分からなくなってしまいます。
そうなると、目の前に帯電物があるにも関わらず、センサの示す帯電量はゼロになります。
音叉を動かす目的はこの電流を常に流れさせるためです。
音叉は金属製ですが、金属は電界を遮蔽する特性があります。そのため、音叉の隙間が広い状態では帯電物が検出電極に与える静電誘導の量が大きくなり、逆に音叉の隙間が狭い場合は電界の力が音叉でブロックされて静電誘導が小さくなります。これにより電流センサに一定量の電流変化が常に発生する状態を維持できます。
トレーサビリティによる品質向上
対象物の帯電量をモニタリング
対象物の帯電量を常時監視し、適宜必要な予知保全をおこなうことができます。1か月に1回などの定期点検時に決められた基準を超えていると、その間の製品がロスになるリスクがありました。製品ごとの静電気数値を常に管理することで今まで以上の品質向上が可能です。
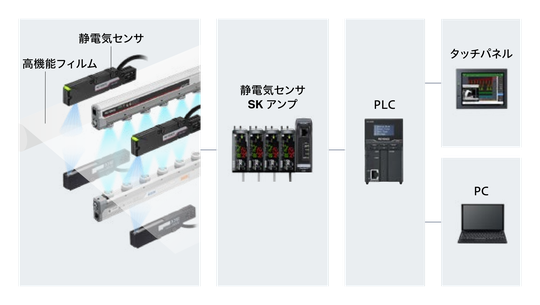
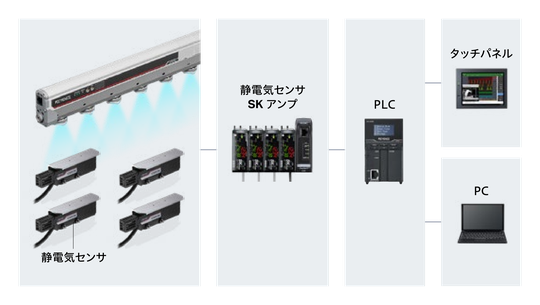
イオナイザのイオンバランスを常時モニタリング
100 V以内の管理が必要な場合に有効です。イオナイザのイオンバランスを常時監視し、適宜必要な予知保全をおこなえます。定期点検時に基準を超えていると、その間の製品がロスになるリスクがありました。静電気数値を常に管理することで今まで以上の品質向上を実現できます。
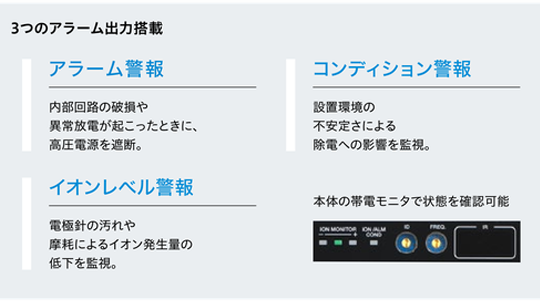
イオナイザの稼働状況を常時モニタリング
帯電モニタにより除電状態を簡単に確認できます。また、3種類の異常を常時監視し、本体LEDによる異常表示と外部出力をおこないます。外部出力を監視することにより、イオナイザの一元管理が可能となります。
イオナイザに使うエア使用量を常時モニタリング
バータイプのメンテナンス性を高めるために、エア供給は不可欠です。エア流量を確認し、除電性能の維持とエア消費量を常時監視できます。予期せぬトラブル時もすぐに状況を把握できるため、生産効率をより高めることができます。
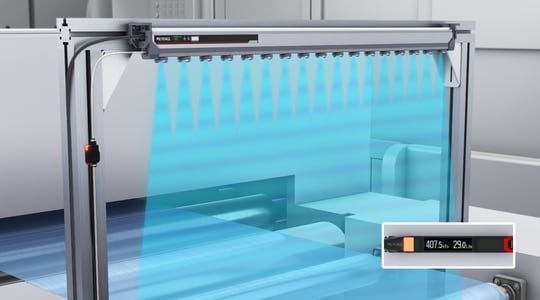
FD-EPシリーズ
帯電量やイオナイザの性能を定期的に測定
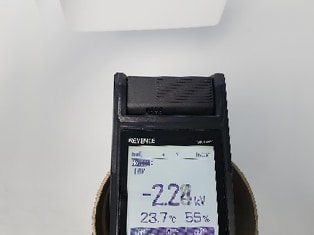
対象物の帯電量、温度、湿度、除電時間(+)、除電時間(−)、イオンバランスを1台で測定できるハンディタイプです。従来は重いチャージプレートモニタと表面電位センサの2台を用意する必要がありました。SK-Hシリーズは1台で2役。確認業務の負担を軽減できます。
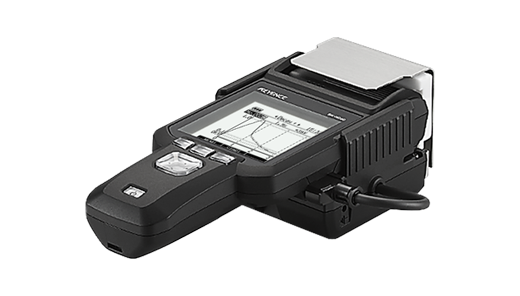
ハンディタイプ SK-Hシリーズ