精密板金の品質管理は大変だ

 カタログをダウンロード
寸法・形状検査の課題
精密板金の品質管理において、このようなご経験はないでしょうか。
精密板金の品質管理が難しい理由は、単純に長さや穴径を測れば終わりではないからです。
曲げ、溶接、材料特性、加工条件など、さまざまな要因によって、製品全体の形状が変化します。
今回は、精密板金の寸法・形状検査でよく起こる課題と、それを3Dスキャナ型 三次元測定機「VLシリーズ」でどのように効率化できるのかをご紹介します。
「昨日OKだったから今日もOK」とはいかない
精密板金で特に厄介なのは曲げ加工だと、現場ではよくお聞きします。
同じ90°曲げでも、材質や板厚、材料ロット、圧延方向、金型の状態などによってスプリングバックの量が微妙に変わります。
「昨日は寸法公差に入っていたのに、同じ条件で加工したつもりでも今日は少しズレる」
こうしたことが起こる可能性があります。
さらに、一箇所の曲げ角度のズレが次の曲げ、さらに次の曲げへと積み重なると
「単体寸法はそれほど悪くないのに、最後の穴位置が合わない」
「筐体として組んだら全体がねじれている」といった問題につながります。
精密板金では部分的な寸法だけではなく、製品全体を見なければわからない不良が少なくありません。


寸法は入っている。それでも組み付かない。
「図面上の寸法は公差内なのに、なぜか組み付かない」というケースはないでしょうか。
穴径も問題ない、穴ピッチも問題ない、曲げ高さも公差内、それでも相手部品とうまく合わない。
原因を調べてみると、製品全体がわずかに反っていたり、複数の公差が同じ方向へ寄っていたり、フランジ部分が少しねじれていたりします。
一つひとつの寸法を確認するだけでは、こうした問題はなかなか見えてきません。
だからこそ品質管理では、「どの寸法が悪いのか」だけではなく、「製品全体が設計形状に対して、どこで、どの方向に、どれくらい変形しているのか」まで確認したくなります。
解決方法を見る
反り・ねじれは「どこが悪いのか」を探すのが大変
板金部品を定盤に置いてみる。すると、一部が少し浮いている。ここまでは目視でもわかります。
しかし問題はその先です。
-
 最大で何mm浮いているのか
-
一部分だけなのか、製品全体が弓なりなのか
-
どこから変形が始まっているのか
-
どの曲げ部分が原因なのか
こうしたことを定量的に確認するのは簡単ではありません。ねじれも同様です。
四隅のうち一箇所が浮いているとしても、それが曲げ角度の問題なのか、平面部分の反りなのか、溶接による熱変形なのかを切り分ける必要があります。
「悪いことはわかる。でも、どこがどう悪いのか説明できない。」という状態が最も困ります。
解決方法を見る
薄板は、測ろうとすること自体が難しい
薄い板金部品では、測定方法そのものにも注意が必要です。
ノギスで強く挟めば、測定力によって部品がわずかに変形することがあります。
定盤に置けば、自重によって形状が変わる場合もあります。
治具で固定すれば、固定した力によって本来の反りが矯正されてしまうこともあります。
「では、本来の形状はどれなのか?」という問題です。
もちろん製品によって適切な固定方法や測定条件を決める必要がありますが、接触式測定だけでは確認が難しい形状もあります。
解決方法を見る
測る場所が多すぎる
精密板金の検査項目は多岐にわたります。
穴径、穴ピッチ、端面から穴までの距離、曲げ位置、曲げ高さ、角度、段差、平面度、平行度、直角度、反り、ねじれ――。
製品によっては数十箇所を確認することもあります。
そのため、「ここはノギス」「ここはハイトゲージ」「ここは角度計」「ここは三次元測定機」と、測定箇所によって測定機を使い分けることになります。
測定そのものより、測定機を準備したり、製品を置き直したり、基準を取り直したりする時間のほうが長いということも珍しくありません。
さらに、測定結果がそれぞれの測定機に分散すると、最後はExcelや検査成績書に結果をまとめる作業も発生します。
そこで「製品全体を3Dで見る」という考え方
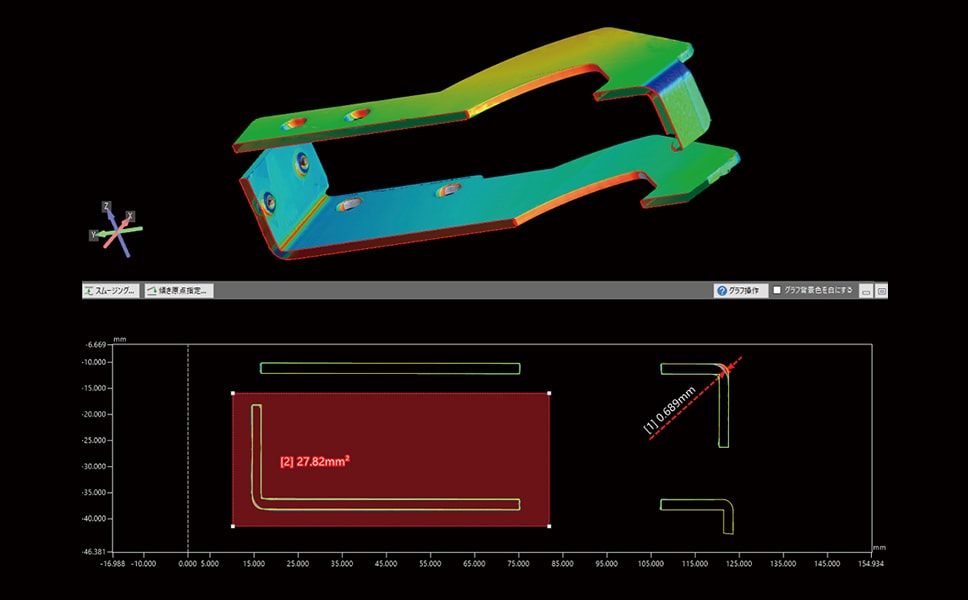
こうした精密板金の品質管理を効率化する方法の一つが、製品全体を3Dデータとして取得することです。
3Dスキャナ型 三次元測定機 VLシリーズでは、対象物をスキャンして製品全体の3D形状を取得し、そのデータをもとに寸法測定や形状評価をおこなえます。
つまり、
「怪しそうなところを一箇所ずつ測る」という検査から、
「まず製品全体の形状を取得して、そこから必要なところを見る」という検査へ変えられます。