


研削・ダイシングを工程内で測らないと起きる3つのこと
測定を工程の外に出すほど、異常に気づくのが遅れます。
研削が終わってからでは削りすぎを戻せない
裏面研削は材料を除去する工程です。除去してしまった分は戻せないため、研削が終わってから厚みを測って規格外だと分かっても、そのウエハは救済できません。目標残厚に近づくにつれて送り速度を落とす、といった制御を成立させるには、研削している最中の厚みが分かっている必要があります。工程後の測定は結果の記録にはなりますが、工程の制御には使えません。
BGテープの厚みばらつきがそのまま誤差になる
裏面研削では表面保護のためBGテープを貼った状態で加工します。テープの上から高さを測る方法では、テープ厚とウエハ厚の合計しか分かりません。テープの厚みはロットや貼り付け条件で変わるため、その変動が丸ごと残厚の誤差になります。ウエハだけの厚みを直接測れなければ、テープ側の管理を厳しくしてもばらつきは残ります。
溝深さが浅すぎても深すぎても後工程で効いてくる
ダイシングでは、切り込みが浅ければ分割不良になり、深ければ裏面のチッピングやダイの抗折強度低下につながります。ブレードは使うほど摩耗し、切り込み深さも変化していきます。加工後に断面を観察して確認する方法では、確認できるのは抜き取ったサンプルだけです。溝の深さを非破壊で定量できれば、ブレードの交換時期を数値で判断できます。
研削・ダイシングを工程内で制御する4ステップ
工程ごとに「何を測れば制御できるか」を先に決めます。
研削中の残厚を装置内で測る
研削水や砥石まわりの構造物を避けた位置にヘッドを設置し、加工しながらウエハの厚みを取得します。BGテープを貼ったままでもウエハだけの厚みを分離できる方式であれば、テープ厚の変動が誤差になりません。
目標残厚に対して送りを制御する
取得した厚みを装置側へ返し、目標残厚に近づいたところで送り速度を落とします。研削の終点を時間や砥石位置ではなく実測値で決められるため、削りすぎと削り残しの両方を避けられます。
ダイシングの切り込み深さを倣い制御する
ハーフカットでは、ウエハの反りやテーブルの傾きがあると切り込み深さが一定になりません。加工点の直前で高さを取得し続ければ、切り込み深さを一定に保つ倣い制御を構成できます。
溝深さとブレードを数値で管理する
切った後の溝の深さを非破壊で測り、規格に対する余裕を確認します。あわせてブレードの厚みを定期測定すれば、摩耗の進み具合から交換時期を判断でき、突発的な加工不良を抑えられます。
研削・ダイシング工程で使う測定方式の比較
工程内で制御に使えるか、という観点で整理します。
| 観点 | 分光干渉方式 (SI-F1000シリーズ) |
白色干渉方式 (WI-5000シリーズ) |
マルチカラー共焦点方式 (CL-3000シリーズ) |
接触式プローブ |
|---|---|---|---|---|
| 研削中のインプロセス測定 | ◎ 装置内に設置して測定 | × 加工中は不可 | △ 装置内に組み込む構成が必要 | × 加工面に触れられない |
| BGテープ越しのウエハ厚み | ◎ ウエハのみの厚みを分離 | × 対象外 | △ 条件による | × テープ込みになる |
| 対象への接触 | ◎ 非接触 | ◎ 非接触 | ◎ 非接触 | × 接触する |
| 溝の深さ | ○ 点で深さを取得 | ◎ 面で一括測定 | ○ 点で深さを取得 | △ 断面観察が前提 |
| チッピング・欠けの把握 | △ 点測定のため範囲が限られる | ◎ 面の高さデータで把握 | △ 点測定のため範囲が限られる | × 把握できない |
| 鏡面・透明体への対応 | ◎ 干渉光から算出 | ◎ 同軸で正反射も測定 | ◎ 材質を選ばない | ○ さまざまな材質に対応 |
| 装置内の狭所への設置 | ◎ マイクロヘッドで対応 | △ 測定ユニットの設置場所が要る | ◎ 超小型ヘッドで対応 | △ 機構が必要 |
| 測定値の記録 | ◎ 保存・出力が可能 | ◎ 保存・出力が可能 | ◎ 保存・出力が可能 | △ 外部機器を介せば可 |
研削中は分光干渉、切った後の溝は白色干渉
加工しながら残厚を押さえる場面では、BGテープを貼ったままウエハだけの厚みを分離でき、装置内の限られたスペースに置ける分光干渉方式が向きます。一方、ダイシング後の溝深さやチッピングは、溝の周囲を含めた面の高さデータで見るほうが判断しやすいため、白色干渉方式が向きます。同じ「厚み・深さ」でも、工程内で制御に使うのか、加工結果を評価するのかで選ぶ方式が変わります。
研削中の残厚測定に対応する商品
BGテープを貼ったままウエハだけの厚みを分離し、装置内に設置して加工中も測り続けられる変位計です。
マイクロヘッド型 分光干渉レーザ変位計
SI-F1000シリーズ
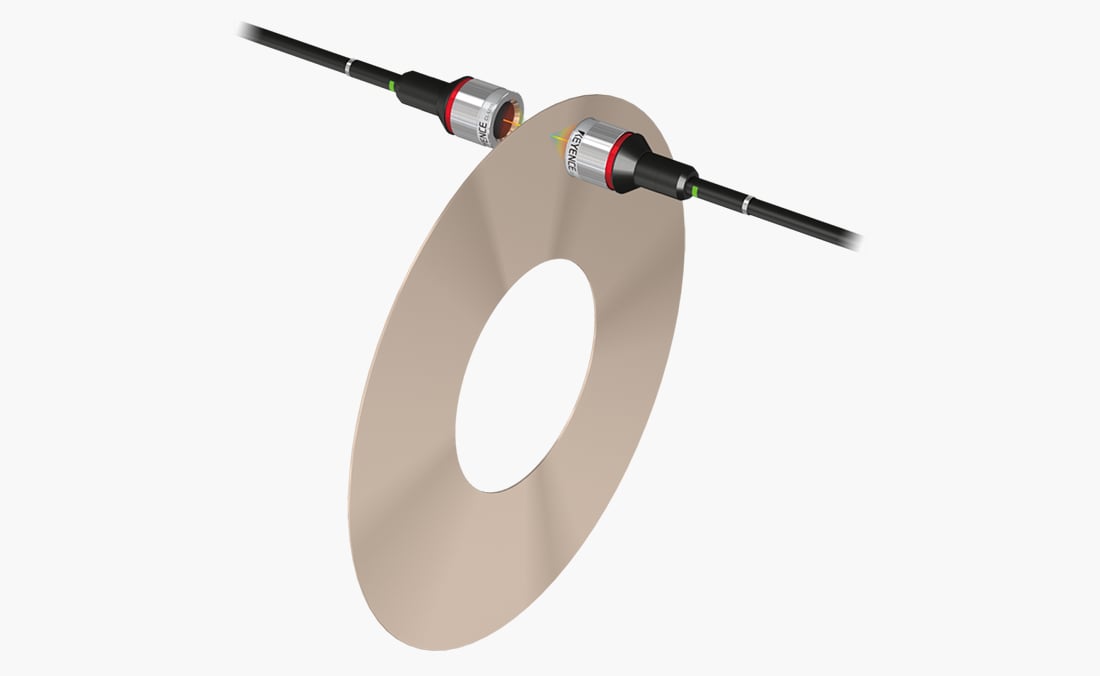
分光干渉方式を採用したマイクロヘッド型のレーザ変位計です。SLD光源から出た広波長帯域の光をヘッド内部の参照面と対象物でそれぞれ反射させ、干渉光を分光器で波長ごとに分けて波形解析することで距離を算出します。対象の表面と裏面それぞれからの反射を分離できるため、BGテープを貼ったままでもテープの厚みを含まない真のウエハ厚みを測定できます。
ウエハ厚み測定タイプのSI-F80Rはヘッドサイズφ12 mm・設置距離80 mmで、研削水や砥石まわりの構造物を避けた位置にヘッドを置けるため、装置内でウエハ厚を測りながら研削する構成が組めます。変位計タイプにはφ2 mmのマイクロヘッドもあり、狭所や高温下の測定に選べます。いずれもクラス最高となる1 nm(0.001 µm)の分解能です。センサヘッド部分には電気回路がないため、周囲からの電気・磁気ノイズの影響を受けず、発熱もありません。
最大6ヘッドの同時測定に対応し、マルチ演算機能により多点厚み測定・平坦度測定・反り測定といった演算をコントローラ内部で完結できます。8つのプログラムを切り換えて品種ごとの設定を呼び出せ、データストレージ機能で測定値を保存できます。
SI-F1000シリーズの詳細資料を入手する
測定範囲・ヘッドバリエーション・システム構成をまとめたカタログを無料でダウンロードできます。
研削・ダイシング工程での測定例
裏面研削からダイシングまで、工程内で実際に測られている例をご紹介します。
裏面研削中のウエハ厚み測定
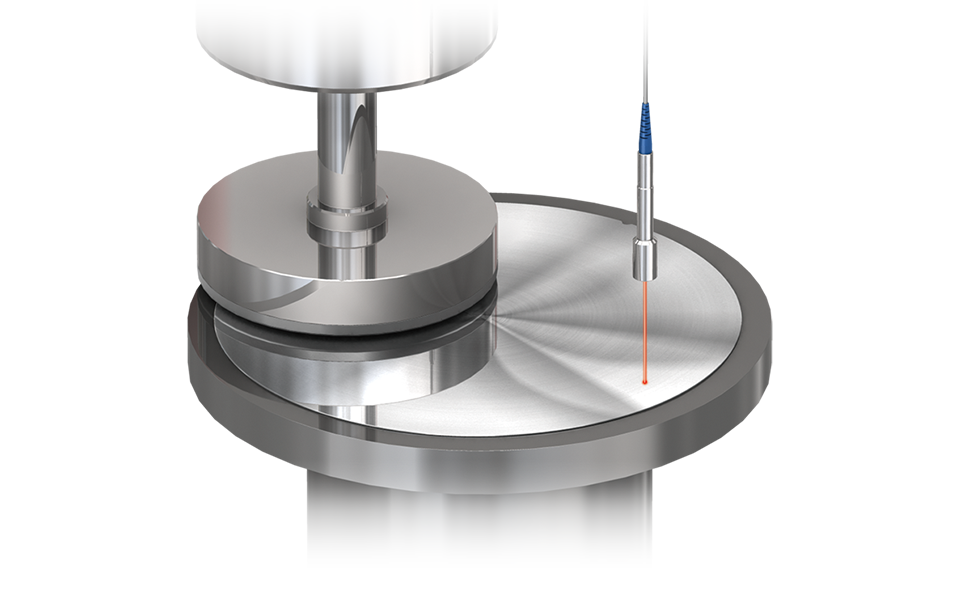
BGテープの厚みを含まないウエハ厚みを、研削中にインプロセスで測定します。設置距離80 mmのため装置構成の影響を受けにくく、研削しながら残厚を追えます(SI-F1000シリーズ)。
ハーフカットの倣い制御
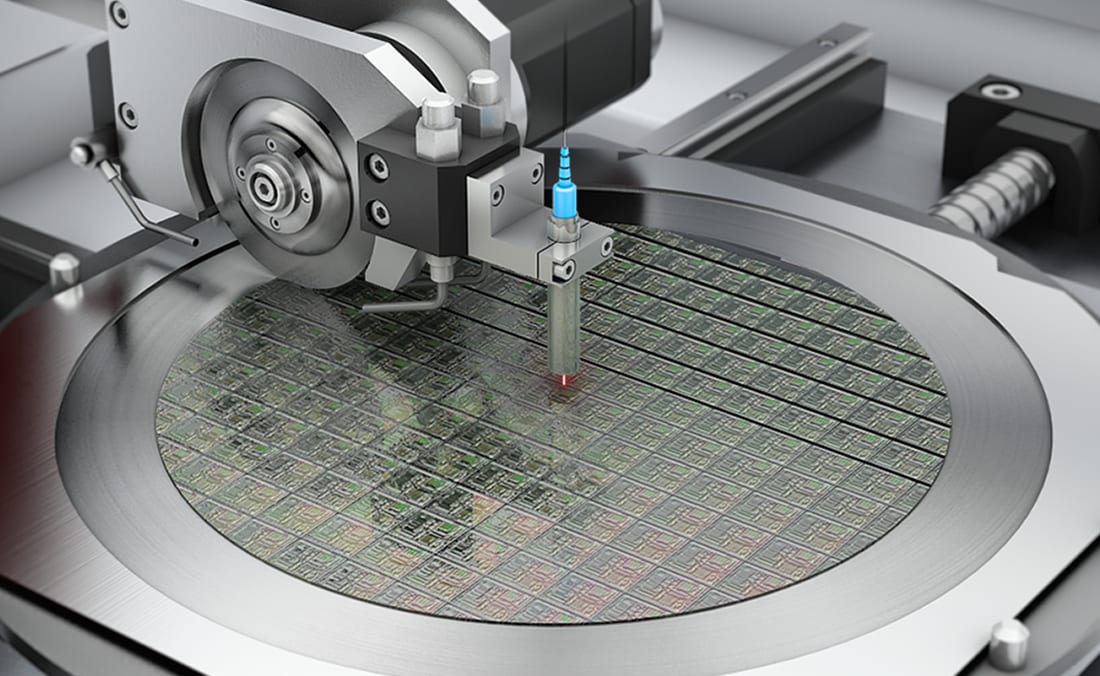
φ8 mmのヘッドで加工点近傍の高さを取得し、裏面チッピングを抑えるカット深さを倣い制御します。反りのあるウエハでも切り込み深さを保てます(SI-F1000シリーズ)。
ダイシング溝の深さ測定
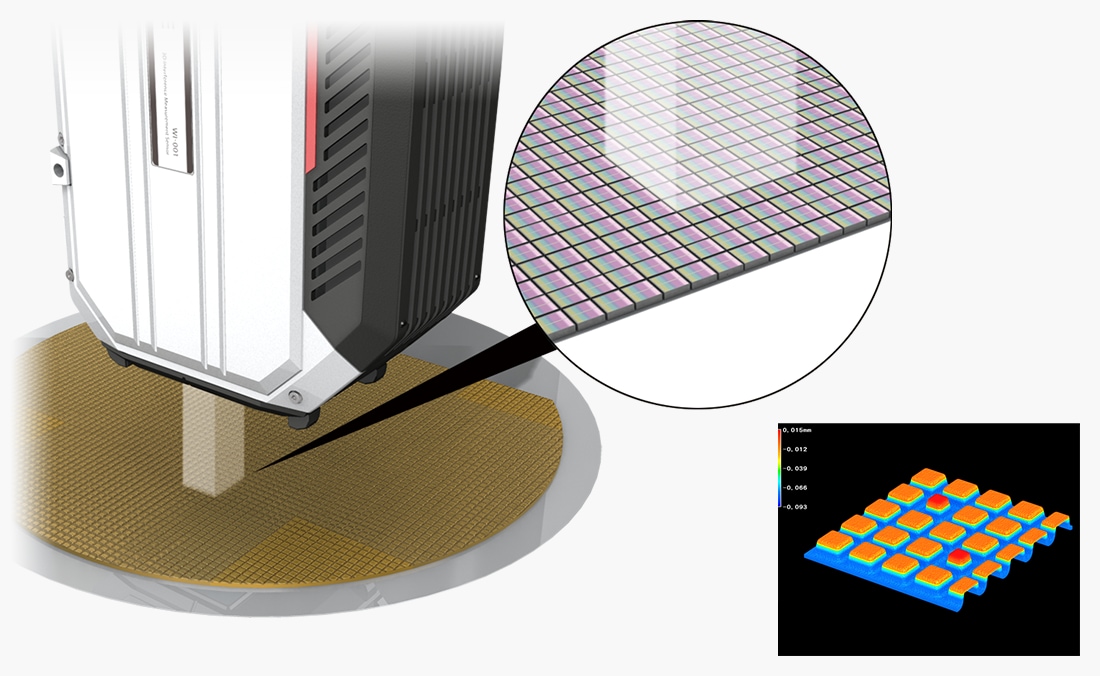
切り込み後の溝の深さを非接触で測定します。面で一括して高さを取得するため、誰が測っても同じ結果になり、トレーサビリティにも対応できます(WI-5000シリーズ)。
ダイシングブレードの厚み測定
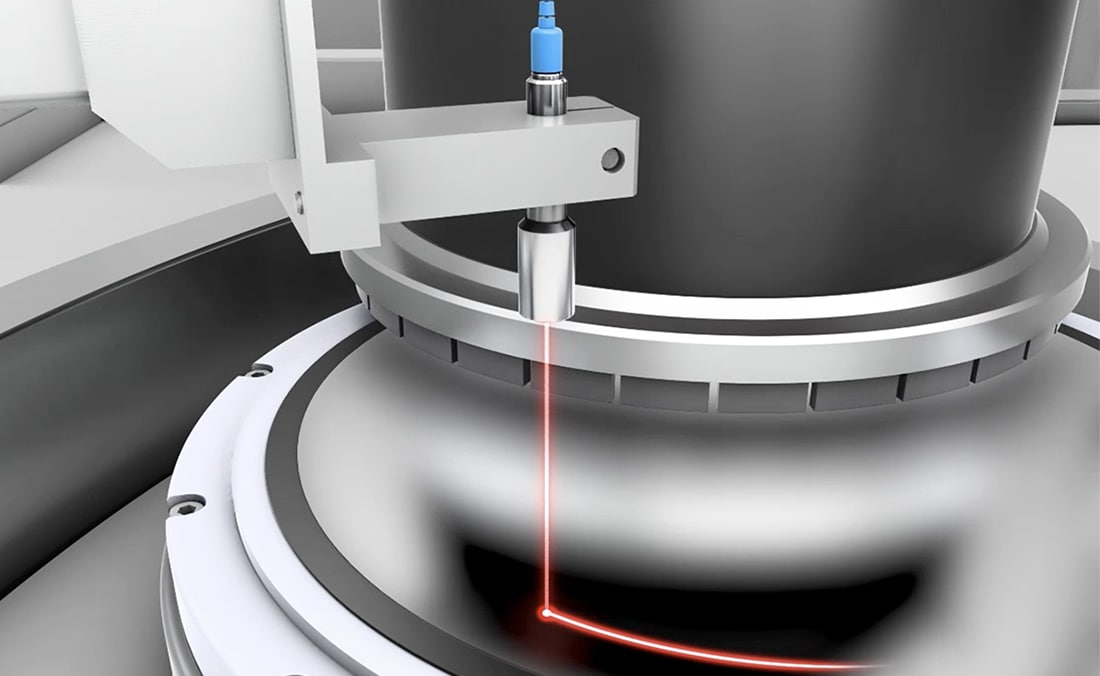
数十µmと薄いブレードの厚みを定期的に測定します。刃先の摩耗・欠損を数値で管理でき、交換時期の判断とメンテナンス工数の削減につながります(CL-3000シリーズ)。
バックグラインド・ダイシングの工程内測定に関するよくあるご質問
- BGテープを貼ったままでもウエハだけの厚みが測れますか?
- 分光干渉方式では、ウエハの表面と裏面からの反射光を分離して距離を算出できるため、テープの厚みを含まないウエハのみの厚みを測定できます。テープ厚のばらつきが残厚の誤差になりません。
- 研削装置の中に測定器を入れられますか?
- ウエハ厚み測定タイプは設置距離80 mmで、研削水や砥石まわりの構造物を避けた位置に設置できます。ヘッドが小さく電子部品を含まないため、装置内の限られたスペースにも組み込めます。
- ウエハの厚み・TTVそのものを測りたい場合は?
-
研削・研磨後のウエハ厚みや面内の厚み分布(TTV)の測定については、専用のページでご紹介しています。本ページは加工中の残厚制御とダイシング後の溝深さに絞って解説しています。
- 溝深さは非破壊で測れますか?
- 測れます。白色干渉方式では同軸で測定するため、開口部に対して底が深い溝でも底面までの高さを取得できます。断面を作らずに深さを定量でき、抜き取りではなく必要な頻度で確認できます。
- チッピングの量も分かりますか?
- 溝の周囲を含めて面で高さデータを取得すれば、欠けの範囲と深さを高さの分布として把握できます。点で測る方式では欠けの位置に当たらない可能性があるため、面で捉える方式が向きます。
- ブレードの交換時期はどう判断しますか?
- ブレードの厚みを定期的に測定し、摩耗の進み方を記録します。切り込み深さの変化と合わせて見れば、加工不良が出る前に交換時期を判断できます。
研削・ダイシングの工程内測定、ご相談ください
装置の構造と目標残厚、管理したい溝深さの精度をお伺いすれば、適したヘッドと設置方法をご提案します。カタログまたはお問い合わせフォームからご相談ください。