

幅と端部を管理すべき3つの理由
厚みが規格内でも、幅と端部の形状が崩れれば安全性に関わる不良になります。
塗工幅のずれがオーバーハングを崩す
電池セルでは、負極の塗工幅が正極より一回り大きく設計されます。スリット位置や塗工幅がずれると、この差=オーバーハングが不足し、充電時のリチウムが負極に受け止められず金属リチウムとして析出します。析出が進めばセパレータを貫通して内部短絡に至ります。厚みが規格内でも幅がずれていれば同じ結果になるため、幅は独立した管理項目として連続で測る必要があります。
端部の盛り上がりが積層・巻回で干渉する
塗工の端部には、塗液の表面張力によってエッジビードと呼ばれる盛り上がりができます。この盛り上がりが大きいと、積層や巻回のときに局所的に厚くなり、セル内部で不均一な圧力がかかります。プレス後も残ると、セパレータへの局所的な当たりや、充放電時の反応ムラの原因になります。端部の断面形状として盛り上がりの高さと幅を把握することが必要です。
未塗工タブ余白が確保できないと接合できない
電極には集電タブを接合するための未塗工部を残します。この余白が狙いから外れると、タブ溶接の面積が足りず接合強度が確保できません。逆に余白が広すぎれば、容量に寄与しない部分が増えます。塗工の間欠制御やスリット位置のばらつきで余白は変動するため、塗工部と未塗工部の境界位置を工程内で測って装置へ戻す運用が求められます。
スリット工程以降で幅と端部を測る4ステップ
厚みは既存の管理に任せ、幅と端部プロファイルに絞って測定を置きます。幅と蛇行は寸法測定器、端部の高さ方向はプロファイル測定器が担います。
スリット前後の蛇行検出
走行する電極の端部位置を高速サンプリングで捉え、蛇行を検出します。検出結果を装置へフィードバックすることで、幅ずれの発生自体を抑えられます。
塗工幅・未塗工タブ余白
塗工部と未塗工部の境界位置から、塗工幅と余白を算出します。走行させたまま連続で測るため、ロール全長にわたって管理できます。
端部プロファイルの数値化
端部の断面形状を取得し、盛り上がりの高さと幅を数値化します。耳立ちや途切れといった形状の異常も同じ測定で判定できます。
バリ検査と記録
スリット後の端部バリを高精細測定で検出し、微小なバリも捉えられます。測定値は保存して全長のトレーサビリティに使えます。
幅・端部プロファイル管理の方式比較
走行中に全長で測る、幅と形状を同時に見るという条件で、管理項目ごとに適した方式が分かれます。
| 管理項目/実装要件 | LS-9000シリーズ (3-CMOS×緑色LED方式) |
LJ-X8000シリーズ (3D断面プロファイル) |
エリアカメラ (外観検査) |
抜き取り+測長 |
|---|---|---|---|---|
| ①塗工幅・未塗工タブ余白 | ◎ 走行中に幅を連続測定 | ○ 断面から幅を算出できる | △ 校正と条件出しが必要 | △ 数点にとどまる |
| ②電極の蛇行 | ◎ 16,000回/秒で端部位置を追従 | ○ 端部位置を取得できる | △ 高速では追従しにくい | × 検出できない |
| ③端部の盛り上がり | -(高さ方向は対象外) | ◎ 断面形状で高さと幅を数値化 | × 高さが分からない | × 測定できない |
| ④耳立ち・途切れ | △ 幅の変化として間接的に検出 | ◎ 断面形状の乱れとして検出 | ○ 濃淡が出れば検出できる | × 検出できない |
| ⑤スリット後のバリ | △ 幅の変化として現れる場合のみ | ◎ 高精細測定で微小バリも検出 | △ 見え方に依存する | × 検出できない |
| 高速ラインへの追従 | ◎ クラス最速のサンプリング | ◎ 高速プロファイル取得 | △ 撮像速度に依存する | × 対応できない |
| インライン全長測定 | ◎ 走行させたまま全長対応 | ◎ 全長対応 | ○ 全長は可能 | × 抜き取りが前提 |
| 測定値の記録・フィードバック | ◎ 保存・出力と装置への制御が可能 | ◎ 保存・出力が可能 | ○ 画像の保存は可能 | × 手記録に依存 |
幅はLS-9000シリーズ、端部形状はLJ-X8000シリーズで押さえる
塗工幅と蛇行は、走行する電極の端部位置を高速で追える寸法測定器が向きます。LS-9000シリーズは16,000回/秒のクラス最速サンプリングと傾き補正により、フレのある走行材でも幅を安定して測れます。一方、端部の盛り上がりやバリのような高さ方向の情報は断面プロファイルが必要です。管理項目に応じて2つの方式を組み合わせるのが確実です。
電極の幅・蛇行や端部形状の連続測定に対応する商品
走行する電極の端部位置や形状を高速で捉え、幅や蛇行、端部形状をフレのあるラインでも安定して測る測定器です。
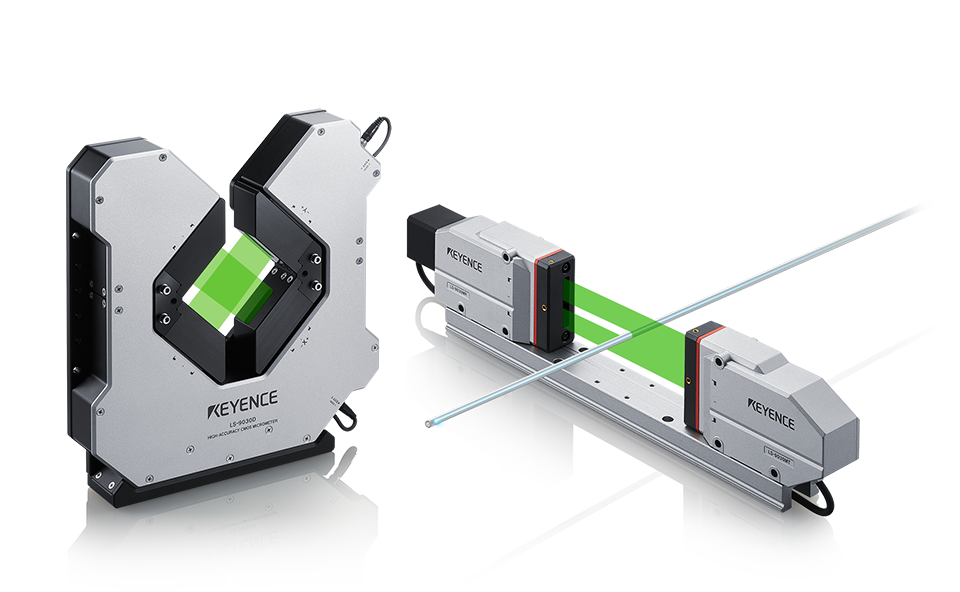
超高速・高精度寸法測定器
LS-9000シリーズ
キーエンス独自の3-CMOS×Green-LED方式を採用した寸法測定器です。高輝度Green-LEDの光を均一な平行光にして照射し、CMOS上のエッジ位置から幅や端部位置を算出します。専用設計の高速露光CMOSにより16,000回/秒のクラス最速サンプリングを実現し、高速で走行する電極の局所的な幅の変動も捉えます。
モニタCMOSがワークの姿勢を監視して傾きを補正するため、テンション変動や搬送振動でフレても測定値が安定します。ポリゴンミラーのような走査用の駆動部を持たない駆動部レス構造で経時劣化が起きにくく、長期間稼働する塗工・スリットラインでも省メンテナンスで使えます。最大16チャンネルの同時測定機能により、1つのワークの複数箇所を同時に管理できます。大容量データストレージ機能で測定データを保存し、Excelへ転送できます。相互干渉防止機能により複数台を近接設置しても影響を受けにくくなります。
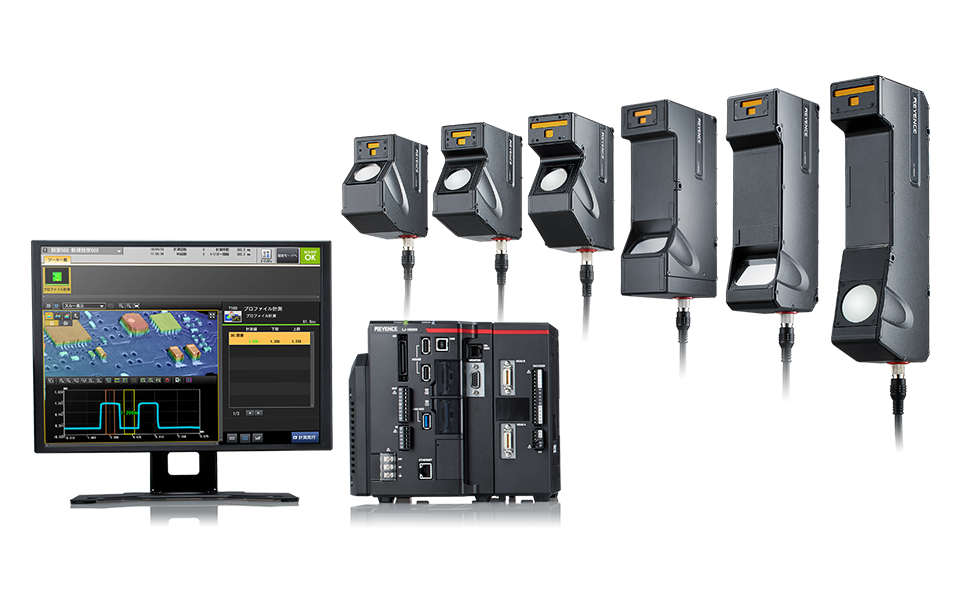
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
3200 point/profileの超高精細測定で電極端部の断面形状を細部まで表現し、盛り上がりの高さ・幅・断面積といった指標でエッジビードを数値化します。高さデータから生成する高さ画像は電極の色や光沢に影響を受けにくいため、黒色の活物質層と金属箔が隣り合う端部でも安定して形状を捉えます。箔の光沢面で発生する多重反射・乱反射には迷光抑制機能が働き、正確な形状として捉えます。
全方向位置補正機能により走行中の位置ズレや傾きを自動で補正するため位置決めが不要で、自動ワーク検知機能と組み合わせればロール全長にわたる連続測定を実現します。段差・幅・断面積といったプロファイル計測ツールから選ぶだけで、耳立ち・途切れ・スリット後のバリまで同じ測定で判定でき、専用ソフトの構築は不要です。判定出力と前工程へのリアルタイムフィードバック、FTPサーバ機能を使った画像・測定値の保存にも対応します。
LS-9000シリーズ・LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
塗工・スリット工程での活用例
電極の蛇行検出から端部の耳立ち、スリット後のバリ検査まで活用されています。
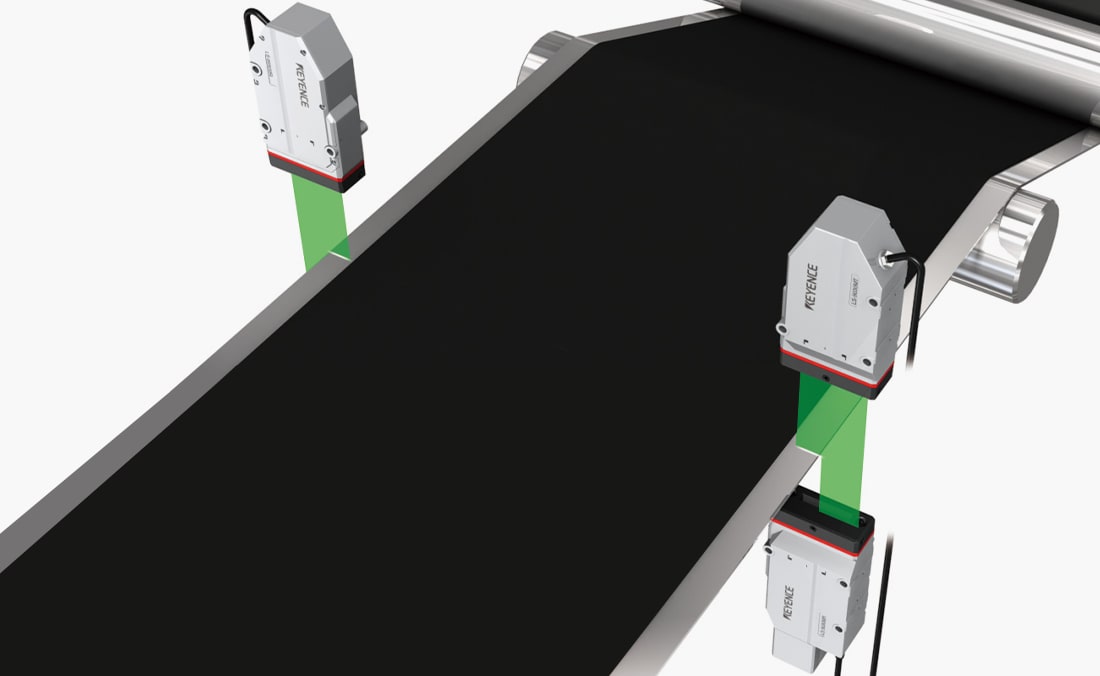
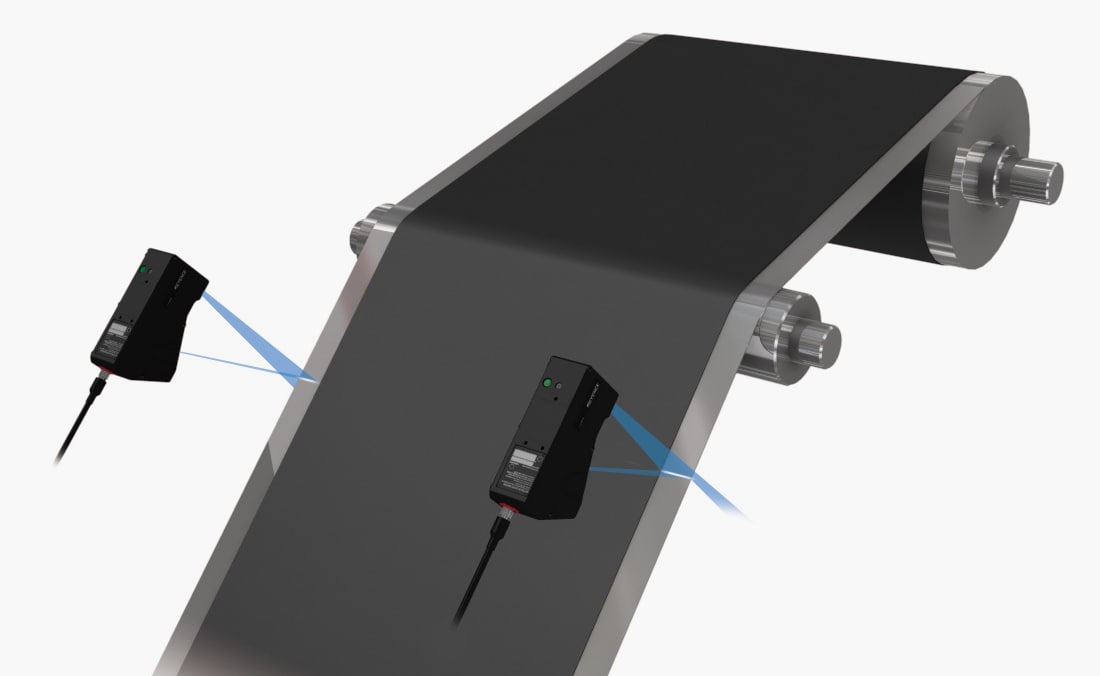
電極の蛇行
スリット前の電極の蛇行を検出し、フィードバック制御に使います。16,000回/秒のサンプリングで高速ラインにも対応し、幅ずれの発生自体を抑えられます。
電極端部の耳立ち検査
電極端部の耳立ち・途切れ・未塗工タブ余白をインラインで全長にわたり検査します。断面形状で捉えるため、端部の盛り上がりを高さとして数値化できます(LJ-X8000シリーズ)。
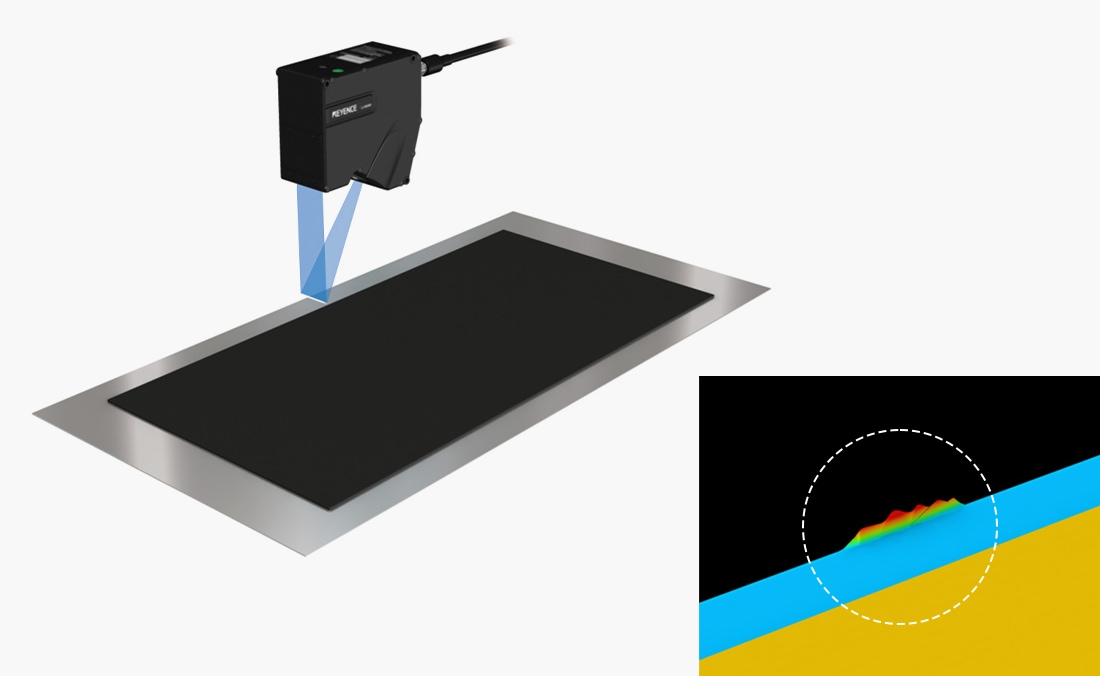
スリット後の電極端部のバリ検査
スリット後の端部バリを高精細測定で検出します。微小なバリも捉えられるため、内部短絡につながる異物の流出を抑えられます(LJ-X8000シリーズ)。
電極の塗工幅・端部プロファイル管理に関するよくあるご質問
- 厚み管理とはどう使い分けますか?
- 厚みは既存の管理に任せ、本ページでは幅と端部形状に絞っています。厚みが規格内でも、幅がずれればオーバーハングが崩れ、端部が盛り上がれば積層時に干渉します。独立した管理項目として扱うのが確実です。
- 塗工幅と未塗工タブ余白は同時に測れますか?
- 塗工部と未塗工部の境界位置を捉えることで、塗工幅と余白の双方を算出できます。走行させたまま連続で測れるため、ロール全長にわたる管理が可能です。
- エッジビード(端部の盛り上がり)はどう測りますか?
- 高さ方向の情報が必要なため、断面プロファイルを取得できる測定器を使います。端部の断面から盛り上がりの高さと幅を数値化でき、耳立ちや途切れも同じ測定で判定できます。
- 高速で走行していても幅を追えますか?
- 追えます。16,000回/秒のクラス最速サンプリングにより、走行方向のごく短い区間で起きる幅の変動も捉えます。ライン速度が速いほど効果があります。
- テンション変動でフレていても安定しますか?
- 安定します。モニタCMOSがワークの姿勢を監視して傾きを補正するため、フレのある走行材でも測定値のばらつきを抑えられます。
- 測定結果をスリット装置に戻せますか?
- 戻せます。蛇行の検出結果をフィードバック制御に使うことで、幅ずれの発生そのものを抑えられます。測定値は保存・出力できるため全長のトレーサビリティにも使えます。
幅と端部、厚みとは別に管理しませんか
管理項目に応じた測定構成は、カタログまたはお問い合わせフォームからご確認いただけます。