

外径の抜き取り検査では解決できない3つのこと
測定器の精度を上げることより、測る回数と記録の残り方を変えることが本質です。
抜き取りでは突発不良を逃す
工具の欠けや材料ロットの切り替わりで起きる寸法異常は、突発的に短い区間だけ発生します。数十分に1回の抜き取りでは、その区間をすり抜けて後工程へ流れます。しかも異常が見つかったとき、前回の測定までさかのぼって全数を再検査するか、まとめて廃棄するかの判断を迫られます。全数を測っていれば、外れた個体だけを排出でき、手戻りの範囲を最小にできます。
人の測定は基準が揺れ、記録も残らない
手持ちの接触式マイクロメータによる測定は、当てる力や角度、測る位置で値が変わります。担当者やシフトが替われば基準も変わり、後から「どこまでを良品としていたのか」を説明できません。紙の記録は転記の手間もかかり、集計してはじめて傾向が見える状態では、条件のずれに気づくのが遅れます。測定値がそのままデータとして残る仕組みが必要です。
接触式は測れない対象がある
軟らかい樹脂チューブや細い線材は、挟めば断面が変形します。手持ちの接触式マイクロメータでは、走行中の対象を止めなければ測れず、全数化はできません。インラインゲージなら走行中でも測れますが、接触するため軟質材・細径材や、傷を付けられない仕上げ面には向きません。非接触で、かつ走行したまま測れる方式であれば、こうした対象でも全数化を選べます。
全数化を実現する4つの要素
測定器を置き換えるだけでなく、治具・記録・判定までを含めて設計します。
非接触で走行中に測る
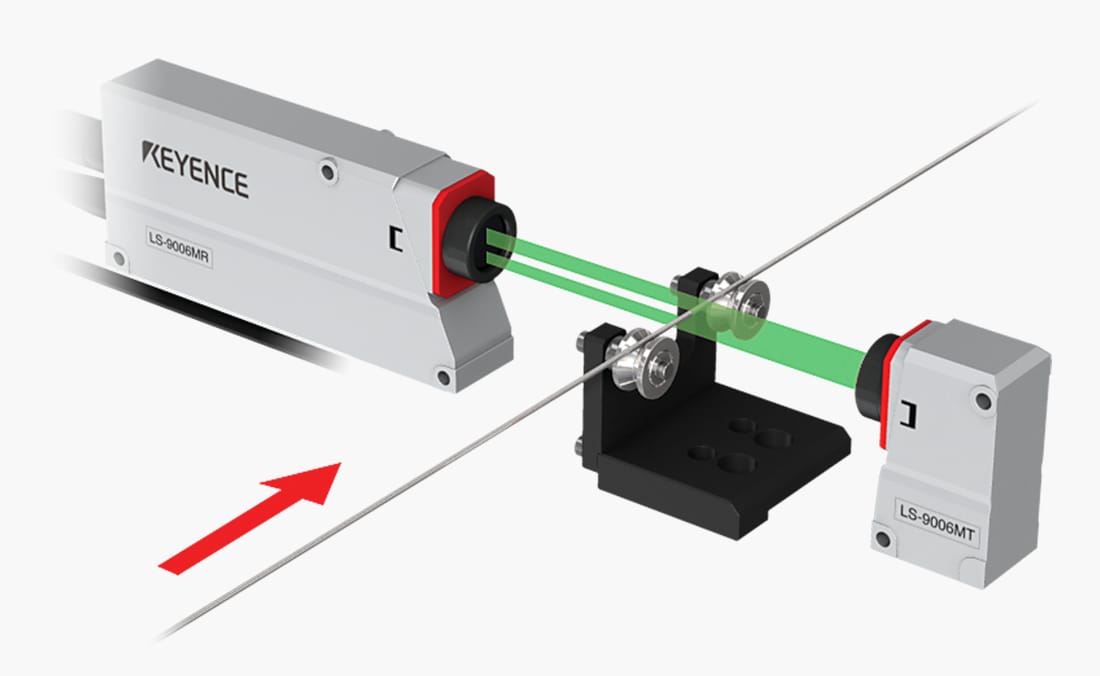
均一な平行光を照射し、CMOS上のエッジ位置から外径を算出します。対象に触れないため、軟らかい材料や走行中の材料でも測定できます。
治具レスで設置する
ワークの姿勢を監視して傾きを補正するため、厳密な位置決め治具を作り込まずに測定できます。段取りの手間と治具コストを抑えられます。
高速サンプリングで測り落としを防ぐ
16,000回/秒のクラス最速サンプリングにより、高速ラインでも局所的な寸法変動を捉えます。全長・全数といっても、測り落としがあれば意味がありません。
測定値を工程管理につなぐ
大容量データストレージ機能で測定値を保存し、Excel転送機能で出力します。工程能力の把握や傾向管理にそのまま使えます。
外径測定の手段を全数化の観点で比べる
精度だけでなく、全数で測れるか・記録が残るかという観点で並べます。
| 観点 | LS-9000シリーズ (光学式・非接触) |
レーザマイクロメータ(レーザスキャン方式) | 接触式マイクロメータ (ハンドゲージ) |
接触式インラインゲージ | 画像測定機 (オフライン) |
|---|---|---|---|---|---|
| 測定頻度 | ◎ 全長・全数を連続 | ○ 連続は可能 | × 抜き取り | ○ 連続は可能 | × 抜き取り |
| 走行中の測定 | ◎ 停止不要 | ◎ 停止不要 | × 停止が必要 | ○ 可能 | × 停止が必要 |
| 軟質材・細径材への影響 | ◎ 非接触で変形させにくい | ◎ 非接触で変形させにくい | × 挟むと変形する | × 変形・傷のおそれ | ○ 非接触 |
| 測定者・段取りによる差 | ◎ 人に依存しにくい | ◎ 人に依存しにくい | × 当て方で値が変わる | △ 保持機構の調整に依存 | △ 段取りに依存 |
| 治具・位置決めの要否 | ◎ 傾き補正で治具レス | △ 傾きなどの影響が懸念 | ○ 治具は不要 | △ 保持機構が必要 | △ 段取りが必要 |
| 測定値の記録 | ◎ 保存・出力して工程管理へ | ○ 機種による | × 手記録に依存 | ○ 出力は可能 | ○ 記録は残る |
| メンテナンス性 | ◎ 駆動部レスで省メンテナンス | △ 回転駆動部が経時劣化する | ○ 校正のみ | △ 摺動部が摩耗する | ○ 定期校正 |
| 工程内での多点の同時管理 | ◎ 1ワークで最大16チャンネル同時測定 | △ 機種による | × 1点ずつ測るしかない | △ 台数分必要 | × オフラインのため工程内では管理できない |
全数化の効果は測定精度ではなく記録と手戻りに出る
光学式マイクロメータへの置き換えで得られるのは、測定値そのものの改善だけではありません。突発不良を個体単位で排出できること、測定値がそのまま工程管理データとして残ること、担当者による基準の揺れを抑えられること。この3つが、手戻りの削減と、品質を説明できる体制づくりにつながります。投資判断はこの観点で組み立てるのが実務的です。
外径のインライン全数測定に対応する商品
走行する対象を非接触・高速で測り、フレや傾きがあっても治具レスで安定させる寸法測定器です。
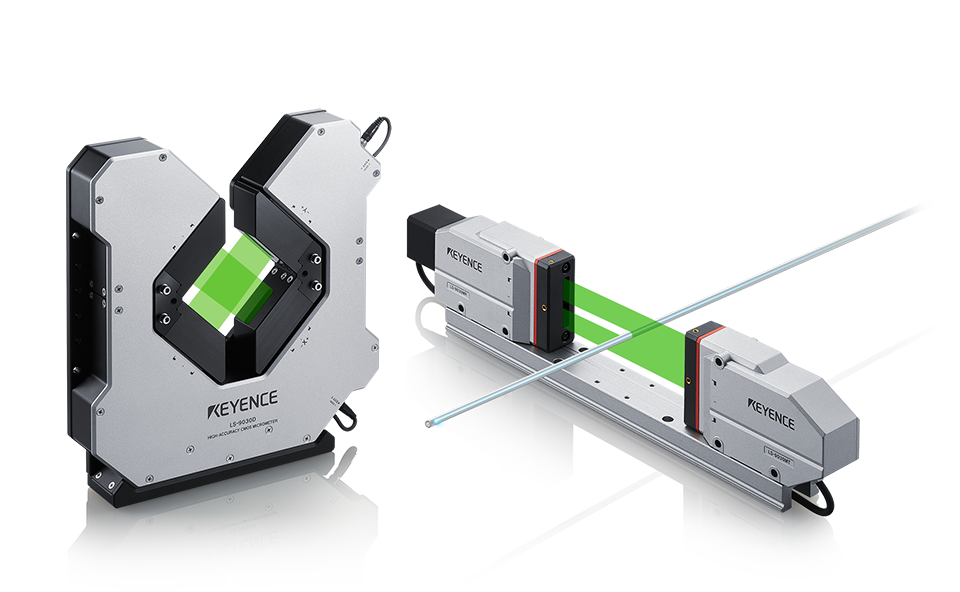
超高速・高精度寸法測定器
LS-9000シリーズ
キーエンス独自の3-CMOS×Green-LED方式を採用した光学式の寸法測定器です。高輝度Green-LEDの光を均一な平行光にして照射し、CMOS上に届いた光の明暗のエッジ位置から外径などの測定値を算出します。専用設計の高速露光CMOSにより16,000回/秒のクラス最速サンプリングを実現し、高速で走行する対象の局所的な寸法変動も捉えます。
モニタCMOSがワークの姿勢を監視して傾きを補正するため、厳密な位置決め治具を作り込まなくても測定値が安定します。ポリゴンミラーのような走査用の駆動部を持たない駆動部レス構造のため経時劣化が起きにくく、長期間稼働する製造ラインでも省メンテナンスで使えます。最大16チャンネルの同時測定機能により、1つのワークの複数箇所を同時に管理できます。大容量データストレージ機能で測定データを保存し、標準添付の設定支援ソフトLS-Navigator2からExcelへ転送できるため、別途レコーダを用意する必要がありません。相互干渉防止機能により、複数台を近接設置しても影響を受けにくくなります。
LS-9000シリーズの詳細資料を入手する
測定範囲・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
外径のインライン測定の活用例
高速で流れる線材からシャフト、極細ワイヤまで、ラインや加工機を止めずに測定されています。
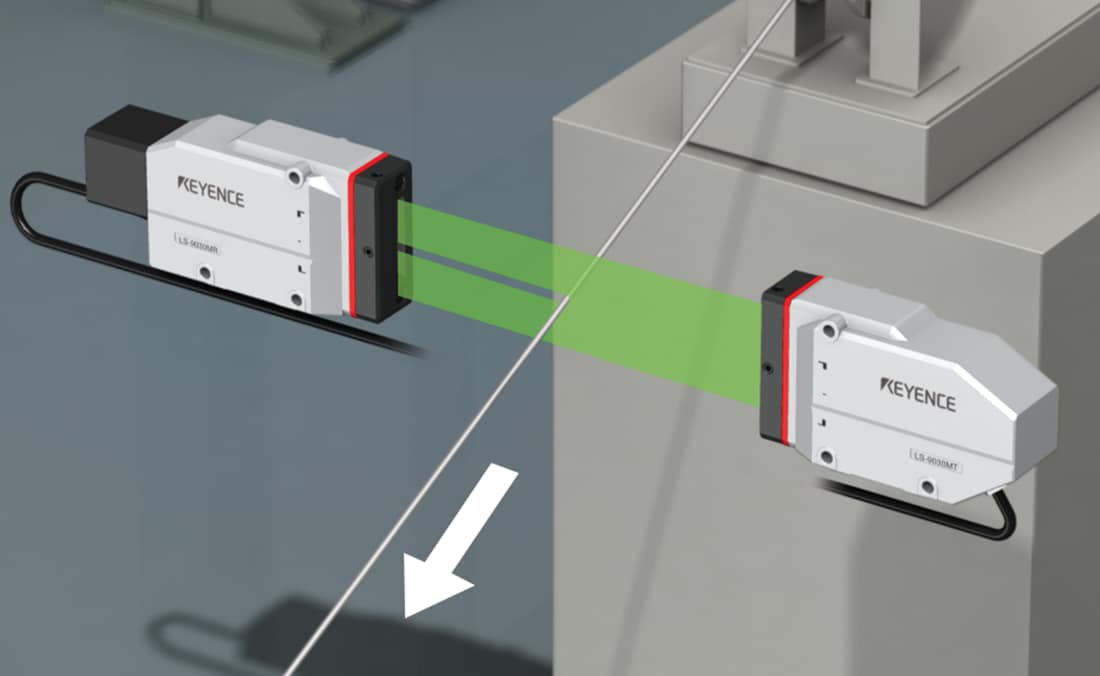
高速線材の外径測定
高速で走行する線材の外径を、停止させずに連続測定します。高速サンプリングにより、短い区間で起きる寸法変動も取りこぼしにくくなります。
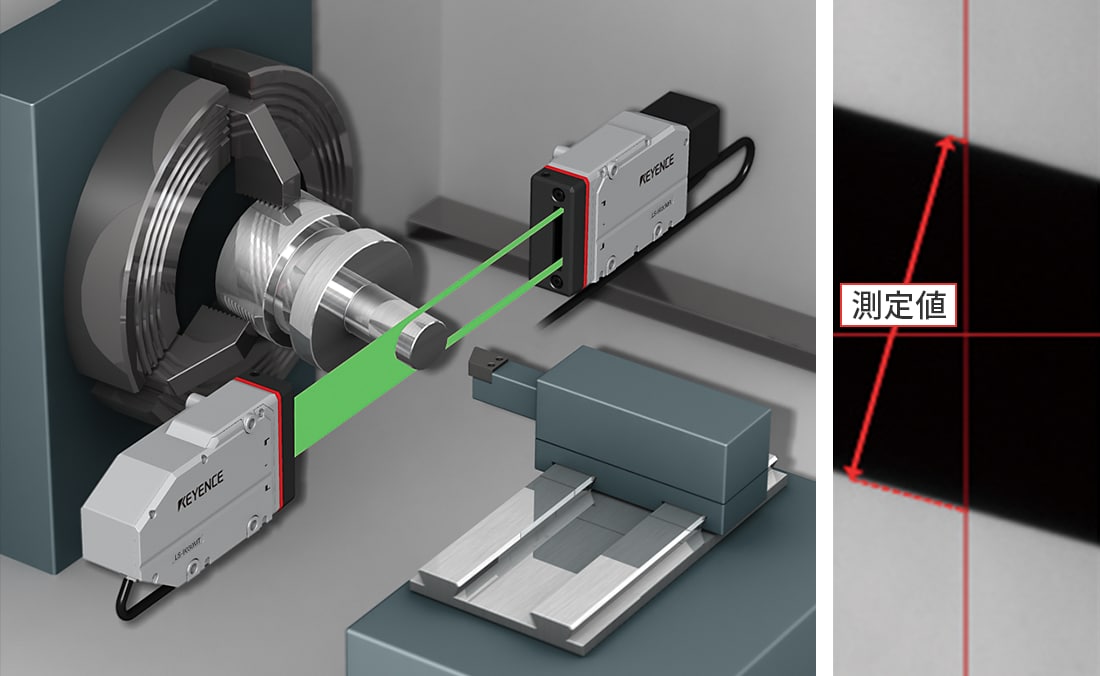
シャフトの外径測定
加工機に取り付けたまま、加工中のシャフト外径を非接触で測定します。チャック保持によるわずかなフレや傾きがあっても、高速露光と傾き補正で安定して測定できます。
極細ワイヤの外径測定
接触式では変形させてしまう極細のワイヤも、非接触なら形状を崩しにくく測れます。細径材こそ全数化の効果が出やすい対象です。
レーザマイクロメータ・光学式マイクロメータによる全数化に関するよくあるご質問
- 抜き取りから全数に変えると何が変わりますか?
- 突発不良を個体単位で排出できること、測定値がそのまま工程管理データとして残ること、担当者による基準の揺れを抑えられることの3つです。測定精度そのものより、手戻りの削減と、品質を説明できる体制づくりに効いてきます。
- レーザマイクロメータとどう違いますか?
- 一般にレーザマイクロメータと呼ばれるのは、半導体レーザをポリゴンミラーで回転走査し、対象にレーザが遮られている時間から寸法を算出する方式です。LS-9000シリーズは、Green-LEDの平行光をCMOSで受け、光の明暗のエッジ位置から寸法を算出する光学式マイクロメータで、走査のための駆動部を持ちません。非接触で透過光を使う点は共通ですが、駆動部の経時劣化がなく、サンプリングは16,000回/秒です。
- 位置決め治具を作り込む必要がありますか?
- 厳密な治具は不要です。高速露光CMOSでフレているワークも捉え、モニタCMOSがワークの姿勢を監視して傾きを補正するため、多少のフレや傾きがあっても測定値が安定します。段取りの手間と治具コストを抑えられます。
- 接触式マイクロメータと比べて何が測れませんか?
- 光を遮った位置からエッジを検出する方式のため、ヘッドの測定範囲を超える大きさの対象や、内径・穴の奥など投光部と受光部の間に光の通り道を確保できない箇所の測定には向きません。対象の寸法と形状をお伺いしてご提案します。
- 測定値を工程管理システムに取り込めますか?
- 取り込めます。大容量データストレージ機能で測定値を保存し、標準添付の設定支援ソフトLS-Navigator2からExcelへ転送できます。工程能力の把握や傾向管理にそのまま使えます。
- 高速で流れているラインでも測れますか?
- 測れます。16,000回/秒のクラス最速サンプリングにより、高速ラインでも局所的な寸法変動を捉えます。全数といっても測り落としがあれば意味がないため、サンプリング速度は重要な選定条件です。
- メンテナンスの手間はどのくらいですか?
- ポリゴンミラーのような走査用の駆動部を持たない構造(駆動部レス構造)のため、回転部の経時劣化がありません。長期間稼働するラインでも省メンテナンスで使えます。
外径の抜き取り検査、全数に置き換えませんか
対象物と現在の測定方法をお伺いすれば、全数化の構成をご提案します。カタログまたはお問い合わせフォームからご相談ください。