


工程ごとに測らないと起きる3つのこと
連続で流れるウェブは、止めて測ることができません。
変動の発生源が下流からは特定できない
巻取り後に厚みムラや巻き乱れが見つかっても、原因が塗工なのか、カレンダなのか、張力なのかは判別できません。ロールを解いて調べることは現実的ではなく、条件を少しずつ変えて様子を見る対応になりがちです。工程ごとに測定値を持っていれば、どの工程で変動が入ったかを時系列で追えます。
連続生産では不良が長さで積み上がる
ウェブは連続して流れるため、異常に気づくのが遅れるほど不良の長さがそのまま増えます。抜き取りで確認する運用では、次の確認までに流れた分がまとめて疑わしくなります。連続して測り、判定を工程内で返せる構成にすることで、異常を早い段階で止められます。
測定値を制御へ返せないと安定しない
測るだけでは、良否の記録が増えるだけです。塗工量はロールギャップへ、蛇行はガイドへ、幅はスリッタへと、測定値を返す先が決まってはじめて工程が安定します。どの値をどこへ返すのかを設計しないまま測定器だけを増やすと、データはあるのに歩留まりが変わらない状態になります。
ロールtoロール工程の4段階と測定ポイント
工程ごとに、測る値・外乱・返す先をセットで決めます。
巻出し・搬送
ウェブのエッジ位置(蛇行量)とバタつきを監視します。搬送の段階でのずれは、下流の塗工位置ずれやしわの原因になります。測定値はガイドの制御へ返します。
塗工・乾燥
塗工後の厚みと端部の形状を測ります。直接測りにくい場合は、ロール間のギャップを測って塗布量を一定に保つ方法もあります。測定値は塗工設備へ返します。
カレンダ・スリット
プレス後の厚みと、スリット後の幅・端面の状態を測ります。刃の摩耗や張力の変化は、バリ・うねりとして端面に現れます。測定値はギャップとスリッタへ返します。
巻取り
巻き取り時の端面のそろい方(巻き乱れ)と耳立ちを確認します。ここでの乱れは次工程での搬送不良につながるため、巻取り張力の調整に返します。
工程別の測定項目と制御先
測る値・外乱・返す先を工程ごとに対応づけます。
| 観点 | ①巻出し・搬送 | ②塗工・乾燥 | ③カレンダ・スリット | ④巻取り |
|---|---|---|---|---|
| 測る値 | エッジ位置・蛇行量・バタつき | 塗工厚み・端部形状・ロールギャップ | プレス後の厚み・幅・端面形状 | 端面のそろい・耳立ち |
| 主な外乱 | 張力変動・ロールの振れ | 塗液の粘度・ロールの偏心 | 刃の摩耗・張力変化 | 巻取り張力・端面のばらつき |
| 現れる不良 | しわ・位置ずれ | 厚みムラ・塗布量不足 | バリ・うねり・幅外れ | 巻き乱れ・変形 |
| 適する測定方式 | 透過型(エッジ位置) | マルチカラー共焦点方式・分光干渉方式 | 透過型・プロファイル測定器 | プロファイル測定器 |
| フィードバック先 | エッジガイド | 塗工設備・ロールギャップ | ギャップ・スリッタ・刃の交換 | 巻取り張力 |
測る値ごとに、返す先まで決めておく
ロールtoロールでは、測定値を制御へ返せるかどうかが工程の安定を左右します。エッジ位置はガイドへ、塗工厚みは塗工設備またはロールギャップへ、幅はスリッタへと、返す先まで含めて設計します。直接測るのが難しい塗工厚みも、ロール間のギャップを測って塗布量を一定に保つという間接的な方法があります。どこで測ればどこを制御できるかという視点で工程を見直すと、置くべき測定点が決まります。
ウェブ測定の中心となる商品
走行するウェブのエッジ位置と幅を、止めずに高速で測る透過型の寸法測定器です。
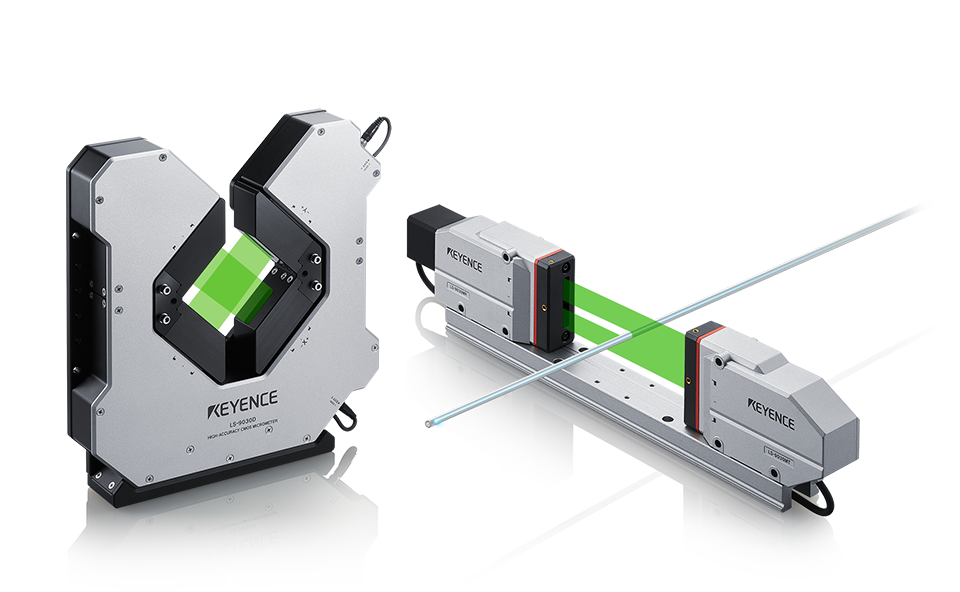
超高速・高精度寸法測定器
LS-9000シリーズ
キーエンス独自の3-CMOS×Green-LED方式を採用した寸法測定器です。高輝度Green-LEDの光を均一な平行光にして照射し、CMOS上に届いた光の明暗のエッジ位置から寸法を算出します。ウェブのエッジ位置をそのまま検出できるため、蛇行量の監視にも、センサヘッド2台のエッジ位置から幅を求める構成にも使えます。回転するポリゴンミラーでレーザをスキャンする従来方式とは異なり、駆動部を持たない構造のため経時劣化が起きにくく、連続稼働するラインでも省メンテナンスで使えます。高速露光CMOSとの組み合わせにより16,000回/秒のクラス最速サンプリングを実現し、高速で走行するウェブの局所的な変動も捉えやすくなります。透過光の遮光位置からエッジを検出するため、ウェブがバタついても端の位置を安定して捉えられます。16チャンネル同時測定機能により、1つのワークに対してエッジ位置・幅・ギャップなど複数の項目を同時に測定でき、大容量データストレージ機能で測定値を保存し、標準添付の設定支援ソフトLS-Navigator2からExcelへ転送できます。塗工厚みのように面で捉えたい項目はマルチカラー共焦点方式や分光干渉方式、端面形状や巻き乱れは光切断方式のプロファイル測定器(LJ-X8000シリーズ)と、工程に応じて組み合わせられます。
LS-9000シリーズの詳細資料を入手する
測定範囲・仕様・システム構成をまとめたカタログを無料でダウンロードできます。
工程別の測定例
巻出しから巻取りまで、実際に測られている例を工程順にご紹介します。
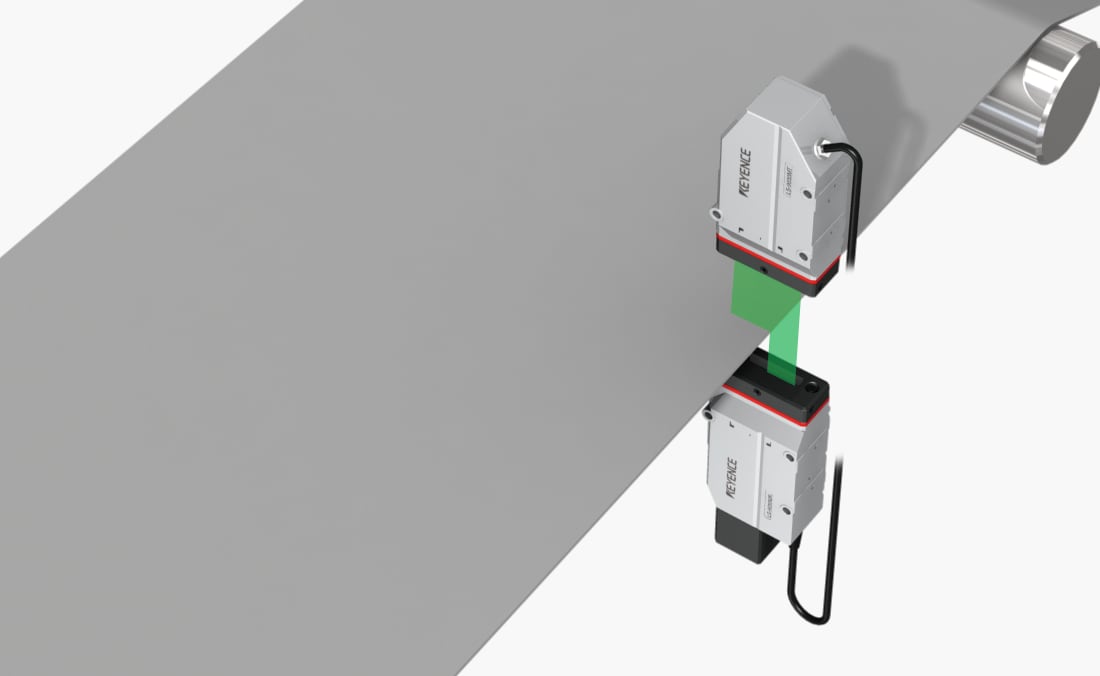
フィルムの蛇行量測定
しわや加工不良の要因となる搬送中の蛇行を、16,000回/秒の超高速測定で非接触に監視します(LS-9000シリーズ)。
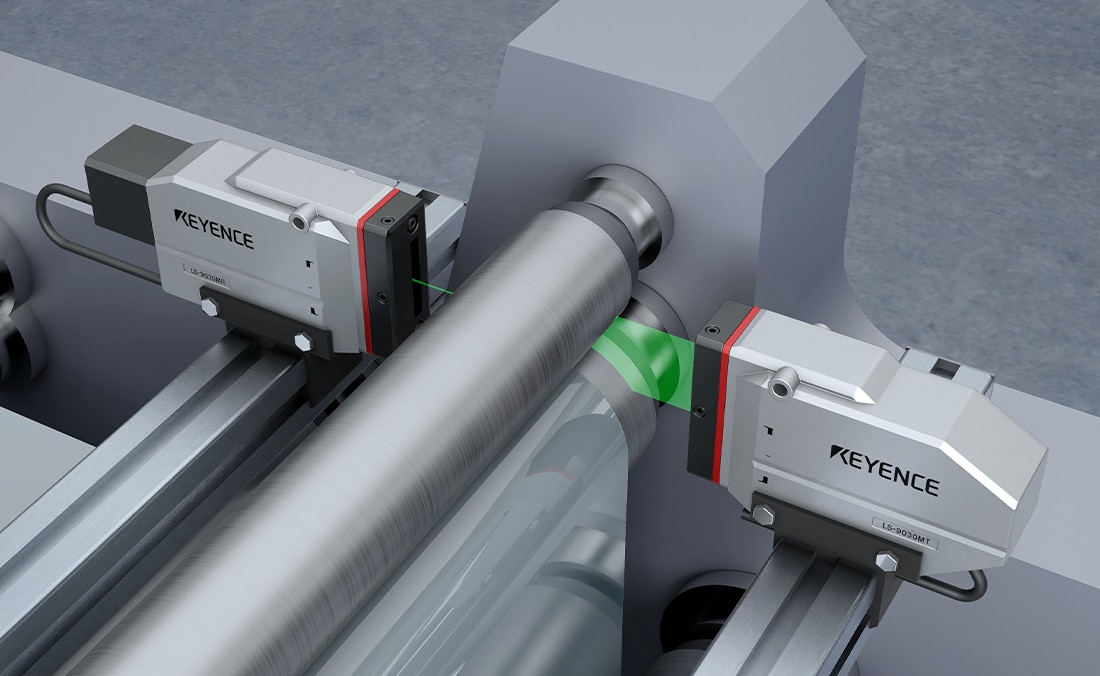
ロールギャップ測定
ロール間のギャップを測定し、塗布量を一定に保つために装置へフィードバック制御します。厚みを直接測りにくい場合の有効な方法です(LS-9000シリーズ)。
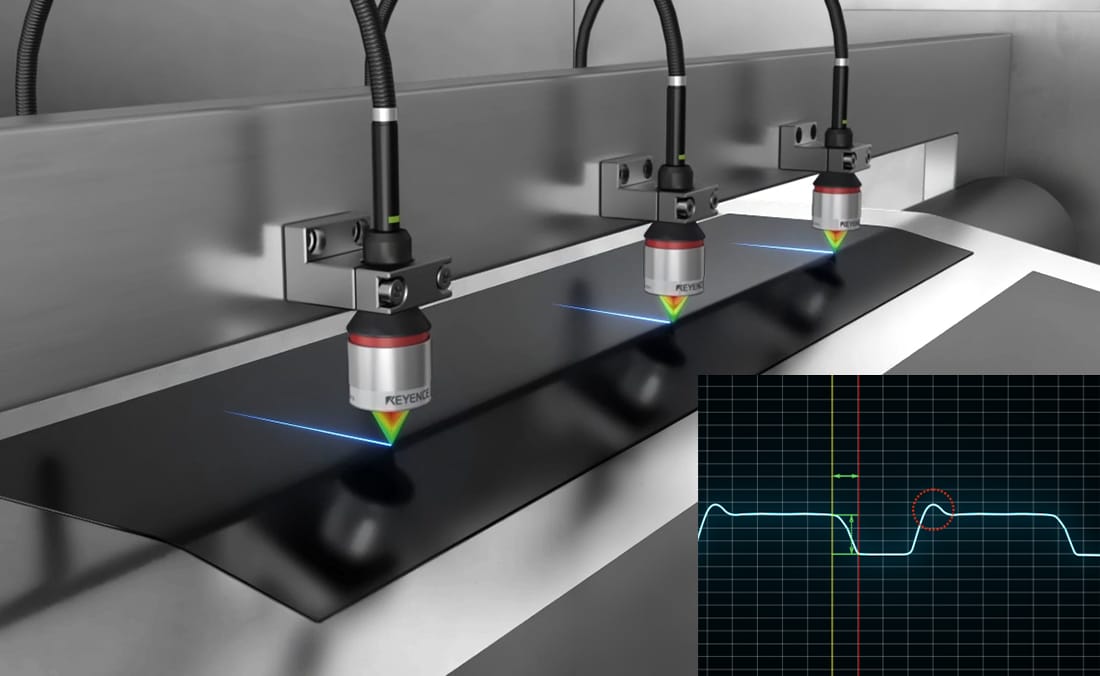
電極・フィルムの巻き乱れ検査
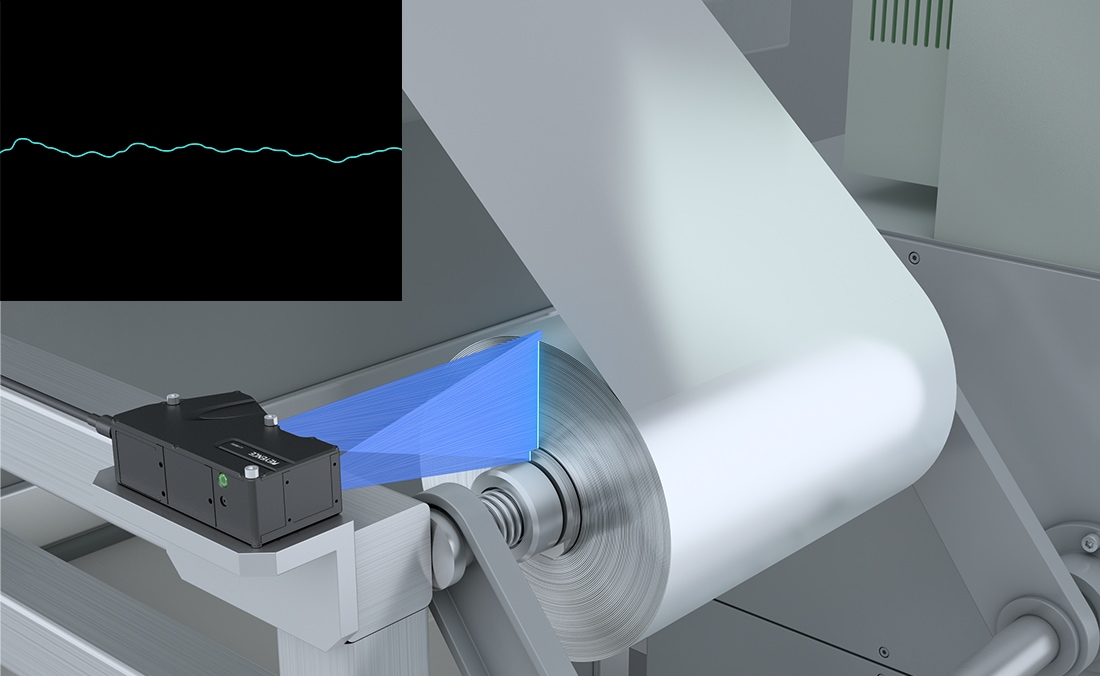
端面形状を測定し、変形の原因となる巻き乱れを検査します。3200 point/profileの超高精細測定で、1枚ごとのわずかなずれも捉えられます(LJ-X8000シリーズ)。
ロールtoロール工程の測定に関するよくあるご質問
- どの工程から測定を入れるべきですか?
- 現在いちばん多く出ている不良から逆算するのが近道です。厚みムラであれば塗工とカレンダ、しわであれば搬送の蛇行、巻き乱れであれば巻取り張力と、不良モードごとに測るべき工程が決まります。
- 塗工厚みを直接測れない場合はどうしますか?
- ロール間のギャップを測定し、塗布量を一定に保つよう装置へフィードバックする方法があります。直接厚みを測る場合は、ロールと対象物の高さを同時に測って演算する構成が使えます。
- 幅とエッジ位置は同じ測定器で測れますか?
- 透過型の測定器であれば、片側のエッジ位置から蛇行量を、センサヘッド2台のエッジ位置から幅を求められます。品種で幅が変わる場合もヘッド位置の変更で対応できます。
- 透明なフィルムでも測れますか?
- LS-9000シリーズは透明体・2段階エッジ検出しきい値設定機能により、透明フィルムでも端の位置を検出できます。表面形状やしわを見る場合は、透明フィルムの形状も測定できる光切断方式のプロファイル測定器(LJ-X8000シリーズ)が向きます。
- 測定値はどのように制御へ返しますか?
- 判定出力とアナログ・デジタル出力を使い、エッジガイド、塗工設備、スリッタ、巻取り張力といった制御先へ返します。あわせて測定値を保存しておけば、工程ごとの変動の傾向も追えます。
ウェブ工程の測定、工程単位でご相談ください
工程構成と現在の不良モード、ライン速度をお伺いすれば、どこで何を測るべきかを含めてご提案します。カタログまたはお問い合わせフォームからご相談ください。