

深さを測らないと起きる3つのこと
欠陥の合否は、見た目の大きさではなく寸法で決まります。
見た目が同じでも、合否の違う欠陥を区別できない
打痕やへこみは、明暗のコントラストとして現れます。しかし、影の濃さは照明の当て方でも変わり、深さとは一致しません。浅い擦り傷と、機能に影響する深い打痕が同じように見えることは珍しくありません。深さを数値で持てば、規格に対して何µm余裕があるのかが分かり、過検出と見逃しの両方を減らせます。
判定基準が限度見本と人の感覚に依存する
限度見本による判定は、担当者・ライン・時間帯によって差が出ます。基準そのものが画像であるため、境界付近の判断は経験に頼ることになり、記録として残しても後から検証できません。深さや高さといった寸法で基準を定義すれば、測る人による判定の差をなくしやすくなり、顧客への説明も数値で行えます。
同系色・光沢面の欠陥がそもそも見えない
モールド樹脂の同系色の欠け、黒いゴムのへこみ、金属光沢面のなだらかな凹みは、明暗の差がほとんど出ません。照明を工夫しても限界があり、条件出しに時間がかかります。高さの情報として捉える方式であれば、色や光沢に関係なく形状の変化として現れるため、条件出しの手間そのものが小さくなります。
欠陥を定量して判定する4ステップ
「不良かどうか」を「何µmか」に置き換えるところから始めます。
欠陥を寸法に翻訳する
打痕は深さ、バリは高さ、変形はうねりの振幅というように、判定したい欠陥を寸法へ置き換えます。ここで何を測れば合否が決まるのかを定義します。
高さデータとして面を取得する
ライン状のレーザを走査して、対象表面を高さデータにします。色や光沢ではなく形状として捉えるため、同系色の欠陥も差として現れます。
基準面からの差で深さ・高さを出す
周囲の面から基準平面を求め、そこからの落ち込み量を深さ、出っ張り量を高さとして算出します。ワークが傾いていても、基準面を取り直すことで影響を除けます。
数値公差で合否を判定し記録する
算出した値を規格と比較して合否を出します。値をそのまま保存すれば、限度見本ではなく寸法での品質保証ができ、傾向の変化も追跡できます。
表面欠陥を捉える方式の比較
深さ・高さを数値で出せるかを中心に、判定基準と記録の観点も含めて整理します。
| 観点 | レーザ光切断方式 (LJ-X8000シリーズ) |
2Dカメラによる明暗検査 | 目視・限度見本 |
|---|---|---|---|
| 打痕・へこみの深さ | ◎ µm単位で数値化 | × 深さは分からない | × 分からない |
| バリ・突起の高さ | ◎ 高さとして算出 | △ 影として見える程度 | △ 手触りに依存 |
| うねり・段差 | ◎ 断面形状で評価 | × 評価できない | × 評価できない |
| 同系色・黒色の欠陥 | ◎ 色の影響を受けない | × 見えにくい | × 見えにくい |
| 金属光沢面 | ◎ 迷光抑制機能で安定 | △ ハレーションが出る | △ 見る角度に依存 |
| 汚れ・変色の検出 | △ 濃淡画像で一部対応 | ◎ 明暗差で検出 | ○ 検出できる |
| 判定基準 | ◎ 寸法公差 | △ しきい値と学習 | × 限度見本 |
| 測定値の記録 | ◎ 数値と形状を保存 | ○ 画像を保存 | × 所見として残る |
「見る」検査と「測る」検査は補い合う
汚れ、変色、印字のかすれのように、形状が変わらない不良は明暗で捉えるほかありません。一方、打痕の深さ、バリの高さ、うねりの振幅は、明暗からは決まりません。どちらが優れているという話ではなく、判定したい欠陥が「形状の変化を伴うか」で使い分けます。寸法公差で合否が決まる項目については、高さデータで測るほうが基準を明確にできます。
欠陥の深さ・高さ測定に対応する商品
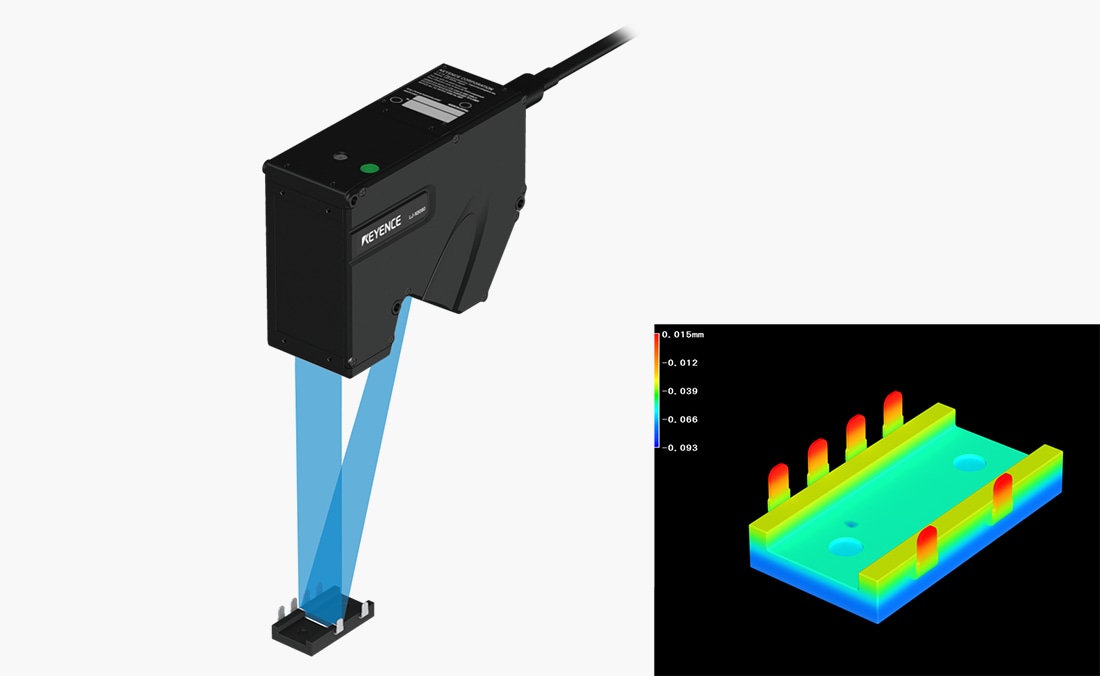
ライン状のレーザを走査して表面を高さデータにし、欠陥を寸法として判定できる測定器です。
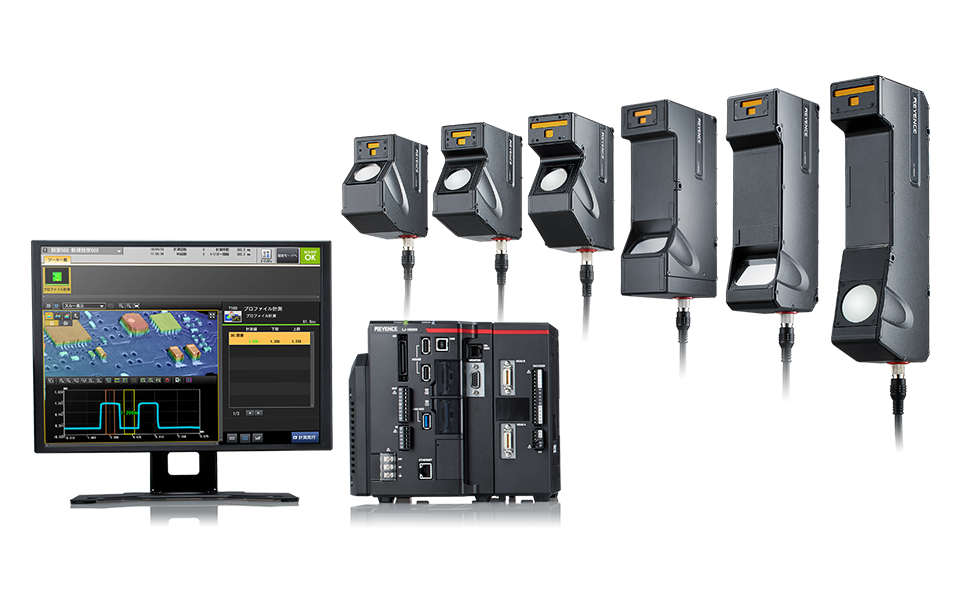
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
レーザ光切断方式を採用した超高精細インラインプロファイル測定器です。3200 point/profileの超高精細測定により、浅い打痕やわずかなバリまで断面形状として表現でき、深さ・高さ・段差・断面積といった指標を数値として出力できます。高さの情報から欠陥を捉えるため、モールド樹脂の同系色の欠けや黒いゴムのへこみのように、明暗差がほとんど出ない対象でも形状の変化として検出できます。金属光沢面で問題になる多重反射・乱反射には迷光抑制機能が働き、シングルショットHDR機能により反射条件の異なる材質が混在しても1回の撮像で捉えられます。プロファイルアライメント機能により搬送時の振動や偏心の影響を除けるため、基準面からの落ち込み量として安定した深さを算出できます。全方向位置補正機能により位置決め治具を作り込む必要がなく、自動ワーク検知機能と組み合わせれば連続測定を構成できます。多彩な計測ツールから選ぶだけで測定項目を設定でき、判定出力とFTPサーバ機能による測定値・形状画像の保存に対応します。
LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・計測ツールをまとめたカタログを無料でダウンロードできます。
欠陥を定量した測定例
打痕・バリ・うねりを、寸法として判定している例をご紹介します。
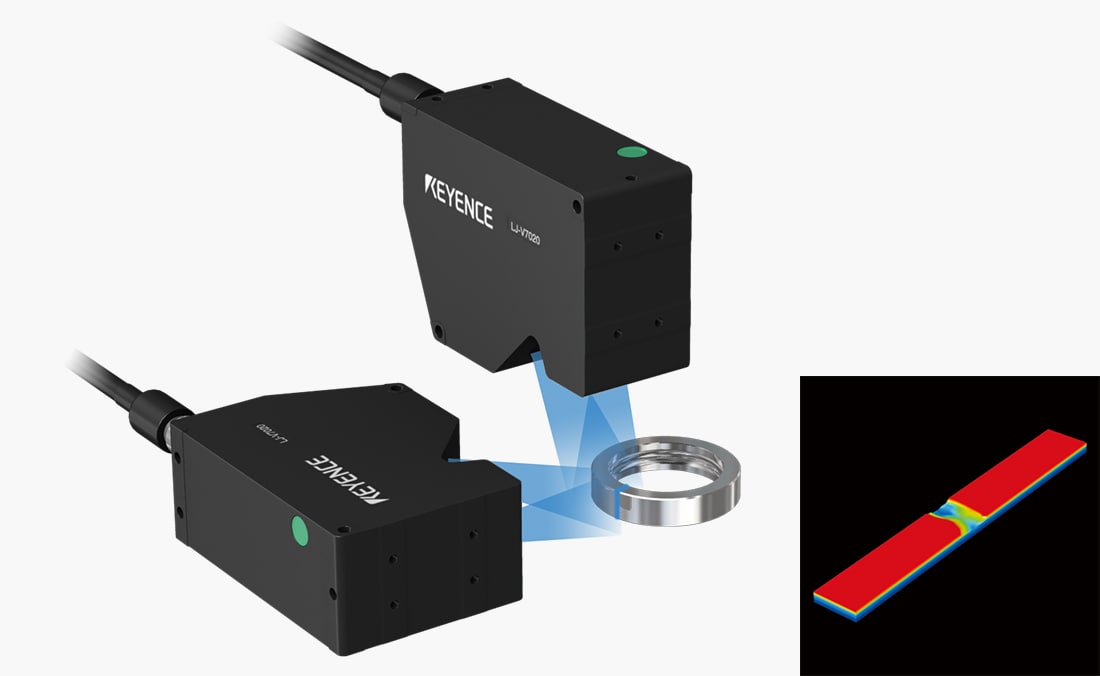
ベアリング外輪表面の打痕検出
打痕の深さを測定できるため、複数のラインでも同じ条件で検出・判定ができます。判定基準を寸法で統一できます。
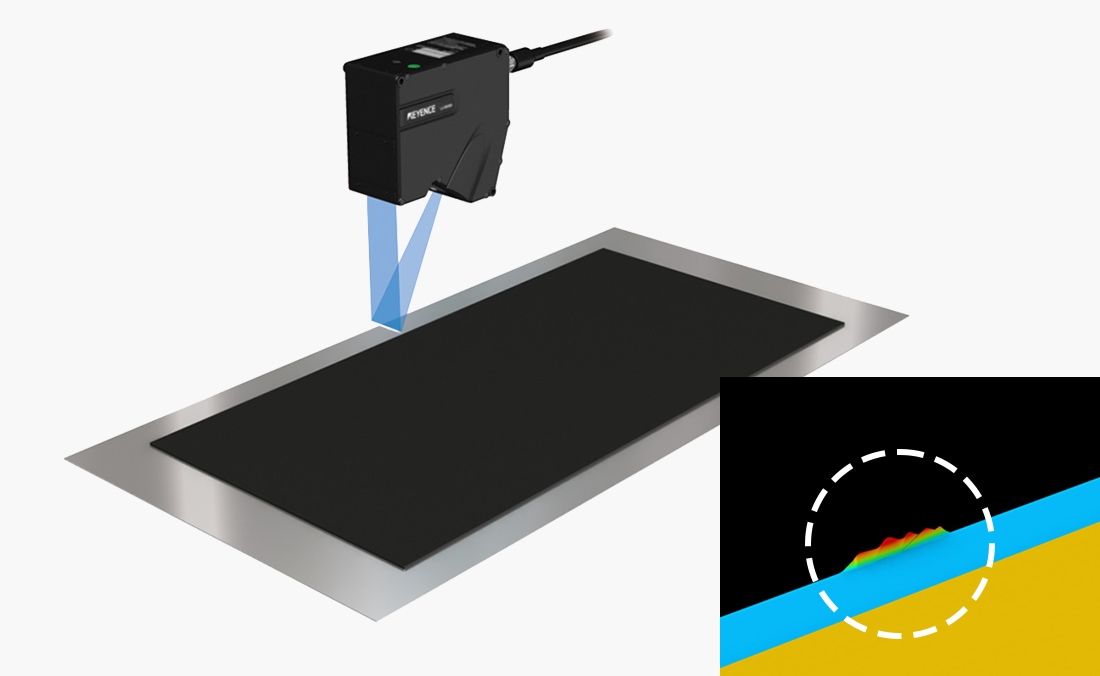
スリット後の電極端部のバリ検査
スリット後の端部に生じるバリを、3200 point/profileの高精細測定で捉えます。微小なバリも高さとして検出できます。
パワーデバイスのモールド欠陥検査
高速に3D形状をインラインで取得し、同系色の微小な凹凸や欠けを安定して検査します。
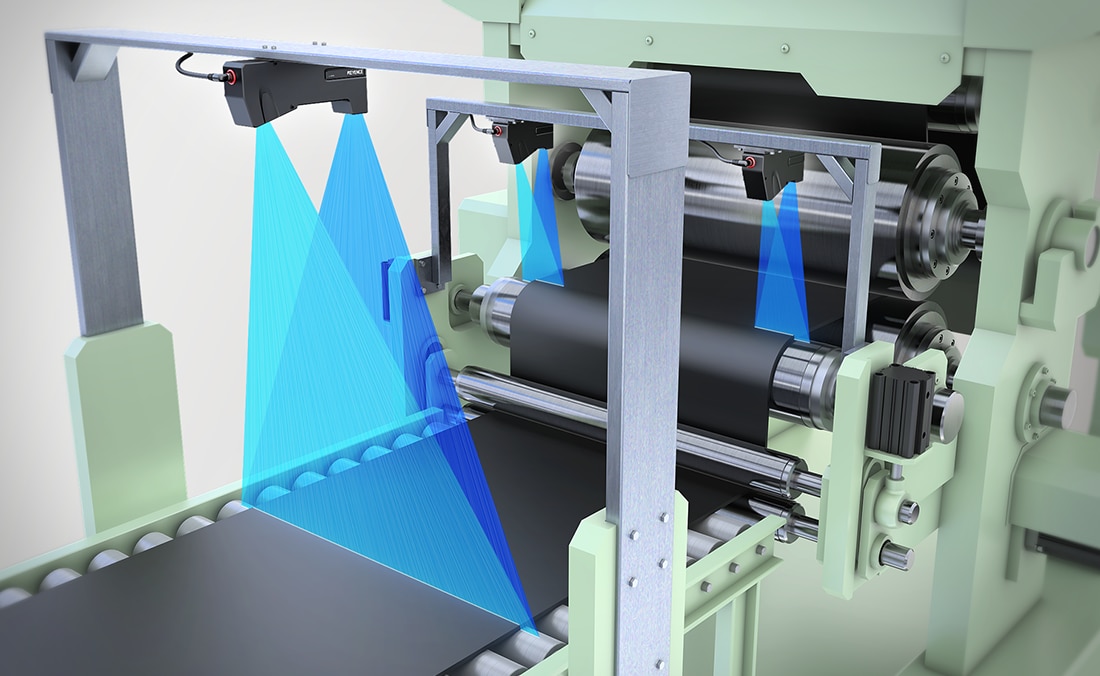
シートのうねりと幅測定
最大720 mmを1ヘッドで測定し、うねりと同時に幅も測定します。720 mmを超える場合は2ヘッドで幅を測定できます。
表面欠陥の定量測定に関するよくあるご質問
- 打痕の深さはどのように算出しますか?
- 欠陥の周囲の面から基準平面を求め、そこからの落ち込み量を深さとして算出します。ワークが傾いていても基準面を取り直すことで影響を除けるため、置き方による値のばらつきを抑えられます。
- 明暗で見る検査と何が違いますか?
- 明暗のコントラストは照明条件でも変わるため、欠陥の深さとは一致しません。高さデータで測る方式は、形状の変化を寸法として出力するため、規格に対する余裕を数値で判断できます。
- 黒いゴムや同系色の樹脂でも検出できますか?
- 高さの情報から捉えるため、色や光沢に関係なく形状の変化として現れます。明暗差がほとんど出ない対象でも、凹みや欠けを検出できます。
- 汚れや変色も検出できますか?
- 形状が変わらない不良は高さデータには現れないため、明暗で捉える方式が向きます。判定したい欠陥が形状の変化を伴うかどうかで、方式を使い分けるのが確実です。
- 搬送中のワークでも測れますか?
- 測れます。プロファイルアライメント機能により搬送時の振動や偏心の影響を取り除けるため、走行させたまま形状そのものを評価できます。
- 個別の欠陥についてもっと詳しく知りたいのですが。
-
打痕・へこみの深さ測定、バリ検査・バリ高さ測定、溝の深さ・幅測定といった項目ごとの詳細は、個別のページでご紹介しています。管理したい欠陥が決まっている場合はそちらをご覧ください。
欠陥の判定基準、寸法に移しませんか
対象物と管理したい欠陥に合わせて測定方式をご提案します。ご相談はお問い合わせから、仕様はカタログでご確認ください。