

工程順に測らないと起きる3つのこと
積層して作る製品は、ばらつきも積み上がります。
部材のばらつきが最終形状に積み上がる
押し出したゴム部材の厚みや幅がわずかに振れていても、その部材単体では規格内に収まります。しかし、複数の部材を重ねて成形するタイヤでは、そのずれが積み上がり、最終的な形状や重量のばらつきとして現れます。加硫を終えてから見つかった不良は戻せません。部材の段階で断面を数値化しておくことが、最終工程での歩留まりに直結します。
黒いゴムは測りにくく、測定が後回しになりやすい
ゴム部材は光を吸収するため、反射光が弱く、測定が安定しにくい対象です。さらに押出直後は高温で柔らかく、触れて測ることもできません。結果として、抜き取りで重量を確認する、目視で見るといった運用にとどまりがちです。非接触で断面をそのまま取得できる方式であれば、走行させたまま厚みと幅を連続して測れます。
つなぎ目や重なりは最終検査でしか見えない
プライやベルトの重なり量、ビルディング後のつなぎ目の段差は、その工程を過ぎると内部に入り、外からは確認できません。ユニフォミティの検査で異常が出ても、どの部材のどのつなぎ目が原因かは分かりません。工程内で重なりと段差を数値で残しておけば、最終検査の結果と突き合わせて原因を追えます。
タイヤ製造の4工程と測定ポイント
工程の流れに沿って、測る値と狙いを整理します。
ゴム部材の押出
押出直後の断面形状から、厚み・幅・コーナーの形状を測ります。ダイの摩耗や押出条件の変化を、部材の断面として早期に捉えられます。
プライ・ベルトの貼付
貼り付けた部材の端の位置と重なり量、蛇行を測ります。重なりの過不足はユニフォミティに影響するため、貼付の段階で押さえます。
成形(ビルディング)
つなぎ目の段差と、積層した状態の外形を測ります。段差は高さの変化として現れるため、形状として取得すれば数値で判定できます。
加硫後の最終検査
トレッドの断面形状と溝深さ、外観、振れを確認します。最終製品としての形状を数値で残し、上流工程の傾向管理につなげます。
工程別の測定項目と不良モード
工程ごとに、測る値・不良モード・適する方式を対応づけます。
| 観点 | ①ゴム部材の押出 | ②プライ・ベルト貼付 | ③成形(ビルディング) | ④加硫後の最終検査 |
|---|---|---|---|---|
| 測る値 | 断面形状・厚み・幅 | 端の位置・重なり量・蛇行 | つなぎ目の段差・外形 | トレッド形状・溝深さ・振れ |
| 主な不良モード | 厚み不足・幅外れ・形状崩れ | 重なり過多/不足・蛇行 | 段差過大・つなぎ目の開き | 溝深さ不足・振れ過大・外観不良 |
| 適する測定方式 | プロファイル測定器 | プロファイル測定器・透過型寸法測定 | プロファイル測定器 | プロファイル測定器・レーザ変位計 |
| 対象の状態 | 高温・柔らかい・黒色 | 常温・黒色・積層前 | 積層状態・曲面 | 加硫済み・曲面・黒色 |
| 接触測定の可否 | × 変形する | × 変形する | △ 難しい | ○ 可能だが遅い |
| 全数管理のしやすさ | ◎ 走行中に連続測定 | ◎ 走行中に連続測定 | ○ 成形直後に測定 | ◎ 回転させて全周測定 |
| フィードバック先 | 押出条件・ダイの調整 | 貼付位置・ガイド | 成形条件 | 上流工程の傾向管理 |
黒いゴムは「高さで捉える」と安定する
ゴムは光を吸収するため、明暗のコントラストでは形状の変化が出にくい対象です。一方、ライン状のレーザを当てて断面を取得する方式であれば、色ではなく形状として捉えるため、黒い部材でも厚み・段差・溝深さを数値化できます。押出直後の高温で柔らかい部材や、加硫後の曲面のように、触れて測れない対象にも同じ考え方が使えます。
タイヤ部材の形状測定に対応する商品
光を吸収する黒いゴムでも断面をそのまま取得し、厚み・段差・溝深さを数値化する測定器です。
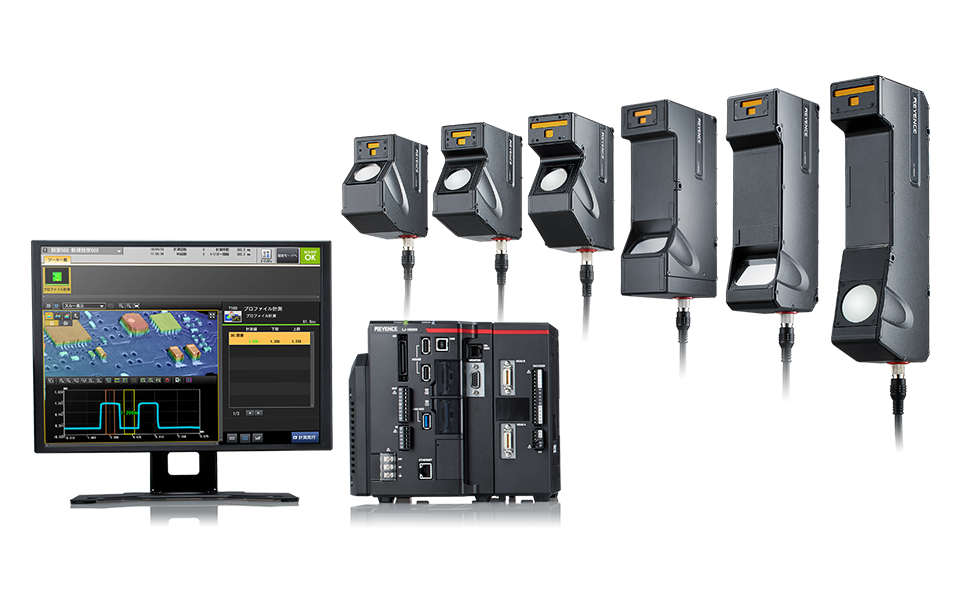
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
レーザ光切断方式を採用した超高精細インラインプロファイル測定器です。3200 point/profileの超高精細測定により、押し出したゴム部材の断面を細部まで表現でき、厚み・幅・段差・角度・断面積といった指標を同時に数値化できます。シングルショットHDR機能により、光を吸収する黒色ゴムと反射の強い金属が同じ視野に混在しても、1回の撮像で両方を捉えられます。ライン状のレーザを照射するだけで断面を取得できるため、高温で柔らかい押出直後の部材にも触れずに測定でき、走行させたまま連続して形状を残せます。プロファイルアライメント機能により、搬送時の振動や部材のうねりの影響を取り除いて形状そのものを評価でき、全方向位置補正機能で位置決め治具を作り込む必要がありません。曲面をもつ加硫後のタイヤに対しても、断面形状としてトレッドの溝深さやパターンを取得できます。多彩な計測ツールから選ぶだけで測定項目を設定でき、判定出力や外部機器への出力、FTPサーバ機能による測定値・形状画像の保存にも対応します。
LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・計測ツールをまとめたカタログを無料でダウンロードできます。
タイヤ・ゴム部材の測定例
部材の段階から最終検査まで、実際に測られている例をご紹介します。
トレッド・サイドウォールの厚みと幅測定
押出成形直後のゴムの厚みと幅を測定します。点ではなくプロファイルとして対象物を捉えるため、最大高さや中央高さなど、任意の指定した箇所の測定ができます。
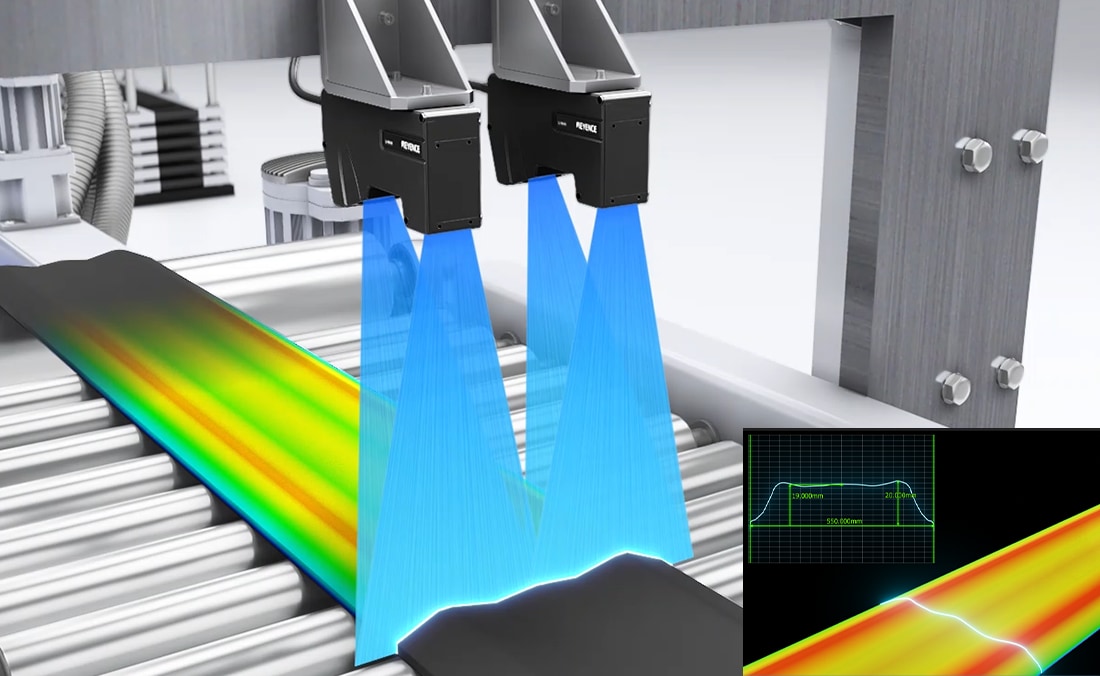
スチールベルトの幅・位置制御
スチールベルトの貼り合わせ前に位置を検出し、装置へのフィードバック制御をおこないます。1プロファイル3200点の高さデータを用いて対象物を検出するため、高精度に位置制御ができます。
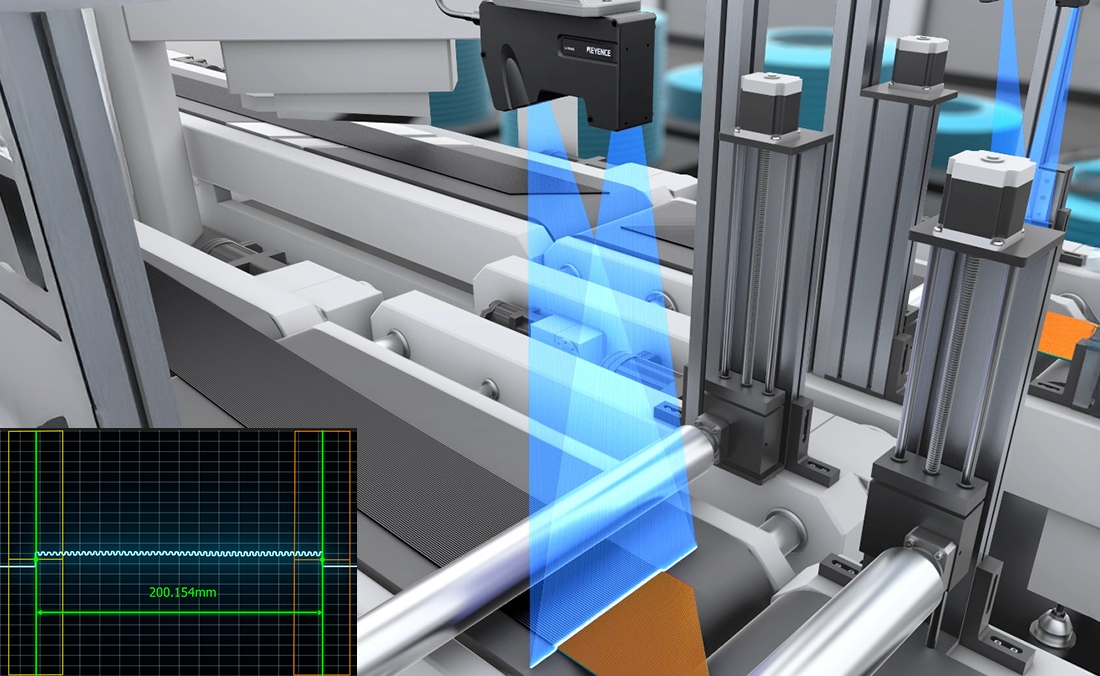
トレッド形状検査
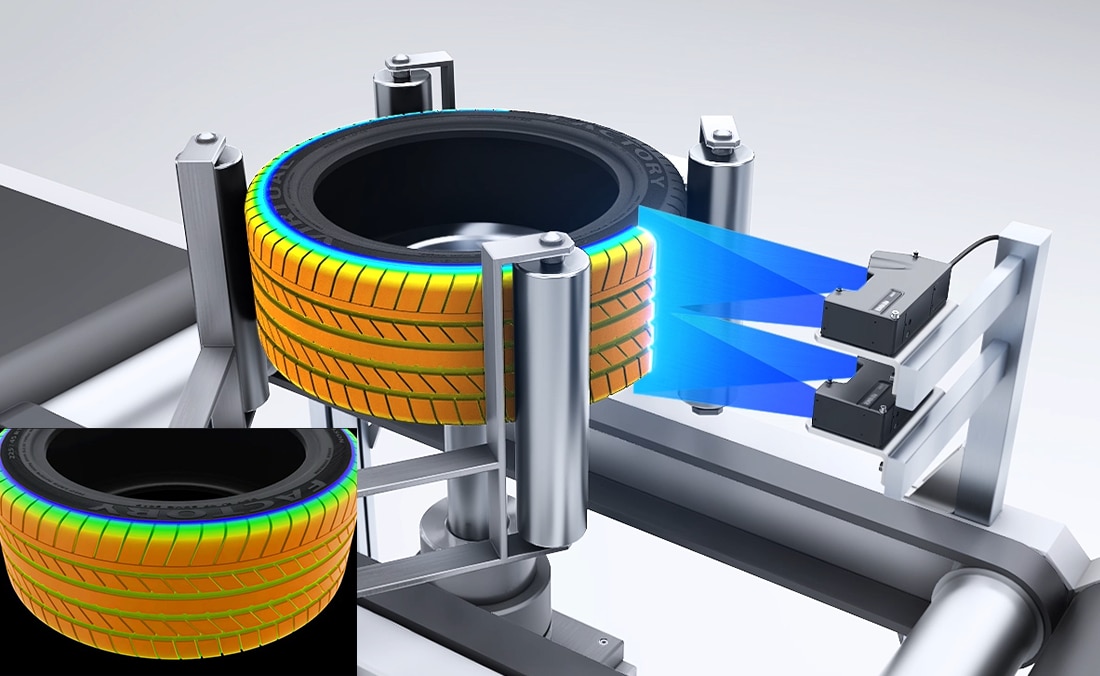
トレッドパターンの形状検査をおこないます。1プロファイル3200点の高さデータで撮像するため、高速かつ高精細に検査ができます。
タイヤ製造の検査に関するよくあるご質問
- 黒いゴムでも安定して測れますか?
- ライン状のレーザで断面を取得する方式であれば、色ではなく形状として捉えるため、光を吸収する黒いゴムでも測定できます。金属が同じ視野に混在する場合も、シングルショットHDR機能により1回の撮像で両方を捉えられます。
- 押出直後の高温な部材も測れますか?
- 非接触で測定するため、高温で柔らかい状態の部材にも触れずに断面を取得できます。走行させたまま連続して測れるので、押出条件へのフィードバックにも使えます。
- プライやベルトの重なり量はどう測りますか?
- 部材の端の位置を断面形状から求め、隣接する部材との位置関係から重なり量を算出します。あわせてエッジ位置を追えば、貼付時の蛇行も監視できます。
- つなぎ目の段差は数値で判定できますか?
- 段差は高さの変化として現れるため、断面形状から段差量として算出できます。限度見本ではなく寸法で判定できるため、担当者による差を抑えられます。
- トレッドの溝深さは加硫後でも測れますか?
- 測れます。断面形状として取得すれば、溝の深さやパターンの形状を数値化できます。回転させながら測定する構成もご提案します。
- 個別の工程についてもっと詳しく知りたいのですが。
-
トレッドの溝深さ測定、ゴムシートの厚み測定といった項目ごとの詳細は、個別のページでご紹介しています。対象の工程が決まっている場合はそちらをご覧ください。
タイヤ工程の検査、工程単位でご相談ください
工程構成と部材の形状、ライン速度をお伺いすれば、どの工程で何を測るべきかを含めてご提案します。カタログまたはお問い合わせフォームからご相談ください。