


工程順に測らないと起きる3つのこと
モータは工程が長く、前工程のばらつきが後工程で顕在化します。
不良の作り込み工程が特定できない
完成検査で音振や特性の異常が出ても、原因がコアの積層枚数なのか、ヘアピンの挿入なのか、溶接なのかは分かりません。工程ごとに寸法や形状を数値で残していなければ、切り分けのために分解して調べることになり、そのぶん対策が遅れます。工程順に測定値を持っておけば、どの段階で規格から外れ始めたのかを後から追跡できます。
後工程ほど手戻りの損失が大きくなる
コアの段階でNG判定できれば部品1点の損失で済みますが、ヘアピンを挿入し溶接し、ワニスを含浸した後で不良と分かれば、投入した部材と工数がまとめて失われます。特にステータは分解が難しく、多くの場合そのまま廃棄になります。前工程で判定できる項目は前工程で判定することが、そのまま歩留まりに効きます。
工程ごとに不良モードが違い、同じ測り方では追えない
積層では厚みと枚数、ヘアピンでは成形形状と挿入位置、溶接ではビードの形状、最終では振れと、見るべきものが工程ごとに変わります。ひとつの測定器ですべてを賄おうとすると、どこかで無理が出ます。工程ごとに何を測るかを先に決め、それに合う方式を割り当てることが前提になります。
EVモータ製造の4工程と測定ポイント
工程の流れに沿って、測る値と狙いを整理します。
コア積層・カシメ
電磁鋼板を積層した後の厚みを測り、規定枚数が入っているかをカシメ前に確認します。積層厚みは磁気特性に直結し、枚数の過不足はカシメた後では修正できません。
ヘアピン成形・挿入・ツイスト
成形した平角線の形状と、スロットへの挿入後の位置・高さを測ります。挿入時の干渉やコーティング剥離、ツイスト後の端部高さのばらつきがここで決まります。
端部のレーザ溶接
溶接後のビード形状を測り、ピット・アンダーカット・溶け不足といった欠陥を検出します。導通と強度に直結するため、全数で形状を残すことが有効です。
ワニス含浸・最終検査
含浸後の外形寸法と、ロータ・シャフトの振れ(TIR)を確認します。組み上がった状態での振れは、騒音・振動として最終的な品質に現れます。
工程別の測定項目と不良モード
工程ごとに、測る値・不良モード・適する方式から、測るタイミング・手直しの可否・フィードバック先までを整理します。
| 観点 | ①コア積層・カシメ | ②ヘアピン成形・挿入・ツイスト | ③端部のレーザ溶接 | ④ワニス含浸・最終検査 |
|---|---|---|---|---|
| 測る値 | 積層厚み・外径・直角度 | 成形形状・挿入位置・端部高さ | ビード形状・幅・高さ | 外形寸法・振れ・面振れ |
| 主な不良モード | 枚数不足・積層のばらつき | 挿入干渉・コーティング剥離・高さばらつき | ピット・アンダーカット・溶け不足 | 寸法超過・振れ過大 |
| 適する測定方式 | マルチカラー共焦点方式の変位計 | 光切断方式のプロファイル測定器 | 光切断方式のプロファイル測定器 | レーザ変位計/投影画像測定 |
| 測るタイミング | カシメ前 | 挿入直後・ツイスト後 | 溶接直後 | 組立後 |
| 全数管理のしやすさ | ◎ 非接触で高速 | ◎ 断面をそのまま取得 | ◎ 溶接直後に判定 | ◎ 回転させたまま測定 |
| 手直しできるか | × できない | △ 難しい | △ 一部の手直しのみ | × 廃棄になりやすい |
| フィードバック先 | プレス・積層設備 | 成形・挿入設備のティーチング | 溶接条件(出力・速度) | 上流工程全体の傾向管理 |
測るべきは「その工程でしか見えないもの」
積層枚数はカシメた後では修正できず、挿入位置はワニスを含浸したら見えません。工程が進むほど確認できる項目は減り、手戻りの損失は大きくなります。すべての工程で全項目を測るのではなく、その工程を過ぎると確認できなくなる項目を優先して押さえるのが、限られたタクトの中で歩留まりを守る現実的な設計です。
モータ製造工程の検査に対応する商品
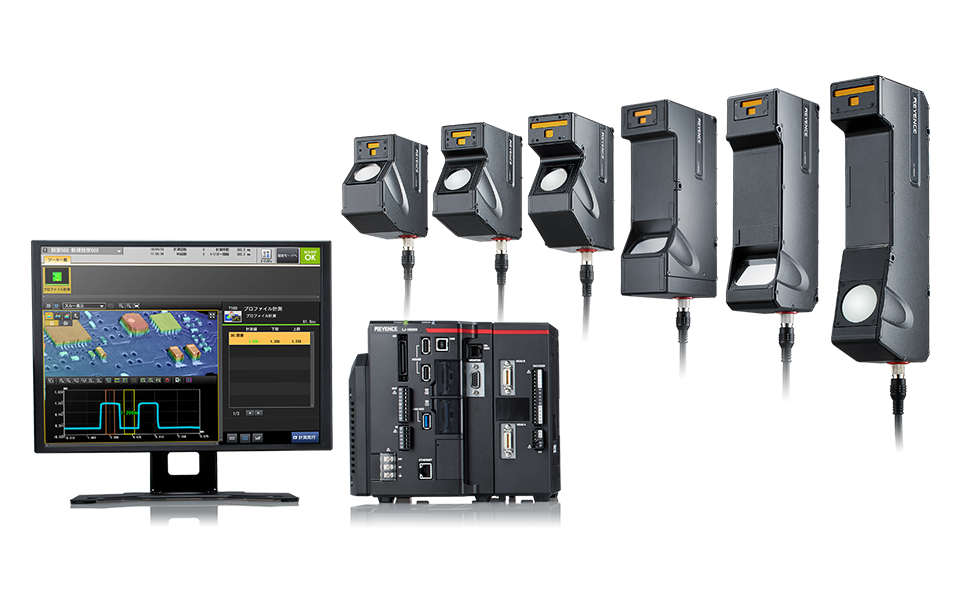
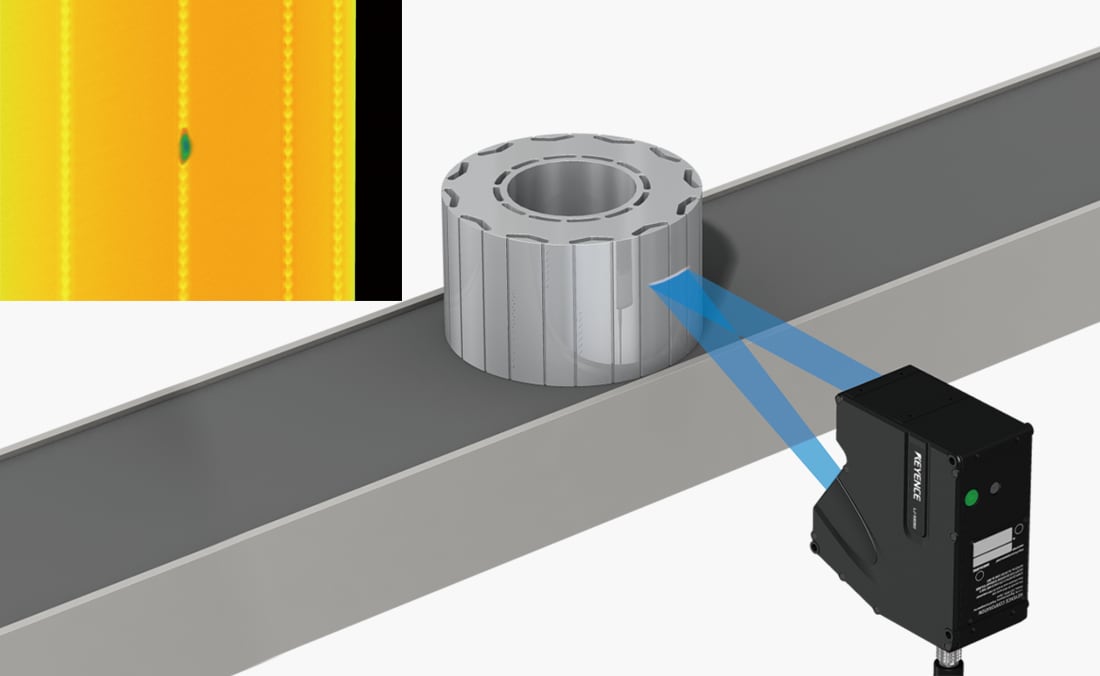
ライン状のレーザを当てるだけで断面形状を取得し、ヘアピンや溶接部など、断面形状で判定する工程に対応する測定器です。
超高精細インラインプロファイル測定器
LJ-X8000シリーズ
レーザ光切断方式を採用した超高精細インラインプロファイル測定器です。3200 point/profileの超高精細測定により、ヘアピン端部の高さ、スロットへの挿入位置、溶接ビードの幅と高さといった断面形状を数値化できます。ライン状のレーザを照射するだけで断面を取得できるため、位置決め治具を作り込まずに、タクトの厳しい組立ラインへ組み込めます。銅の光沢面で問題になる多重反射には迷光抑制機能が働き、シングルショットHDR機能により、光る銅線と反射の弱い部材が同じ視野にあっても1回の撮像で両方を捉えられます。全方向位置補正機能によりワークの位置ズレや傾きを補正し、同じ基準で評価できます。段差・高さ・幅・断面積など多彩な計測ツールから選ぶだけで検査を設定でき、判定出力と上流工程へのリアルタイムフィードバック、FTPサーバへの測定値・形状画像の出力にも対応します。
LJ-X8000シリーズの詳細資料を入手する
測定範囲・仕様・計測ツールをまとめたカタログを無料でダウンロードできます。
工程別の測定例
コア積層から溶接まで、各工程に関連する測定例をご紹介します。
モータコアの積層厚み測定
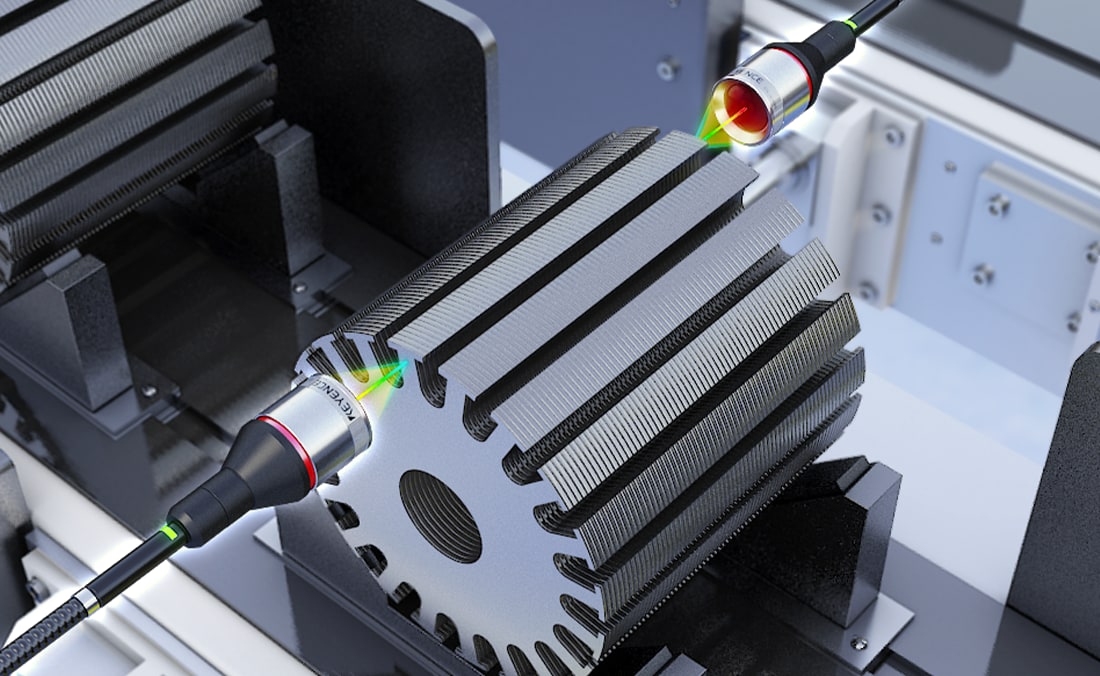
積層したモータコアの厚みをカシメ前にインライン測定し、規定枚数がセットされているかを確認します。カシメ前に枚数の過不足を判定できます(CL-3000シリーズ)。
マグネット挿入後の欠け検査
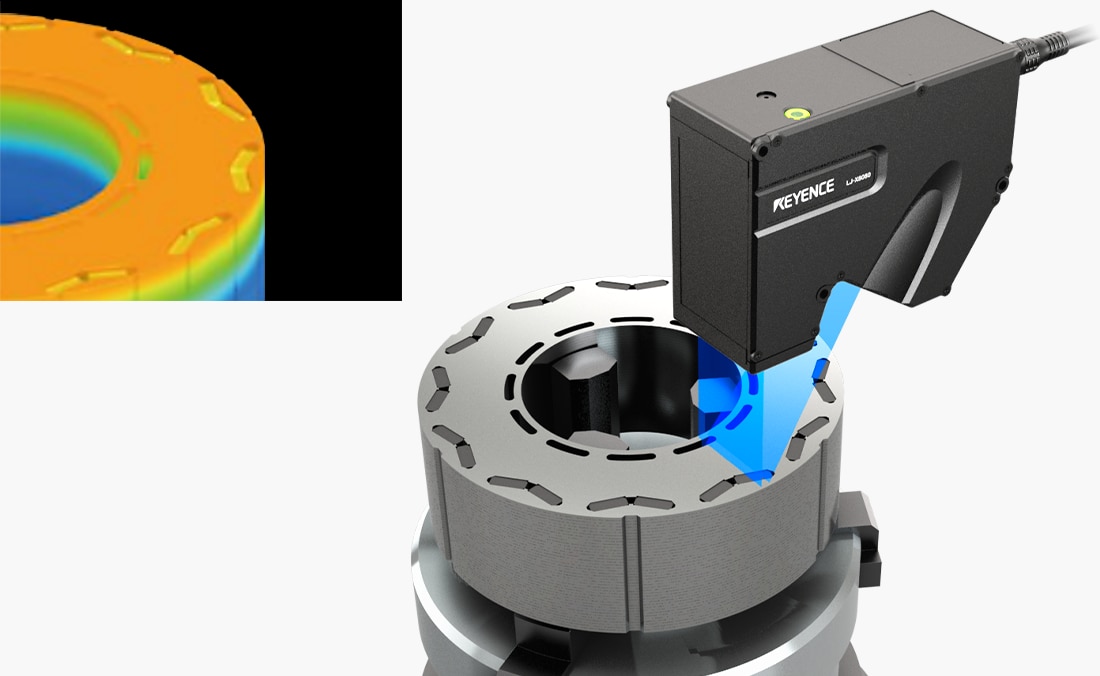
ロータにマグネットを挿入した後の欠けを検査します。高さデータで形状を捉えるため、挿入時に生じた損傷を全数で検出できます(LJ-X8000シリーズ)。
端子の高さ測定
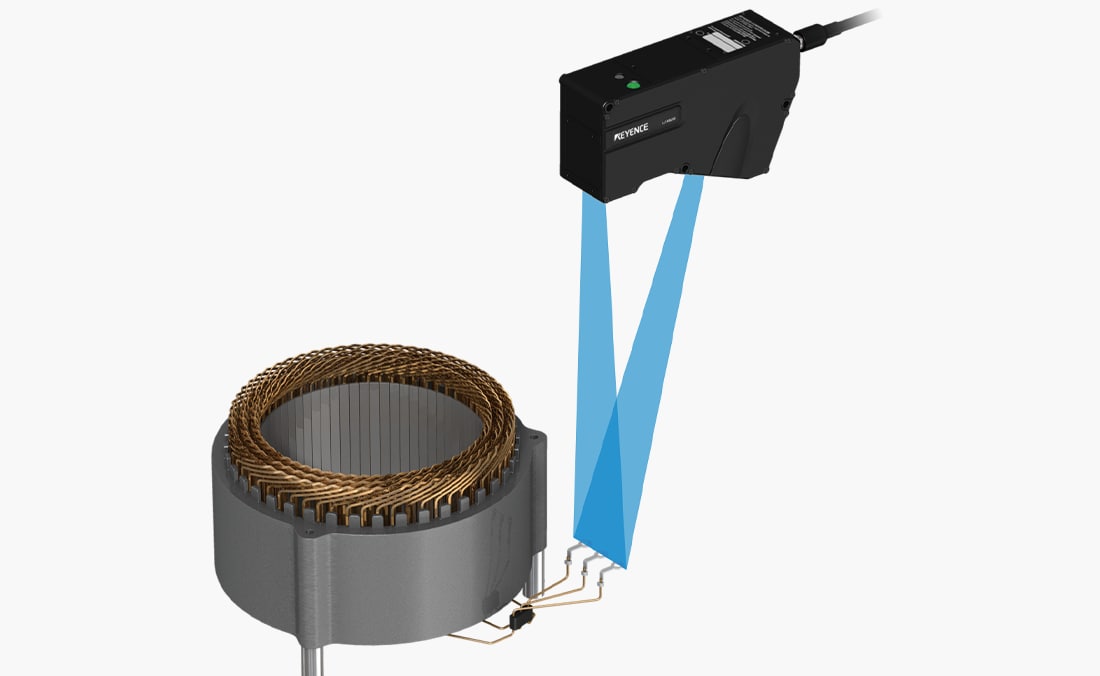
ライン状のレーザで形状を取得し、モータ端子の複数箇所の高さを同時に測定します。ツイスト後の端部のばらつきを一度に押さえられます(LJ-X8000シリーズ)。
モータコアの溶接不良検査
分割コアの溶接部について、ピット・アンダーカット・スパッタといった溶接不良を検査します。溶接直後の形状から判定できます(LJ-X8000シリーズ)。
EVモータ製造の検査に関するよくあるご質問
- どの工程から検査を導入すべきですか?
- その工程を過ぎると確認できなくなる項目から優先するのが現実的です。積層枚数はカシメ後には修正できず、挿入位置はワニス含浸後には見えません。後戻りできない項目を先に押さえると、投資に対する効果が出やすくなります。
- ヘアピンの成形・挿入では何を測りますか?
- 成形後の形状と、スロットへ挿入した後の位置・端部の高さです。挿入時の干渉やコーティングの剥離、ツイスト後の高さのばらつきは、この段階でしか把握できません。
- 溶接部の良否はどう判定しますか?
- 溶接後のビード形状を測定し、幅・高さ・へこみといった指標から、ピット・アンダーカット・溶け不足を判定します。溶接直後に測れば、条件のずれを早く検出できます。
- 銅の光沢面と反射の弱い鋼板が混在しても測れますか?
- シングルショットHDR機能により、反射条件が大きく異なる部材が同じ視野にあっても1回の撮像で両方を捉えられます。銅の光沢面で生じる多重反射には迷光抑制機能が働きます。
- 溶接直後の熱い状態でも測れますか?
- 青色レーザの採用により、熱で赤くなった対象でも影響を抑えて形状を測定できます。冷却待ちを短縮でき、溶接直後の判定に組み込みやすくなります。
- 個別の工程についてもっと詳しく知りたいのですが。
-
ヘアピン溶接、ステータ組立、モータ軸・ロータの振れ測定など、工程ごとの詳細は個別のページでご紹介しています。対象の工程が決まっている場合はそちらをご覧ください。
モータ製造工程の検査、工程単位でご相談ください
工程構成と現在の不良モードをお伺いすれば、どの工程で何を測るべきかを含めてご提案します。カタログまたはお問い合わせフォームからご相談ください。