お客様の声 オートスキャン3Dセンサ LJ-S8000シリーズ
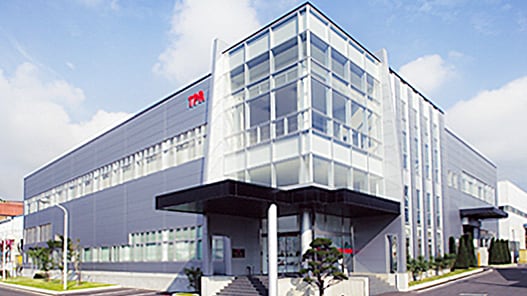
TPR株式会社 長野工場様
機能樹脂部品の検証機をLJ-Sに刷新し、立ち上げ工数を4割削減。ものづくりの工法の向上にもつながりました。
TPR株式会社様は1939年創業の自動車部品サプライヤー。主力の金属製ピストンリングやシリンダライナに加え、シール機能・摺動機能に特化した高機能樹脂部品(射出成形)の開発・量産にも取り組んでいる。高機能樹脂部品においては材料開発から製品設計、工法開発、量産自動化ラインの構築まで、垂直統合の一貫体制が強みです。今回は長野工場様での高機能樹脂製品における寸法検査と、外観検査の自動化にキーエンスのLJ-S8000を購入いただいたことから、その背景と導入メリットについてお話を伺いました。

目次
- 接触式では測れない。画像処理は安定しない。─ 理想の測定方法を探してシール性・摺動性を生かした機能樹脂の部品を開発
- 採用の決め手は、駆動部レスの立ち上げ工数大幅減と抜き取り検査水準の大幅UP
- 2D画像処理ではなく、3Dのレーザを優先する理由“ロバスト性”が違う。金型劣化や表面状態変化に追従可能
- 単体試験 → 成立性 → 自動機展開の開発プロセスにLJ-Sがハマった
- 抜き取り評価のN数を増やせ、工法見極めの信頼性が上がった
- “寸法だけ”ではない:外観評価にも応用できた
- キーエンスのサポート:お世辞抜きで「抜群に良い」難しいところを“真摯に一緒に”やってくれる
- 「まずレーザ3Dから」という判断基準へ
- ものづくりの根っこ:ものづくりは人づくり
接触式では測れない。画像処理は安定しない。─ 理想の測定方法を探してシール性・摺動性を生かした機能樹脂の部品を開発
この度は、LJ-Sシリーズをご導入いただきありがとうございます。御社ではどのような製品を製造されているのでしょうか?
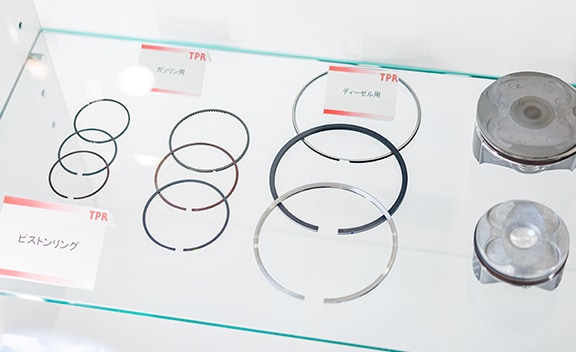
当社はピストンリングやシリンダライナなど、世界トップクラスシェアの自動車エンジン部品を主力とする一方で、樹脂製品の開発・製造も手がけています。私が所属する部署では、射出成形によって手のひらに乗るサイズの小さな部品を作っており、その中でも単に意匠形状を成形するだけでなく、なんらかの性能を持たせた「機能樹脂」と呼ばれる部品開発に特化しています。当社が長年エンジン部品製造で培ってきたシール性能や摺動性能という強みを生かし、その2つを軸とした製品開発を中心に行っています。量産化している製品としては、トランスミッション向けの部品、ブレーキ部品のバキュームポンプに使われる部品、排ガスを制御するEGRバルブ向けの部品(従来は金属製だったものを樹脂に代替して性能向上を図ったもの)などがあります。私自身の業務は射出成形分野の中でも、金型製作を除いた、射出成形の条件設定と量産化に向けた自動機開発の領域を担当しています。
採用の決め手は、駆動部レスの立ち上げ工数大幅減と抜き取り検査水準の大幅UP
LJ-Sはどのようなきっかけで出会い、採用に至りましたか?
営業の方がリリース早々にデモを行ってくれたことが、きっかけだと思います。過去にLJ-Xでの経験があったり、ちょうど開発テーマがあったことがタイミングとして大きいです。
LJ-Sの採用の決め手は何ですか?
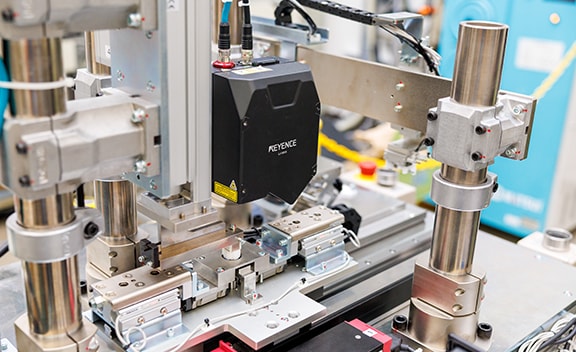
アクチュエータと連動しなくていいことです。LJ-Xはアクチュエータ連動や設定が必要で、最初に飛び込むハードルがワンステップ高いです。LJ-Sはヘッド固定で内部で動いてくれるので、検証(成立性の見極め)の入口が一段下がって、やりやすいです。体感として、検証・立ち上げの負担は30~40%くらい下がっていると思います。現在LJ-Xで測定しているワークに対して、LJ-Sのデモ機を持ち込んですぐに測定してみたところ、求めていた精度をその場で再現できました。「あ、じゃあやろう」と、即断で購入を決めました。
2D画像処理ではなく、3Dのレーザを優先する理由“ロバスト性”が違う。金型劣化や表面状態変化に追従可能
今回の検査について教えてください
今回の製品はお客様から寸法が重要特性として要求されるため、真直度や平面度の測定が欠かせません。従来は接触式(ダイヤルゲージ)での多点測定を行っていましたが、測定ポイントが増えるほど工数が膨大になっていました。またこの製品は使用時に「無荷重の状態」で使われるため、接触式では荷重がかかることで製品が変形し、正しい寸法が得られない。この課題は接触式では根本的に解決できませんでした。
今回の検査で、カメラと迷うことはありましたか?
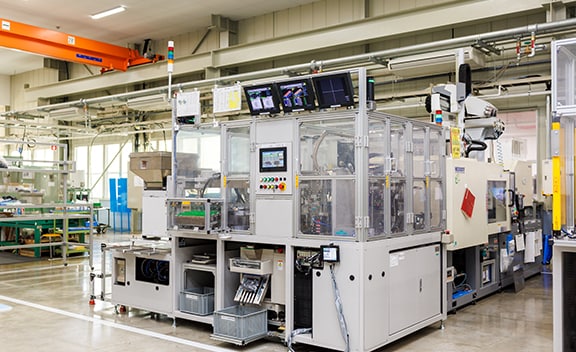
カメラによる画像処理は20年以上使ってきましたが、最大の課題はロバスト性(安定性)です。射出成形では金型が経年で腐食・摩耗するため、同じ金型から出てくる製品でも表面状態が少しずつ変わってきます。画像処理だと「フィルターの設定を変えなきゃいけない」場面が頻繁に発生します。さらに1つの金型から複数個(複数キャビ)が同時に成形されますが、キャビごとに金型面の状態が微妙に違うので「顔が変わる」。その都度調整が必要です。一方でレーザは一切変えなくていい。量産ラインで2〜4年使い続けた実績からも、レーザのロバスト性は画像処理を圧倒していると断言できます。
単体試験 → 成立性 → 自動機展開の開発プロセスにLJ-Sがハマった
TPR様では検証から量産まで、どのように進めるのですか?
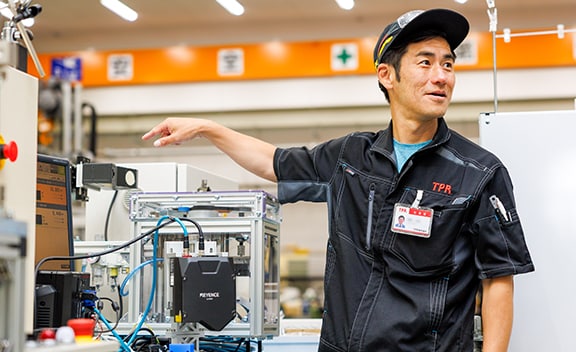
うちは、自動機に入れる前に必ず単体試験機で要素開発して、成立性を見極めてから自動機に展開します。いきなり自動機に組んで過検出だらけになると大変なので。その点でLJ-Sは、検証を回すツールとして導入しやすいです。スタンドやブロック等も活用して、まず単体試験を回しています。
抜き取り評価のN数を増やせ、工法見極めの信頼性が上がった
LJ-S導入後、嬉しかった効果は何でしょうか?
重要特性の評価で「Nを増やしたい」という場面があります。金型を作り込むとき、ばらつきのヒストグラムを作りたいとき、N=10なのか、N=300/1000なのかで信頼性が全然違います。LJ-Sを使うことで、限られた工数の中で測れる個数が増え、結果として工法(射出成形)の問題洗い出しがタイムリーにできるようになりました。単に量産設備の検査だけに使っているわけではなく、工法の見極めの信頼性を上げる用途にも効いています。
“寸法だけ”ではない:外観評価にも応用できた
他の検査項目についてはいかがでしょうか?
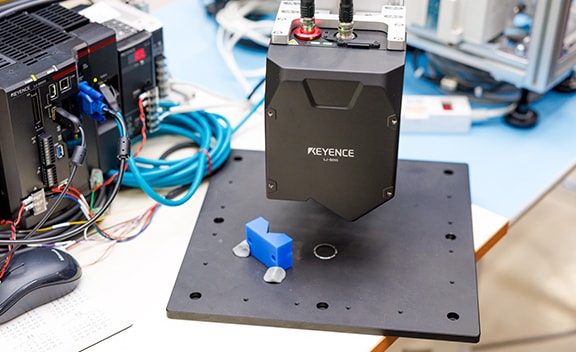
レーザは高さ方向に強いので寸法だけと思われがちですが、外観でも使っています。たとえば曲面などの複雑形状を一度“平面化”して、へこみや打痕がないかを見るような使い方です。メインは寸法測定で導入しましたが、導入後に諦めていた外観もできるというプラスαの発見でした。
キーエンスのサポート:お世辞抜きで「抜群に良い」難しいところを“真摯に一緒に”やってくれる
サポート体制はいかがでしたか?
お世辞抜きで、抜群に良いです。担当の方々が難しい測定課題にも親身になって一緒に取り組んでくれました。測定器の台座に熱電対を取り付けて温度補正式を構築するような高度な運用など、真摯に一緒にやってくれる。そういう意味で助かっています。「一緒にやってる仲間」という感覚でお付き合いしています。
「まずレーザ3Dから」という判断基準へ
今後の展開・横展開についてお聞かせください。
今後も新たな開発テーマの測定ツールとして積極的に活用していきます。レーザ測定のノウハウが社内に蓄積されており、それを新テーマへも展開していく予定です。LJ-Sで「レーザ3Dのうまみ」を知ったので、新しいテーマでの検査を検討する際はまずレーザ3Dを第一選択肢として考えています。
ものづくりの根っこ:ものづくりは人づくり
最後に、取り組みを支える思いをお聞かせください。
個人的には、ものづくりは人づくりだと思っています。会社で何を作っているかといったら、ものづくりを通して自分自身を作っているという感覚があります。「すべてのことは心から始まる」その考えが、ものづくりの原動力となっています。
お客様紹介 | TPR株式会社 長野工場様
TPR株式会社様は1939年創業、東京都千代田区丸の内に本社を置く自動車エンジン部品メーカーです。創業以来、エンジンの心臓部を支えるピストンリングの製造技術を核として成長し、シリンダライナ、バルブシート、焼結製品など幅広い製品を世界各国に展開しています。長野工場様では、ピストンリングやシリンダライナを主力製品として製造。気密性・耐久性が求められるエンジン部品市場において、独自の摺動・表面処理技術と品質管理体制で業界をリードしています。
※この事例に記述した数字・内容は事例取材当時に発表されていた事実に基づきます。