
受け入れ検査


製品の加工、組み立てでは、外部から購入した部材や部品の受け入れ検査を実施します。全数検査か、抜き取り検査かによって手間と時間が大きく異なるため、用いる測定機器が変わってきます。
一般的には、受け入れ物に添付されている品質保証書や図面に基づき、必要とする箇所を測定します。これによって、公差外の部品を見つけ出し、組立ラインに流れることを防ぎます。公差外の部品が混入した場合、全数の再検査が必要となったり、完成品として出荷された場合、クレームの発生につながるため、受け入れ検査での測定は重要です。
使用される測定機器の例
- 金尺
- ノギス
- マイクロメータ
- ブロックゲージ
- 測定顕微鏡
- 三次元測定機
測定機器を選ぶポイント
- 受け入れ部品は直ちに組み立てに用いる必要があることから、検査はスピーディに行う必要があります。そのため、複数の測定点を素早く正確に測定できる機器が欠かせません。
- さまざまな種類の部品を受け入れることから、測定時の設定が簡単にできる機器が便利です。
測定作業時の注意点
- 作業効率や測定機器の品質管理のため、保管場所と管理者を明らかにしておきます。
- 複数の作業者が測定する場合、測定方法の標準化を進める必要があります。たとえば、ノギスやマイクロメータで測定する場合、同じ触圧で測るといった点に注意を払う必要があります。
- 外注納入者側の検査と受け入れ検査の値に差異が生じて問題となる場合があります。この場合、社内での測定方法の標準化にとどまらず、外注納入者とも測定方法を合わせるといった取り組みが欠かせません。場合によっては、層別散布図などの統計データを作成して、測定機器や測定者、外注納入者ごとに測定値の差異を明らかにして、測定情報を共有するとともに、測定方法の改善を検討します。
受け入れ検査が後回しにされる構造
受け入れ検査が手薄になるのは、担当者の怠慢ではなく構造の問題です。
① 優先順位で負ける
三次元測定機は客先に直結する完成品・出荷検査で常に埋まっています。同じ1台を共有する限り、受け入れは「空いたら測る」の位置から動けません。
② 検査待ちの波及が大きすぎる
受け入れで材料・部品を止めると、それを待つ後工程すべてが止まります。納期が迫るほど「待たせるくらいなら通す」という逆転が起き、検査の形骸化が進みます。
③ 定量手段がない
機器がなければ目視・ノギス・員数確認どまりで、図面要求との照合ができません。
共通の結末が「記録が残らない」ことです。後工程で不良が見つかっても受け入れ時の状態を証明できず、サプライヤーとの責任の切り分けが水掛け論になります。
検査レベルを品目で分ける
全品目を同じ深さで検査する必要はありません。
- レベルA(重要保安部品・不良実績あり):寸法の定量検査+記録を毎回残す
- レベルB(一般的な加工品):抜き取りで定量検査。ロットや納入元の変化時は強化
- レベルC(規格品・実績安定品):員数・外観確認のみ
ポイントは、レベルAの検査を既存の共有機に載せないことです。載せた瞬間、「空いたら測る」の構造に戻ります。
共有の1台に頼らず、受け入れに測定能力を持たせる
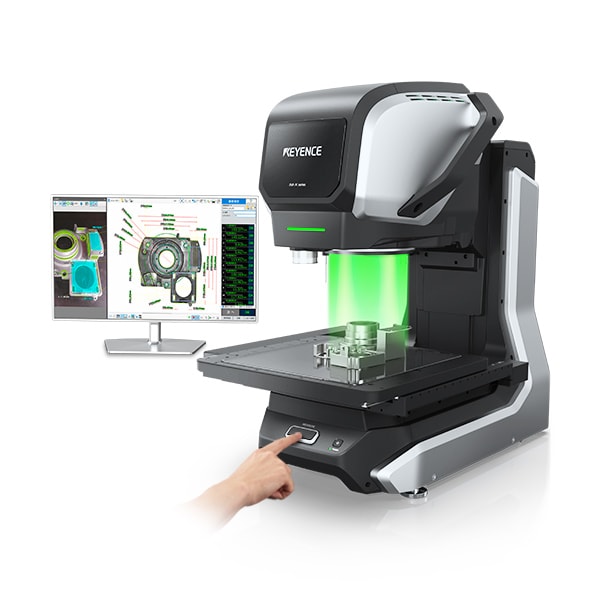
主力になるのは画像寸法測定器「IM-Xシリーズ」です。ワークを置いて押すだけ、3秒で最大1000箇所を一括測定。受け入れ検査の最大の敵である「待ち」を、速さそのもので消します。数の多い受け入れ品なら、全数検査にも現実味が出ます。
立体的な形状や幾何公差など、三次元の測定が重要な対象物には、卓上型 自動三次元測定機「AM-1000シリーズ」を使います。置いてボタンを押すだけで自動認識・自動測定し、OK/NG判定と記録まで自動で完了。品目ごとの測定プログラム作成が不要なため、品種が入れ替わり続ける受け入れ業務に向いています。
とにかく速く数をさばくならIM-X、三次元の測定ならAM-1000。この2台の使い分けが受け入れ検査の実務解です。なお、架台・フレーム・大型鋳物など運べない大物の受け入れは、設置場所で測れるワイドエリア三次元測定機「WMシリーズ」の領域です。
記録を「サプライヤー管理の武器」にする
受け入れ時の測定記録が自動で残ると、次の3つが変わります。
- 責任の切り分け:後工程での不良発覚時に、受け入れ時点の寸法記録で流入源を特定できます。
- サプライヤー評価:納入ロットごとの寸法傾向を蓄積すれば、データで納入元を評価・指導できます。
- 検査の交渉:寸法データの提出をサプライヤー側に求める交渉も、自社に検証できる測定能力と記録があってこそ成立します。
帳票の自動化については「検査成績書の作り方」をご覧ください。
置いて押すだけ・3秒で最大1000箇所
全自動 画像寸法測定器 IM-Xシリーズ
-
三次元の測定が重要な品目なら
卓上型 自動三次元測定機 AM-1000シリーズ カタログ
このページのまとめQ&A
Q. 受け入れ検査の目的は何ですか?
A. 公差外の部品を発見し、組立ラインに流さないことで不良品混入やクレームを防ぐことです。
Q. 受け入れ検査で使用される主な測定機器は?
A. 金尺、ノギス、マイクロメータ、ブロックゲージ、測定顕微鏡、三次元測定機などです。
Q. 測定機器を選ぶ際のポイントは?
A. 多品種の部品に対応し、複数箇所を素早く正確に測れる、設定が簡単な測定機が求められます。
Q. 測定作業で注意すべき点は?
A. 測定方法の標準化、管理者の明確化、触圧の統一などで測定誤差を防ぐ必要があります。
Q. 外注と自社で測定値が異なる場合の対策は?
A. 測定方法の合わせ込みや統計データで差異分析を行い、双方で測定条件を統一します。
Q. 三次元測定機はあるのですが、受け入れ検査まで手が回りません。
A. 完成品検査との共有が原因です。受け入れエリアに専用の測定能力を持たせるのが根本解です。置いて押すだけのIM-Xシリーズなら受け入れ担当者がそのまま運用できます。
Q. 受け入れ検査の記録はどこまで残すべきですか?
A. 重要品目は毎回、実測値と判定を残すのが理想です。測定と同時に記録が自動保存される機器なら、記録工数はかかりません。
Q. 大型の購入品はどう受け入れ検査すればよいですか?
A. 1mを超えるような大物は運べないため、設置場所で測れるワイドエリア三次元測定機WMシリーズが適します。
キーエンスの画像寸法測定機
-
IM-X1000 シリーズ
全自動 画像寸法測定器
対象物をステージに置き、ボタンを押すだけの簡単操作はそのままに、全自動画像寸法測定器IM-Xシリーズは、更に幅広い製品に対応可能となりました。500mmの超大型ステージが新登場し、従来の最大サイズモデルから面積比で3.3倍と大幅に拡大しました。また、図面を取り込み、測定プログラムを自動で作成する新機能により、図面を読み解きながら、苦労して設定プログラムを作成する必要も無くなりました。更に、ステージとヘッドを付け替え可能となり、最大繰り返し精度±0.1μmの高倍率ヘッドでより高精細に対象物を捉えることが出来るようになりました。測定ボタンを押すだけの簡単操作で、人による測定値のバラつきが生じることなく、測定工数を飛躍的に削減。速い・正確・簡単の実現で、測定業務の課題を解決します。