初品検査とは?量産立ち上げを止めない検査体制の作り方
初品検査とは、段取り替え・金型交換・設計変更などの後に最初に加工した製品(初品)の寸法・品質を確認し、量産を開始してよいかを判定する検査です。
初品検査は量産立ち上げの関門であるだけに、ここが遅いと加工機と作業者が止まったまま待つことになります。本ページでは、検査項目の考え方と、「依頼して待つ」構造を解消する体制づくりを解説します。
初品検査で確認すべき項目
初品検査の目的は「この条件で量産を続けてよいか」の判定です。確認項目は大きく3つに整理できます。
① 図面要求の確認
寸法・幾何公差が公差内か。特に段取り替えで影響を受ける基準面・穴位置・座標関係
② 工程条件の妥当性
狙い値に対する寄り方(公差内でも端に寄っていれば量産中の工程変動で外れる恐れがある)
③ 記録
量産開始の判定根拠として、いつ・誰が・どの値で判定したかを残す
①だけの合否確認で終わらせず、②の「公差内のどこにいるか」まで見るのが、量産中の不良を予防する初品検査です。
なぜ初品検査で量産が止まるのか
初品検査のボトルネックは、測定そのものではなく依頼と待ちの構造にあります。
典型的な流れはこうです。段取り替え→初品加工→検査部門へ依頼→測定室の順番待ち→結果待ち。この間、加工機はその品種の量産に入れず、作業者は手待ちになります。段取り替えが多い多品種の現場ほど、この「見えない停止時間」が積み上がります。
解決の方向:初品確認を「自部署で完結」させる
初品検査を速くする本質は、加工部門が自部署でその場で確認できる体制です。
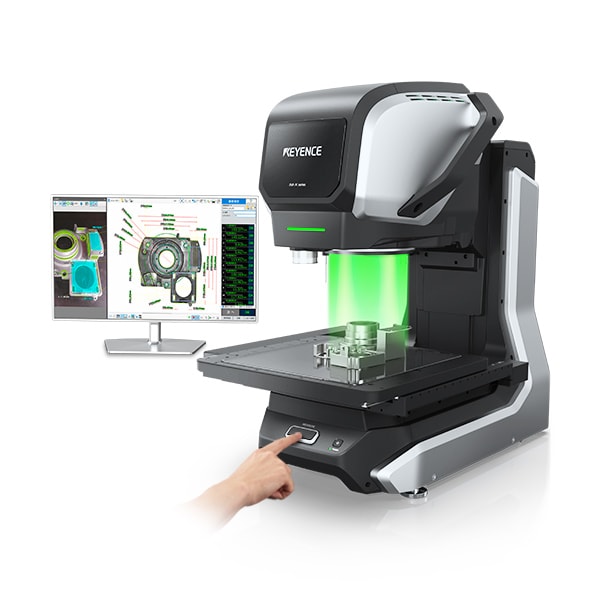
主力になるのは画像寸法測定器「IM-Xシリーズ」です。初品を置いて押すだけ、3秒で最大1000箇所を一括測定。初品チェックが数秒で終わり、「検査待ちで量産に入れない」時間がそのまま消えます。
立体的な形状など、三次元的な測定が必要な品種は、卓上型 自動三次元測定機「AM-1000シリーズ」の領域です。ワークを置いてボタンを押すだけで測定できるため、加工部門でも初品の三次元測定を自部署で完結できます。
なお、機上で寸法を確認しながら追い込みたい場合は、ハンディプローブ三次元測定機「XMシリーズ」による機上測定が有効です。
初品検査を仕組みにする2つの補強
成績書との接続
初品の測定結果をそのまま検査成績書として出力できれば、客先への初品報告の工数も削減できます。
標準化との接続
初品検査の項目と判定基準をプログラムとして保存・共有すれば、担当者や拠点が変わっても同じ基準で立ち上げ判定ができます。
初品検査の速さは、量産立ち上げの速さそのものです。
全自動 画像寸法測定器 IM-Xシリーズ
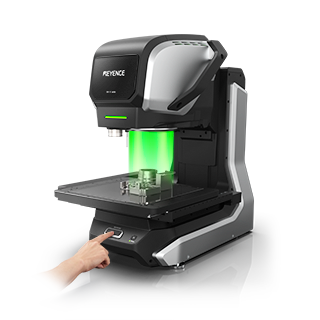
置いて押すだけ・
数秒の初品チェック
-
三次元の測定が重要な品種なら
卓上型 自動三次元測定機 AM-1000シリーズ カタログ -
機上での初品確認なら
ハンディプローブ三次元測定機 XM シリーズ カタログ
このページのまとめQ&A
Q. 初品検査はどこまで測るべきですか?
A. 段取り替えの影響を受ける寸法(基準面・穴位置・座標関係)を優先し、あわせて狙い値への寄り方を確認するのが効率的です。
Q. 初品検査が終わるまで量産に入れず困っています。
A. 検査部門への依頼構造が原因なら、自部署で確認できる体制への切り替えが最も効きます。置いて押すだけのIM-Xシリーズなら初品チェックが数秒で終わります。三次元の測定が重要な品種はAM-1000シリーズが受け持ちます。
Q. FAI(初回製品検査)にも使えますか?
A. FAIは規格で報告様式が定められた初回品の検査です。測定データと帳票出力の自動化は、FAIの報告書作成工数の削減にも有効です。