保全業務の測定
保全業務における測定の役割は、検査とは根本的に違います。検査が「公差との合否」を見るのに対し、保全が見るのは「基準からどれだけ変化したか」です。金型・治具・設備といった生産財は摩耗や変形が避けられないため、変化を定点で測り続けることが「直す・まだ使う・作り直す」の判断根拠になります。
本ページでは、この前後比較というコンセプトを軸に、保全部門の測定実務を解説します。
保全測定の基本:前後比較の3点セット
前後比較による保全は、次の3点セットで成立します。
- 基準データ:新品時(または全面修理直後)の状態を記録しておく。これがすべての比較の原点です。
- 定点観測:同じ箇所・同じ条件で定期的に測定し、変化量と変化速度をつかむ。
- 判断基準:変化が製品品質に影響し始めるラインを決めておき、その手前で修理・交換を計画する。
この3点が揃うと、「不良が出てから疑う」事後対応が、「変化を見て先に手を打つ」予防保全に変わります。
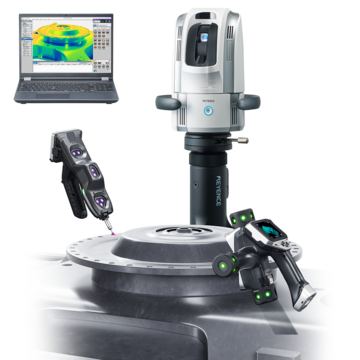
そして基準データの理想は、主要寸法の数値だけでなく形をまるごと残しておくことです。ワイドエリア三次元測定機「WMシリーズ」のレーザースキャンなら、現場で簡単に対象全体の形状データを取得できます。数値の記録は「決めた箇所」しか残りませんが、まるごと形で残っていれば、後から比べたい箇所が変わっても、いつでも過去と比較できます。
前後比較が根づかない3つの理由
前後比較の対象は、金型・治具・設備フレームといった生産設備全般です。摩耗や変形の進み方を管理する「摩耗管理」の実務でも、次の3点がつまずきになります。
① 対象が動かせない
設備や治具は据え付けられており、大型の型は重量物です。測定のためだけに降ろして運ぶ段取りは割に合わず、外すこと自体が精度を崩すリスクにもなります。
② タイミングが選べない
測りたいのは「修理の直前直後」「トラブルが起きた現場」であり、測定室の空きを待てません。
③ 記録がバラバラ
担当者ごとに測る箇所や方法が違うと、前回との比較が成立しません。比較できない記録は、保全では価値を持ちません。
つまり前後比較の成立条件は、測定機を対象のもとへ持っていけて、毎回同じ条件で測れて、記録が同じ様式で残ることです。WMシリーズは完全ワイヤレスで、大きな対象物の周囲を1人で移動しながら、現場でそのままスキャン・測定できます。スプレーやマーカーシールの前処理も不要なため、「思い立った時に測る」が成立します。
場面別の実務:3つの前後比較
① 基準データづくり(まるごと保存)
新品時・全面修理直後に、WMシリーズで対象全体をスキャンして形状データを保存します。大型金型・鋳造用木型・設備フレームのような大きな対象物こそ、「まるごと形に残せる」価値が大きくなります。
② 修理前後の面比較
修理前後にスキャンして面で比較すれば、戻り具合やひずみの分布が色マップで一目でわかります。点の寸法比較では見えない「全体がどう変わったか」がつかめるのが、面で残す最大の利点です。
③ 座標・幾何公差の定点観測
位置決め部・合わせ面など、点で管理したい寸法はハンディプローブ三次元測定機「XMシリーズ」のプローブ測定で。ナビゲーション測定で測定箇所と手順を固定すれば、担当者が変わっても同じ条件で比較でき、機上測定も可能です。
いずれの場面も、測定記録を自動保存すれば、対象ごとの履歴管理(カルテ化)がそのまま実現します。
ワイドエリア三次元測定機 WM-7000シリーズ
「直し時」は、勘ではなく前後比較のデータで決められます。
現場で簡単にスキャンして、大きな対象物をまるごと形に残す。
その実像をカタログの活用例でご確認ください。
現場で簡単スキャン・
大型対象をまるごと形に
現場への訪問デモも相談可能です
-
点の定点測定・機上測定なら
ハンディプローブ三次元測定機 XM シリーズ カタログ
このページのまとめQ&A
Q. 保全業務では何を測定すればよいですか?
A. 公差との合否ではなく「基準からの変化」を測ります。基準はWMシリーズのスキャンで「まるごと形」で残すのが理想です。
Q. 金型や設備を降ろさずに測定できますか?
A. できます。ワイドエリア三次元測定機WMシリーズなら据え付けたまま現場で1人でスキャン・測定でき、ハンディプローブ三次元測定機XMシリーズなら機上でのプローブ測定が可能です。
Q. 大型の型や木型の変形はどう管理しますか?
A. WMシリーズのレーザースキャンで面全体の形状を取得し、基準データとの比較で反り・ねじれを色マップで可視化するのが有効です。
Q. 定点観測の測定箇所はどう決めますか?
A. 製品品質に直結する箇所を優先し、過去に修理した箇所は必ず含めます。まるごとスキャンした基準データがあれば、後から定点を追加しても過去と比較できます。